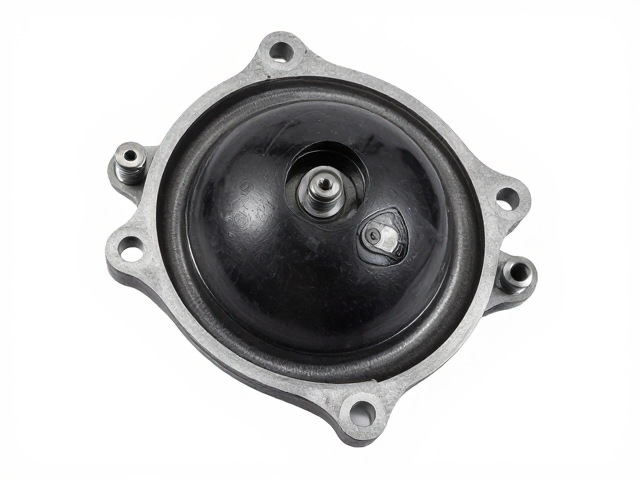
安装前的核心准备与部件校验
发动机吊架位防撞球与不锈钢螺栓的安装作业,首要步骤是对现有连接结构进行严密的清洁与状态评估。作业环境需保持干燥且无尘,避免异物落入螺纹孔或法兰接触面,这会直接影响最终的锁紧力矩精度。在拆解旧件时,需仔细检查吊架本体是否有裂纹或塑性变形,同时确认防撞球定位槽内部无锈蚀堆积,因为微小的杂质残留会导致螺栓预紧力分布不均,进而引发应力集中。
所有参与安装的不锈钢螺栓需核对材质证明,确保符合规定的抗拉强度等级,通常为A2-70或更高规格,以应对发动机运行时的动态载荷。防撞球组件应检查橡胶或聚氨酯弹性体表面是否有老化裂纹、硬化或破损,若发现弹性体性能衰减,必须立即更换,因为失效的缓冲层无法吸收振动能量。在组装前,务必使用专用清洗剂去除螺栓表面的防锈油膜及加工切削液,确保螺纹副间的摩擦系数符合计算模型要求,这是保证预紧力准确传递的关键前提。
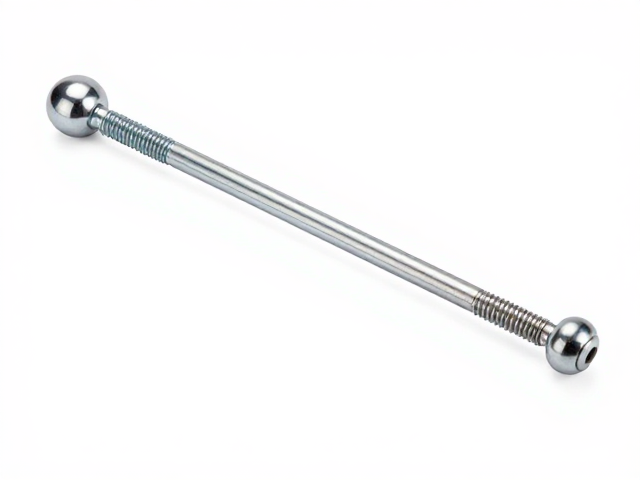
标准化安装流程与力矩控制
安装过程中,螺栓的旋入必须遵循对角交叉顺序,严禁一次性将单一螺栓完全锁紧,以防止法兰面受力不均导致密封面或接触面变形。使用经过校准的扭力扳手,按照发动机制造商规定的标准力矩值进行分步拧紧,通常分为初拧、复拧和终拧三个阶段。初拧旨在消除零件间的间隙,复拧进一步贴合接触面,终拧则达到最终的预紧力。在拧紧过程中,需持续监测螺栓头与防撞球支架的接触状态,确保无偏斜或卡滞现象,若遇到阻力异常增大,应立即停止并检查螺纹是否受损或存在异物。
不锈钢螺栓在锁紧后,其头部与防撞球安装座之间应保持良好的平行度,避免产生侧向剪切力。安装完成后,需再次复核所有螺栓的扭力值,确保无遗漏或误操作。对于关键受力点,建议采用标记漆对螺栓头部与相邻部件进行防松标记,以便后续维护时快速识别螺栓是否发生相对转动。此外,需确认防撞球的定位销或导向结构已完全就位,保证其在发动机悬置系统中的自由度符合设计预期,避免因装配干涉导致运动轨迹偏移。
安装后的功能验证与安全检查
装配结束后,需进行静态与动态的双重验证。静态检查包括目视确认所有紧固件无松动,防撞球无倾斜或异常位移,以及周围线束、管路与新增部件无接触干涉。动态验证需在发动机怠速状态下观察振动传递情况,通过手持式振动仪监测吊架区域的振动幅值,对比安装前后的数据,确保振动隔离效果符合技术规范。若发现异常高频振动或异响,需重新排查螺栓预紧力分布及防撞球弹性元件的状态。
在试运行阶段,需逐步增加发动机负荷,模拟不同工况下的受力状态,观察防撞球与螺栓连接处的稳定性。重点检查在高温、高振环境下,不锈钢螺栓是否出现应力松弛现象,以及防撞球是否因过度压缩或拉伸而产生永久性变形。验证过程中,应记录关键监测数据,作为后续维护周期的参考基准。确认所有指标正常后,方可签署完工验收单,并将安装记录归档,以备后续追溯与维护参考。