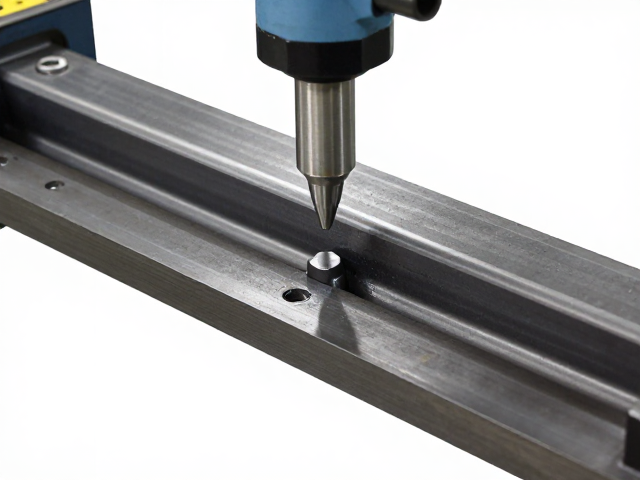
摆动架冲压成型的核心工艺解析
摆动架作为机械传动系统中的关键连接部件,其冲压成型过程高度依赖模具的精密设计与压力机的稳定输出。在实际生产场景中,材料通常选用高强度低碳钢板或不锈钢卷料,通过自动送料机精准 feed 至模具工位。冲压过程中的回弹现象是主要技术难点,需通过数值模拟软件对板材流动应力进行仿真分析,进而优化凸凹模间隙。合理的间隙设置能显著减少毛刺产生,确保断面质量符合工业标准,通常间隙值控制在板材厚度的5%至10%之间,具体数值需根据材料屈服强度动态调整。
成型工序通常包含落料、拉深、冲孔及整形等多道连续步骤。在拉深环节,压边力的施加至关重要,它能有效防止材料起皱,避免后续工序中出现破裂风险。整形工序则用于消除弹性变形,提升零件几何精度。对于摆动架这类具有复杂空间曲面的零件,模具需采用多工位级进模或复合模结构,以缩短生产节拍并降低材料浪费。模具钢材多选用硬质合金或经过表面硬化处理的合金工具钢,以应对高频次冲压带来的磨损挑战,确保模具寿命与生产稳定性。
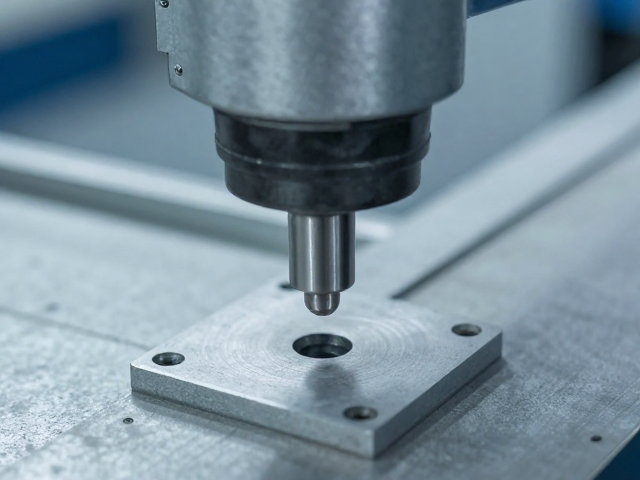
安装孔距精准控制的技术标准
安装孔距的精度直接决定了摆动架在整机装配中的配合效果,过大的公差会导致应力集中或运动干涉。行业标准对关键定位孔的同轴度与位置度有着严格规定,通常要求孔位公差控制在±0.05mm至±0.1mm范围内,具体数值依据零件尺寸段及功能等级确定。为实现这一精度,冲裁模具必须配备高精度的导向组件,如高精度导柱导套,以限制模具在闭合过程中的微小偏移。此外,模具底板需经过精密磨削处理,确保各工位相对位置的稳定性,防止因机械震动或热变形导致的累积误差。
检测环节是验证孔距合规性的一道防线。常规检测使用三坐标测量机(CMM)对关键孔位进行三维数据采集,通过软件生成偏差报告,直观展示孔距与理论值的差异。对于批量生产,常采用专用检具进行快速抽检,检具上的定位销模拟装配环境,通过“通止规”原理判断孔距是否超出允许公差范围。数据反馈机制需与生产管理系统联动,一旦检测到孔距趋势性偏移,立即触发设备停机或模具调整程序,从而将不合格品率控制在最低水平。
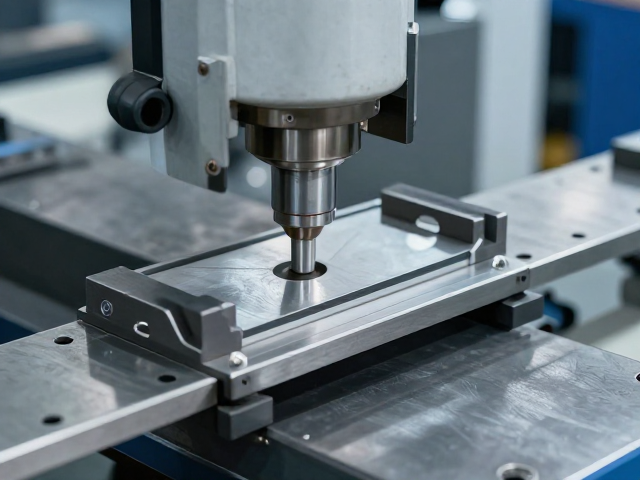
工艺参数优化与质量控制体系
工艺参数的动态调整是维持孔距精度的关键。冲压速度、冲压压力及润滑剂用量会直接影响板材在模具内的流动状态,进而影响孔位的一致性。高速冲压虽能提升产能,但易因惯性力导致模具微幅振动,引发孔距波动。因此,需根据模具结构特点设定合理的滑块行程速度,通常在中厚板冲压中采用中低速段进行精冲工序。润滑剂的喷涂位置和用量也需经过严格计算,过量的润滑可能导致板材打滑,改变初始定位基准,而润滑不足则会加剧模具磨损,间接影响孔位精度。
质量控制体系需涵盖从原材料入库到成品出库的全流程。原材料需验证其力学性能指标,如抗拉强度、延伸率等,确保材料批次间的一致性。生产过程中实施首件检验、巡检及末件检验制度,首件检验重点核对模具安装状态及初始尺寸,巡检关注过程稳定性,末件检验则用于评估模具在长时间运行后的精度保持能力。建立严密的追溯体系,记录每一批次零件的冲压参数、模具编号及检测结果,以便在出现质量问题时快速定位根源,优化后续工艺参数,确保持续稳定的生产输出。