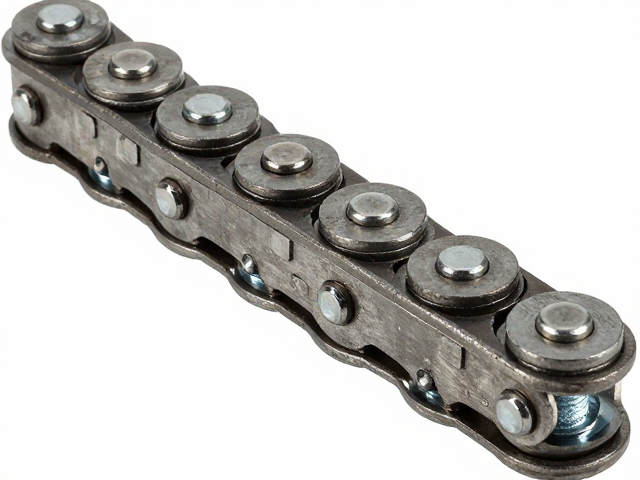
高碳钢链轮固定螺丝的材质与强度匹配逻辑
高碳钢链轮在承受高负荷传动时,固定螺丝面临着极大的剪切应力和交变载荷,因此选材必须严格对应链轮的规格与工况。通常而言,M8至M12规格的高碳钢链轮推荐使用强度等级为12.9级的合金结构钢螺丝,这类材料经过调质处理后,抗拉强度可稳定在1200MPa以上,能有效应对重型机械中的冲击载荷。对于更小型或轻载设备,8.8级的高强度螺栓也能满足基本固定需求,但在潮湿或腐蚀性环境中,需额外考虑表面镀锌或达克罗处理,以防止因锈蚀导致螺丝断裂从而引发安全事故。
螺丝的头部形式需与链轮轴孔周边的空间结构紧密契合,常见的平头沉孔螺丝能确保头部与链轮端面平齐,避免运转中与其他部件干涉。在安装前,务必确认螺丝长度,使其在旋入后,螺纹啮合长度至少达到螺丝直径的1.2至1.5倍,以确保足够的握紧力。过短的长度会导致螺纹啮合不足,极易在运行中滑丝或脱落;而过长则可能顶住轴端轴承座,造成轴承预紧力异常,影响传动效率。
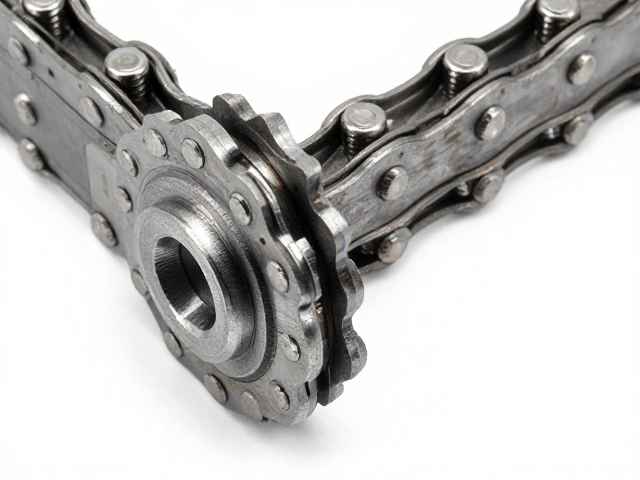
轮齿精度对固定螺丝受力状态的影响分析
链轮的齿形精度直接决定了传动过程中的平稳性,进而影响固定螺丝承受的动态载荷分布。高精度等级的链轮(如ISO 1B或2B级)在啮合时接触点变化平滑,产生的径向跳动和轴向窜动极小,这使得固定螺丝主要承受静态预紧力,受力状态较为均匀。若链轮精度较低,齿距误差较大,会在高速旋转中引发周期性冲击,这种冲击力会转化为对螺丝的交变剪切力,长期作用下极易导致螺丝疲劳断裂。
在装配过程中,链轮与轴配用的键槽精度必须与螺丝紧固后的稳定性相结合。当链轮安装到位后,键连接承担了主要的扭矩传递,固定螺丝主要起轴向定位作用。然而,如果键配合间隙过大,链轮在轴上会出现微量晃动,这种晃动会通过键槽侧面传递给螺丝,形成额外的弯矩。因此,在追求高精度的传动系统中,除了选用高精度链轮,还需确保螺丝在锁紧后,链轮端面与轴肩贴合紧密,无任何间隙,以消除因配合不良导致的螺丝附加应力。
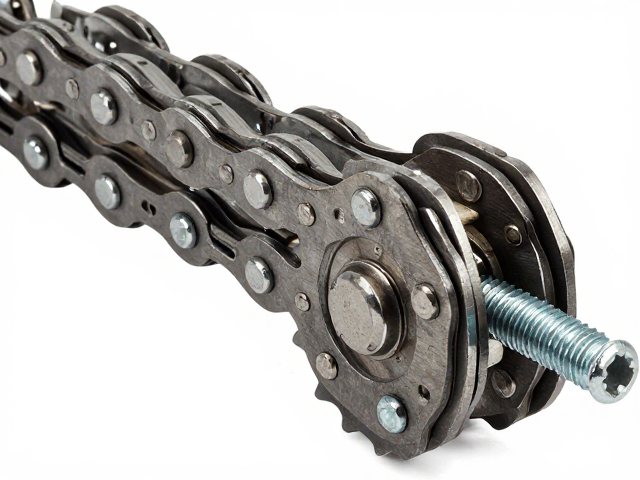
标准化安装流程与扭矩控制要点
正确的安装步骤是保障高碳钢链轮固定螺丝可靠性的核心,任何步骤的疏忽都可能导致早期失效。清洁是首要环节,需彻底清除轴颈、链轮内孔及螺丝螺纹上的油污、毛刺和灰尘,特别是螺纹部分若有损伤或脏污,会显著改变摩擦系数,导致预紧力计算失效。随后,将链轮对准轴上的定位键,轻轻推入,确保链轮端面紧贴轴肩,此时不可强行敲击,以免损伤配合面。
扭矩控制是安装过程中的关键技术指标,使用经过校准的扭矩扳手,按照对角交叉顺序分次拧紧螺丝,以确保受力均匀。对于12.8级的高碳钢螺丝,其推荐扭矩值需依据螺丝直径和螺纹规格查阅标准扭矩表,例如M10螺丝在润滑状态下扭矩约为100-120N·m,而在干燥无润滑状态下可能需降至80-90N·m,以防止螺丝因摩擦力过大而发生螺纹咬死或断裂。拧紧后,需检查链轮是否有轴向窜动,并使用塞尺检测端面贴合情况,确保无肉眼可见间隙。
日常维护与失效前兆的识别
高碳钢链轮固定螺丝在长期运行中会因振动出现松动,因此建立定期的检查机制至关重要。维护人员应定期观察螺丝头部是否有变形、裂纹或锈蚀痕迹,同时检查链轮运转时是否有异常振动或异响,这些往往是螺丝松动或断裂的前兆。在重载或冲击工况下,建议每隔一定运行周期(如500小时)复查一次螺丝扭矩,确保预紧力维持在初始设定范围内。
一旦发现螺丝松动,不可直接盲目拧紧,而应先分析松动原因。若因振动过大导致,需检查设备基础是否稳固或减震装置是否失效;若因过载导致,需评估链轮与动力源的匹配情况。在更换螺丝时,严禁使用长度、直径或强度等级不符的替代品,必须严格遵循原始设计规格。对于已出现塑性变形或螺纹滑牙的螺丝,必须立即报废更换,不可通过打磨或简单修复后继续使用,以免埋下安全隐患。