流挂现象的核心成因与固化机制
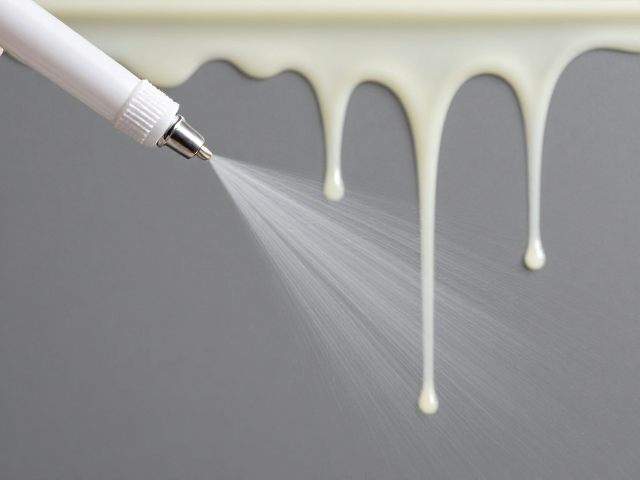
防腐膏在喷涂过程中出现流挂,本质上是材料在未达到初始固化强度前,重力作用克服了材料内部的屈服应力,导致涂层发生不可控的垂直流动。这一现象与防腐膏的流变特性及固化反应动力学有着直接关联。当喷涂层过厚或环境温度过低时,溶剂挥发或化学反应所需的临界时间被拉长,材料长时间处于高粘度液态或半固态阶段,从而无法支撑自身重量。
固化方式的选择直接决定了涂层从液态向固态转变的速率。传统的物理干燥型防腐膏依赖溶剂挥发,若通风不良或湿度过高,溶剂滞留会导致成膜缓慢,极易引发流挂。相比之下,化学固化型或双组分反应型防腐膏通过交联反应形成网状结构,其固化起始时间可控。若固化剂添加比例不当或混合不均匀,反应体系无法在预期时间内建立足够的内聚力,涂层便会在重力作用下发生位移,形成泪滴状或波纹状的缺陷。
优化喷涂工艺以匹配固化特性
针对流挂问题,调整喷涂参数是首要且有效的干预手段。喷涂时应严格控制单次覆盖厚度,通常建议分层施工,每层厚度保持在推荐范围内,待首层表干或初步固化后再进行后续喷涂。这种“薄涂多遍”的策略能确保每一层防腐膏都能在固化过程中保持形态稳定,避免底层未干时上层叠加导致的沉降和流动。
喷嘴口径与喷涂距离也是影响固化前涂层状态的关键变量。过大的喷嘴会导致出料量过大,超出材料自身的流平与固化能力;过近的喷涂距离则会造成局部涂层堆积。操作时应保持喷枪与基材垂直,匀速移动,确保涂层厚度均匀。对于高粘度防腐膏,可适当降低喷涂压力,减少雾化颗粒的反冲效应,使涂层以更柔和的方式附着在基材表面,为后续固化创造平整的基础。
环境控制与固化辅助措施
环境温湿度对防腐膏的固化速率有着显著影响。高温环境会加速溶剂挥发或化学反应,可能导致表层迅速结皮而内部未干,进而因收缩应力引发流挂或开裂;低温环境则延缓固化过程,使涂层长时间处于易流动状态。因此,施工前应精确测量现场温湿度,确保其在防腐膏产品说明书规定的最佳施工区间内。必要时,需通过除湿或加热设备调节施工微环境,以匹配材料的固化动力学需求。
在特定工况下,可引入辅助固化手段来提升涂层稳定性。例如,对于厚涂需求,可选择具有快干特性的固化剂配方,或添加适量的流变助剂以增强材料在静止状态下的触变性,使其在喷涂后能迅速恢复高粘度结构,抵抗重力流动。此外,确保基材表面清洁干燥,无油污或水分,有助于防腐膏与基材形成紧密附着,减少因附着力不足导致的剥离和流淌风险,从而从微观界面层面提升涂层的整体稳定性。