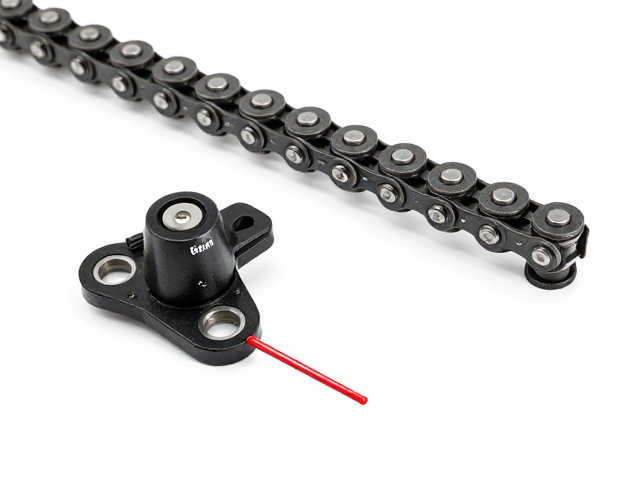
气门正时系统的关键作用与定位重要性
气门正时系统是发动机内部实现进气与排气高效交换的核心组件,其运作精度直接决定了车辆的动力输出、燃油经济性以及排放水平。在四冲程发动机的工作循环中,曲轴与凸轮轴必须保持严密的转速比例关系,通常为2:1,这一关系由正时链条或皮带维持。一旦气门开启或关闭的时刻出现偏差,即便只有几毫秒的误差,也会导致燃烧室密封不严、废气回流或进气不足,进而引发发动机抖动、动力衰减甚至严重的机械损伤。因此,在维修或保养过程中,确保气门组件与正时系统的安装定位绝对准确,是维持发动机健康状态的首要前提。
气门安装定位的准确性不仅仅关乎正时标记的对位,更涉及气门座圈、气门导管以及气门弹簧等部件的配合公差。如果气门安装位置出现偏斜或深度不符,会导致气门与座圈接触不良,形成漏气现象,长期运行会造成气门烧蚀。此外,正时链条张紧器的作用是为链条提供恒定的预紧力,消除因链条伸长或磨损产生的松弛。若张紧器失效或安装不当,链条会在高速运转中产生跳齿或拍打声,严重时会导致正时错乱,造成活塞与气门相撞,引发灾难性的发动机内部撞击。
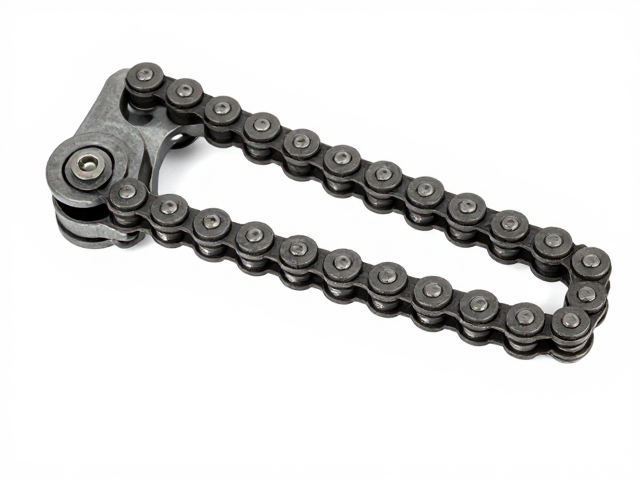
链条张紧器的工作原理与常见故障模式
链条张紧器通过液压或机械弹簧结构,对正时链条施加持续且稳定的压力,以应对链条在长期高温、高负荷环境下产生的塑性伸长。液压张紧器通常利用发动机机油压力作为动力源,通过单向阀锁定油压,确保在发动机启动初期或高转速下链条始终处于紧绷状态。这种设计能够有效减少链条与导向板之间的噪音,并防止因链条松弛导致的跳齿风险。然而,张紧器内部的橡胶密封件会随时间老化,单向阀可能因油泥堆积而卡滞,导致机油压力无法有效传递,从而使张紧器失去张力,这是老款车型中较为常见的故障诱因。
当张紧器出现故障时,驾驶员通常能通过听觉和触觉察觉到先兆。最明显的症状是在冷启动瞬间,发动机舱前部传来清脆且连续的“哗啦”声或金属敲击声,随着发动机温度升高和转速提升,声音可能暂时减弱或消失。这是因为冷车时机油粘度较高,张紧器建立压力的速度变慢,链条处于松弛状态。若忽视这一征象,链条可能在运行中发生剧烈摆动,撞击正时盖或缸体,导致链条拉伸、链轮齿形磨损,甚至出现正时跳齿。此时发动机可能出现失火、加速无力,极端情况下会导致气门弯曲或活塞损坏,维修成本将呈指数级上升。
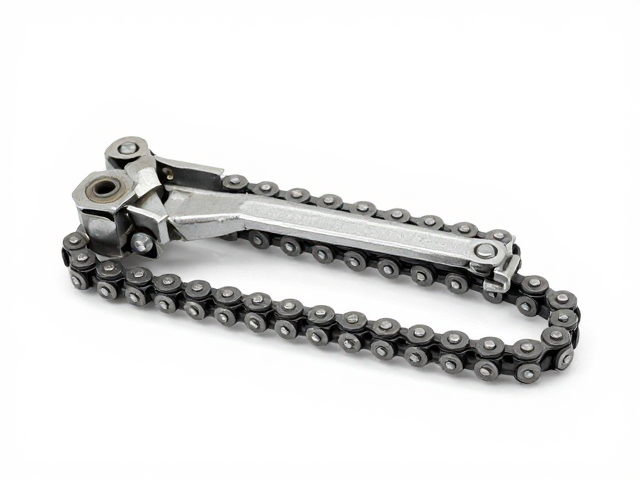
选购链条张紧器套装的核心考量因素
在选购链条张紧器套装时,配件的原始设备制造商质量认证是首要关注点。优先选择通过IATS(国际汽车售后技术服务标准)或符合原厂规格认证的产品,确保其材料强度、密封件耐温性以及液压元件的响应速度与原车要求一致。套装内容应包含张紧器本体、导向板、链条、曲轴正时齿轮、凸轮轴正时齿轮以及所有必要的螺栓和密封垫。部分高品质套装还附带正时工具,如曲轴锁止销和凸轮轴固定扳手,这些专用工具能显著降低安装过程中的定位误差,是保障安装精度的重要辅助。
验证配件的批次号与车辆VIN码的匹配性是避免装错的关键步骤。不同年份、不同批次甚至不同生产地的同型号发动机,其正时系统可能存在细微差异,如链条节距、链轮齿数或张紧器安装孔位的变化。购买时需核对配件包装上的OE零件号,确保与车辆维修手册或正规汽配数据库中的记录完全一致。此外,检查张紧器本体的外观质量,观察液压活塞表面是否有划痕,密封环是否完好,链条表面是否有锈蚀或变形。避免购买来源不明或价格异常低廉的产品,这些产品往往在材料热处理或精密加工环节存在缺陷,难以承受发动机内部的严苛工况。
安装前的准备工作与工具清单
安装正时链条和张紧器前,必须确保发动机处于冷车状态,并彻底清洁工作区域,防止油污和杂质进入正时系统。准备齐备的专用工具是保证安装精度的基础,主要包括:扭力扳手、曲轴正时锁止工具、凸轮轴固定扳手、链条张紧器压缩工具以及各类规格的套筒和扳手。若车辆配备液压张紧器,还需准备接油盘和漏斗,以便在拆卸过程中排出机油。同时,清理发动机缸体与正时盖结合面的旧密封胶和油污,检查缸体表面是否有裂纹或损伤,确保安装面的平整与洁净,避免因密封不良导致漏油或安装不到位。
在拆卸旧部件时,需严格遵循维修手册规定的顺序,避免强行撬动导致部件变形或损坏。记录正时链条的安装位置、螺栓的拧紧顺序以及张紧器的安装方向,必要时拍照留存,以便安装新部件时参考。检查曲轴和凸轮轴的正时标记是否清晰可见,若标记磨损严重,需使用标记笔重新刻画,确保后续定位时的可视性。同时,清洁所有参与正时系统的零部件,特别是链轮和链条导板,确保无油泥和金属屑残留,防止杂质进入张紧器内部影响其正常工作。
正时标记对位与链条安装技巧
安装链条时,严格对齐曲轴和凸轮轴的正时标记是核心步骤。将曲轴旋转至第一缸上止点位置,确认曲轴正时标记与缸体上的基准线完全重合。随后,安装凸轮轴正时齿轮,确保其正时标记与气缸盖上的基准线对齐。对于配备可变气门正时(VVT)系统的发动机,还需按照维修手册要求,将VVT执行器置于特定位置或锁定,以防止内部叶片转动导致标记偏移。链条应平稳跨过所有链轮,避免扭曲或卡滞,确保链条在链轮上的啮合顺畅。
在链条安装过程中,需特别注意张紧器的预紧操作。对于液压张紧器,在安装初期需使用专用工具压缩活塞,使其固定在压缩状态,待链条安装到位并确认正时标记无误后,再释放压缩工具,让机油压力自然建立张力。对于机械弹簧式张紧器,需确保弹簧安装到位,活塞能够自由伸缩。安装完毕后,手动旋转曲轴两到三个完整循环,再次检查正时标记是否保持一致,确认链条无异常跳动或过紧现象。这一步骤能有效验证安装精度,防止因标记对位错误导致的灾难性后果。
张紧器安装与系统密封处理
张紧器的安装需严格遵循扭矩规范,过松可能导致张紧器松动脱落,过紧则可能损坏螺纹或导致张紧器本体变形,影响其正常工作。安装前,在张紧器螺栓螺纹处涂抹少量螺纹锁固剂,防止因发动机振动导致螺栓松动。对于液压张紧器,安装时需确保机油通道畅通,无堵塞或错位。安装导向板时,需检查导向板固定螺栓的扭矩,确保导向板与链条接触面平行,避免因偏斜导致链条异常磨损。
正时盖的密封处理是防止机油泄漏的关键环节。在安装正时盖前,彻底清除旧密封胶残留,确保结合面干燥、洁净、无油污。使用原厂指定的密封胶,以规定的厚度和形状涂抹在结合面上,避免胶条过粗导致盖体无法完全贴合,或胶条过细导致密封不严。安装正时盖时,需均匀施加压力,确保盖体与缸体完全贴合,然后按照维修手册规定的顺序和扭矩拧紧盖体螺栓。安装完成后,检查所有螺栓是否到位,盖体与缸体之间无间隙,确保密封效果。
安装后的检查与系统验证
安装完成后,需对正时系统进行全面的静态与动态检查。首先,手动旋转曲轴,感受阻力是否均匀,确认无卡滞现象。检查正时链条的张力,使用手指轻压链条中部,观察其挠度是否在允许范围内。检查所有螺栓、螺母是否已按规定扭矩拧紧,密封胶是否溢出或不足。确认机油液位正常,无泄漏迹象。在启动发动机前,若条件允许,可暂时断开点火系统或喷油系统,通过起动机带动发动机旋转几圈,观察正时系统运转是否平稳,确认无异常噪音或干涉。
启动发动机后,初期运转需保持怠速状态,仔细倾听正时区域是否有异响。观察机油压力表,确认机油压力正常,因为液压张紧器依赖机油压力工作。待发动机达到正常工作温度后,逐步提升转速,观察发动机运行是否平稳,加速是否跟脚,排气声音是否正常。进行路试,验证车辆在不同工况下的动力表现,确认无失火、抖动或动力不足现象。行驶一段时间后,再次检查正时盖周围是否有漏油痕迹,确保安装质量长期可靠。