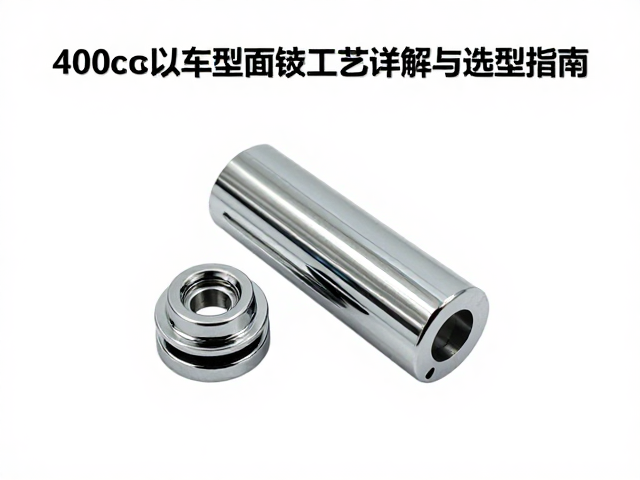
限位件表面镀铬工艺的核心定义与功能定位
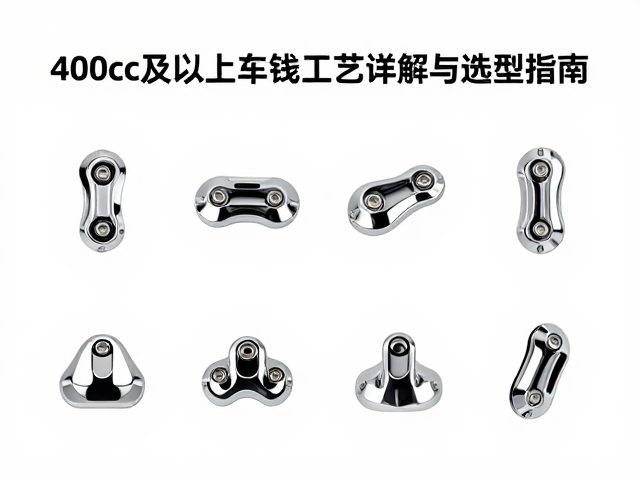
在400cc及以上排量摩托车的设计体系中,限位件作为控制转向角度、悬挂行程或踏板位置的关键结构部件,其表面处理直接影响着整车的机械寿命与视觉质感。表面镀铬工艺通常分为装饰性镀铬与功能性镀铬两大类,前者主要追求镜面般的光泽度与抗指纹能力,常用于外露可见的连接杆或装饰盖;后者则更侧重于在严苛工况下提供抗腐蚀与耐磨保护,常见于内部受力较大的限位销或调节螺杆。对于大排量车型而言,由于发动机扭矩较大,车身结构件承受的动态载荷远高于小排量车型,因此限位件的基材强度与镀层结合力成为工艺选型的首要考量因素。
该工艺的应用逻辑在于通过电化学沉积技术,在镍、铜或钢铁基材表面形成一层致密的金属铬层。这一过程不仅提升了零部件的硬度和耐腐蚀性能,还通过优异的光反射特性增强了车辆的豪华感。在实际工程应用中,限位件往往处于频繁摩擦或接触水汽、油污的环境中,传统的喷漆或电泳工艺难以满足长期使用的可靠性要求,而镀铬层的高硬度特性使其成为平衡机械性能与外观表现的重要解决方案。
工艺路径解析:从预处理到多层镀覆
标准的表面镀铬流程始于严密的基材预处理,包括机械抛光、电解去油及活化处理,任何微小的表面缺陷都会导致镀层出现针孔或剥落。对于400cc以上车型常用的合金钢或不锈钢限位件,通常采用“铜-镍-铬”复合镀层体系。底层镍层负责提供优异的耐腐蚀屏障和平滑度,中间可能设置微孔铬或超微孔铬层以优化耐盐雾性能,最外层的装饰铬则提供最终的光学效果。这种多层结构能够有效隔离基材与外界环境,防止电化学腐蚀沿晶界扩展,从而延长限位件在恶劣路况下的使用寿命。
工艺参数的控制对镀层质量具有决定性影响,其中电流密度、温度及搅拌速度是核心变量。较高的电流密度可加快沉积速率,但过高的密度可能导致镀层粗糙或烧焦;温度控制则直接影响铬层的结晶状态,低温镀液通常能获得更硬的耐磨铬层,而高温镀液多用于需要高延展性的装饰铬。此外,前处理的清洁度至关重要,残留的油脂或氧化皮会直接导致镀层附着力失败。在实际生产中,通过控制镀液中的硫酸根浓度及催化剂含量,可以调节铬层的微观结构,使其在保持高硬度的同时具备足够的韧性,避免在限位件承受冲击载荷时发生脆性剥落。
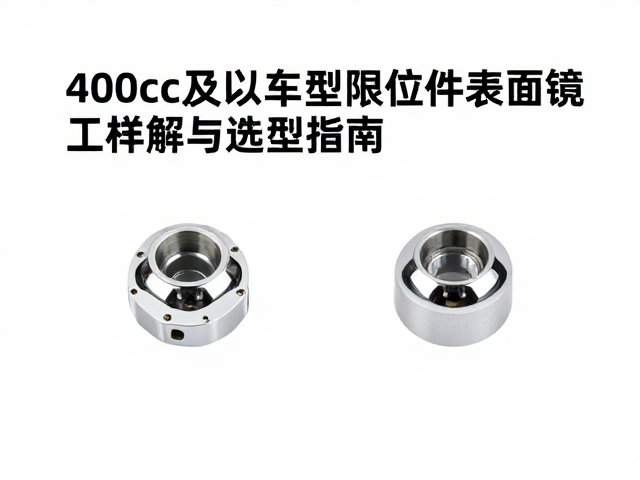
选型策略:基于工况场景的材料匹配
针对转向限位杆这类承受高扭矩且频繁转动的部件,选型应优先关注镀层的耐磨性与抗咬合性能。此类工况下,推荐使用经过硬化处理的硬铬层,其硬度通常可达HV 800-1000,能显著降低摩擦系数,防止因干摩擦导致的磨损加剧。基材多选用高强度合金钢,并需进行充分的去氢处理,以消除电镀过程中渗入基体的氢原子,避免氢脆现象引发的突发断裂。对于排气系统附近的限位支架,由于长期暴露在高温环境中,需考虑铬层在高温氧化下的稳定性,部分高端车型会采用含稀土元素的特殊镀液以提升高温抗氧化能力。
对于外观可见且主要起固定作用的装饰性限位件,选型重点在于外观的一致性与抗指纹残留。此类部件常采用镜面抛光的304或316不锈钢作为基材,配合多层镍电镀工艺,以获得均匀无瑕疵的银色外观。在潮湿或沿海地区使用的车型,需特别关注镍层的孔隙率,可通过增加镍层厚度或引入微孔铬技术来阻断腐蚀介质向基材渗透的路径。此外,不同材质间的电化学电位差异会导致电偶腐蚀,因此在选型时需确保限位件与相邻连接部件(如铝合金摇臂或钢制车架)之间采用有效的绝缘隔离措施,或选用电位相近的材料组合。
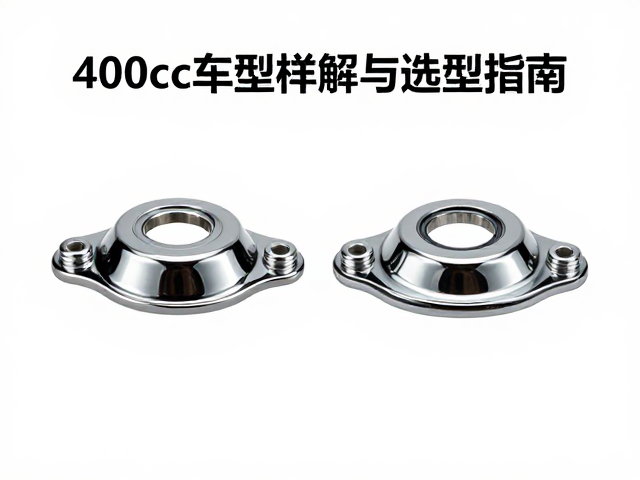
质量控制标准与失效模式分析
行业通用的质量控制标准主要依据ASTM B633或ISO 9215等规范,对镀层厚度、结合力、盐雾测试时间及外观缺陷设定明确阈值。对于400cc及以上车型的关键限位件,镀层厚度通常要求在0.0003英寸至0.0005英寸之间,具体数值需根据部件的功能属性进行微调。结合力测试常采用加热法或弯曲法,要求镀层在指定应力下无起皮或剥落。盐雾测试则模拟加速腐蚀环境,合格产品通常需通过96小时甚至更长时间的中性盐雾试验而无红锈产生,这一数据直接反映了镀层在真实使用环境中的防护能力。
失效模式分析有助于优化工艺参数,常见的失效形式包括镀层起泡、剥落、发黄或局部锈蚀。起泡多源于前处理不彻底或基体应力过大,表现为镀层与基材分离;剥落则常由镀液杂质污染或电流密度波动引起;发黄现象通常与钝化处理不当或干燥不充分有关,会影响外观美感;局部锈蚀则提示镀层存在针孔或厚度不足,导致基材暴露。通过金相显微镜观察镀层截面结构,结合电化学测试手段,可以精准定位失效根源。例如,若发现裂纹延伸至基材,可能意味着内应力过大,需调整镀液中的有机添加剂含量以释放应力;若仅表面磨损,则需重新评估硬度与润滑条件的匹配性。
环保合规与表面处理的未来趋势
随着环保法规的日益严格,传统六价铬镀铬工艺正面临严峻的合规压力。六价铬具有强致癌性,其排放与废弃物处理受到各国法律的严格限制。因此,现代摩托车零部件制造正逐步向三价铬镀铬或无铬钝化技术转型。三价铬工艺在沉积过程中产生的有害物质极少,废水处理相对简单,且镀层外观与耐腐蚀性能已接近传统六价铬水平。部分高端制造商已开始在三价铬镀层基础上引入纳米复合技术,通过在铬晶格中嵌入碳化硅或二氧化硅纳米颗粒,进一步提升镀层的耐磨性与抗腐蚀性能,同时满足最严格的环保排放标准。
技术演进的方向正朝着多功能一体化表面处理发展。除了基本的防护与装饰功能,新一代表面处理技术试图赋予限位件额外的特性,如自润滑、抗菌或更优的导热性能。例如,通过物理气相沉积(PVD)技术制备的氮化铬或碳化钛涂层,不仅硬度高于传统电镀铬,且附着力更强,特别适用于高负荷、高精度的限位结构。此外,数字化过程监控系统的引入,使得镀液成分、温度、电流密度等参数能够实现实时闭环控制,大幅提升了批次间的一致性。这种从单一化学镀层向物理-化学复合涂层,再到智能化精密制造的转变,代表了400cc及以上车型限位件表面处理工艺的未来发展路径。