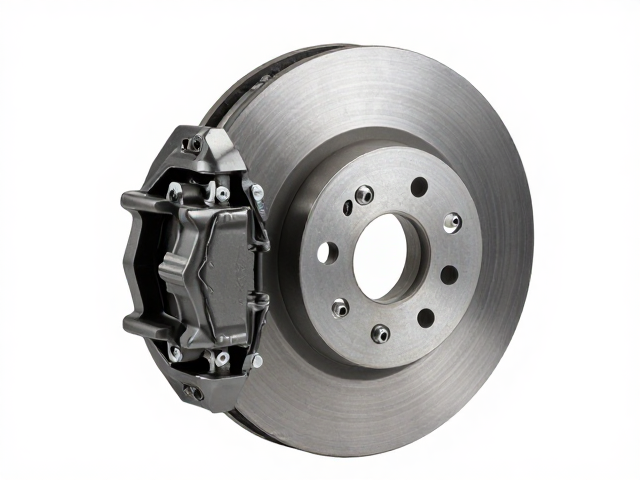
轮毂内置制动刹鼓组件的核心结构解析
轮毂内置制动刹鼓组件通过将制动摩擦副置于轮毂内部,有效利用了轮毂本体的封闭结构,为制动系统提供了严密的防护环境。这种设计显著减少了外部灰尘、泥沙及雨水对制动摩擦面的直接侵入,从而降低了因杂质堆积导致的制动效能衰减。相较于外露式制动盘,内置结构在恶劣工况下能保持更稳定的摩擦系数,确保车辆在复杂路面条件下的制动响应一致性。
该组件的轮毂与制动鼓通常采用一体化铸造或精密压配工艺结合,形成了高刚性的支撑结构。这种整体式架构不仅提升了部件的抗扭刚度,还有效抑制了制动过程中的高频振动与噪声。内部制动蹄片或制动块通过精密的导向机构固定在轮毂内腔,配合回位弹簧系统,实现了制动与释放动作的精准控制,减少了拖滞现象,进而优化了整车的燃油经济性与行驶平顺性。
高温固化工艺对材料性能的关键提升
高温固化工艺在刹鼓组件制造中扮演着决定性角色,主要应用于制动摩擦材料(如半金属、有机或陶瓷复合材料)与背板的粘接以及金属基体的热处理过程。通过精确控制的升温曲线与保温时间,固化过程促使树脂基体发生交联反应,形成致密的三维网状结构。这种微观结构的改变大幅提升了摩擦材料的耐热衰退特性,使其在长时间或高强度制动产生的高温环境下,仍能维持稳定的摩擦系数,避免热裂纹或剥离现象。
除了耐热性,高温固化还显著改善了组件的耐磨性与抗冲击性能。在固化过程中,材料内部的孔隙率降低,密度分布更加均匀,从而增强了摩擦面对制动鼓表面的微观切削与嵌藏能力。这种物理性质的优化延长了制动摩擦副的使用寿命,减少了因材料磨损过快导致的维护频率。同时,经过严格固化处理的金属基体残余应力更低,尺寸稳定性更高,确保了组件在长期热循环下的结构完整性。
耐用性增强与全生命周期成本优化
采用高温固化工艺制造的刹鼓组件,在长期服役过程中表现出更优异的尺寸稳定性和结构耐久性。由于材料内部应力得到有效释放,组件在经历冷热交替工况时,不易出现变形或开裂,从而保持了制动间隙的稳定性。这种稳定性减少了因制动抖动或异响引发的用户投诉,提升了整车品牌的可靠性口碑。此外,均匀的固化效果使得摩擦材料磨损更加线性,避免了局部过早磨损导致的制动效率骤降。
从全生命周期成本角度来看,内置制动与高温固化工艺的结合降低了长期维护需求。更长的使用寿命意味着更少的零部件更换频率,减少了维修停机时间与直接材料成本。对于商用车或高频使用场景的车辆而言,这种耐用性直接转化为更高的运营效率。同时,严密的内置结构减少了因制动系统故障导致的连带损伤风险,进一步保护了轮毂轴承等其他关键部件,降低了整体维修的经济负担。
工艺标准与质量控制体系的实施
为了确保刹鼓组件的性能一致性,制造商通常依据严格的工业标准建立质量控制体系。在固化环节,通过引入红外测温或热电偶实时监测技术,精确记录每一批次产品的温度曲线,确保固化度达到理论最大值。生产过程中,会对制动摩擦材料的密度、硬度、摩擦系数波动范围设置严密的公差带,任何偏离标准的产品均会被剔除,以防止不良品流入装配环节。
质量检测环节涵盖从原材料入库到成品出厂的全流程验证。原材料阶段需对树脂、纤维填料进行批次检验,确保其物理化学指标符合技术规范。成品阶段则通过台架模拟试验,验证组件在模拟高温、高湿环境下的制动效能保持率与结构强度。此外,无损检测技术如超声波探伤被用于检查金属基体的内部缺陷,确保无隐性裂纹,从而从源头上保障产品的安全可靠性与长期稳定性。