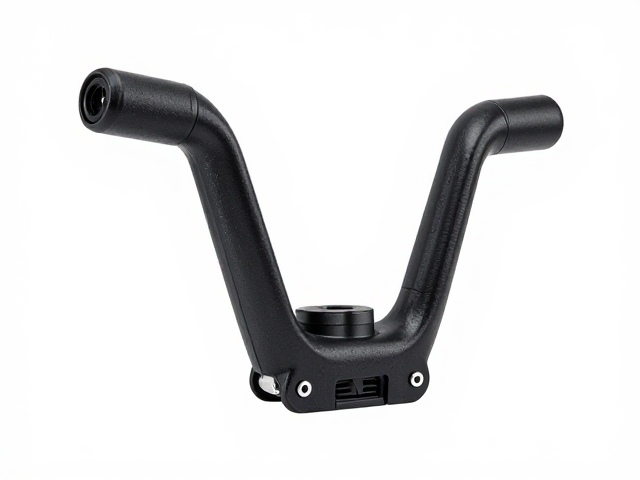
操控把手车型专用套装的核心适配逻辑
操控把手车型的专用改装套装在设计与制造过程中,核心难点在于对原始车辆安装孔径的精准识别与匹配。不同年份、不同批次的车型,其出厂时的底盘结构或车把固定位可能存在微米级的公差差异,这要求专用套装必须提供严丝合缝的过渡件或高精度孔位定位销。在实际操作中,车主或维修人员需严格对照车辆出厂技术手册中的尺寸标注,核对专用套装说明书中标注的孔径数据,确保两者完全一致,避免因强行安装导致金属应力集中或螺纹滑丝。
此类专用套装通常包含经过特殊处理的连接件,以应对不同材质车把与车架之间的电化学腐蚀风险。高标准的套装产品会采用航空级铝合金或经过表面钝化处理的不锈钢材质,并在接触面预留防松垫片的位置。安装前,必须清理原始安装孔内的油污、锈迹及旧胶残留,这是保证后续紧固力矩达标的基础步骤。若原始孔径存在轻微扩孔或磨损痕迹,应优先使用螺纹修复套或高精度定位销进行补救,而非直接依赖套装自带的通用垫片进行勉强固定,以消除潜在的安全隐患。
安装孔径升级的技术细节与预处理
在进行孔径升级或适配过程中,预处理工序决定了最终安装的稳固性与安全性。对于需要扩孔或更换不同规格螺栓的工况,必须使用精度较高的内六角扳手或扭矩扳手进行操作,严禁使用磨损严重的工具导致螺栓头部滑牙。若原车孔位与专用套装孔位存在微小偏差,应使用铰刀或专用扩孔工具进行微量修整,修整过程中需保持刀具垂直,避免孔壁产生毛刺或扩大误差范围。每一步紧固后,需检查孔位对齐情况,确保无错位受力现象。
数据记录与实物比对是验证孔径升级是否成功的关键环节。建议在安装过程中,使用游标卡尺测量关键连接点的直径与深度,并记录实测数据与标准值的偏差。若偏差超过0.5毫米,需重新评估安装方案,必要时更换定制化的过渡法兰。此外,需关注不同材质间的硬度匹配,例如铝合金车把与钢制车架连接时,应选用硬度适中的隔离垫片,防止因硬度差异过大导致长期震动下产生微动磨损。所有测量数据应如实记录,以便后续维护或故障排查时提供准确参考。
紧固工艺与力矩控制的标准化执行
紧固工艺的规范性直接影响操控把手在行驶过程中的稳定性,力矩控制是这一环节的核心要素。不同规格的螺栓对应着严格的扭矩标准,例如M6螺栓通常适用8-10牛米的扭矩,而M8螺栓则可能在12-16牛米区间。使用扭矩扳手进行紧固时,应分次均匀施力,避免单次过紧导致螺栓拉伸过度或连接件变形。紧固过程中,需感受螺栓旋转时的阻力变化,若出现异常卡顿或阻力骤增,应立即停止操作并检查螺纹状态。
安装完成后,需进行静态与动态的双重验证。静态验证包括检查所有紧固件是否有松动迹象,观察连接部位是否有异常间隙或偏斜。动态验证则需在安全封闭场地进行低速试驾,感受操控把手在转向、制动过程中的反馈是否跟手,有无异响或虚位。若发现操控手感偏离预期,需重新检查安装孔径的同心度及紧固力矩分布。定期维护时,建议每5000公里或经过复杂路况后,复查关键连接点的紧固状态,确保长期使用中的安全性与稳定性。