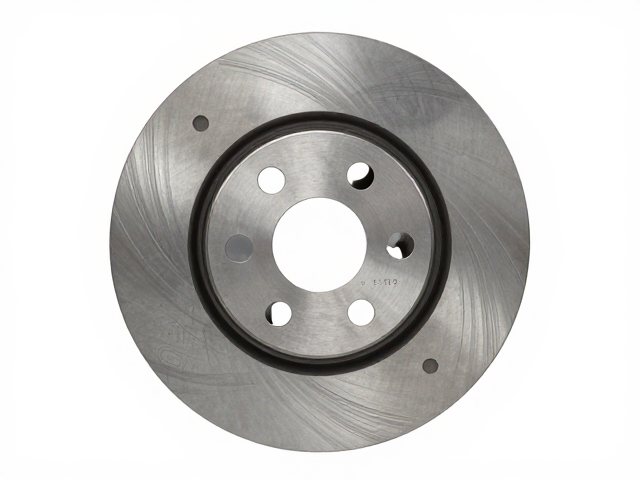
制动碟安装孔距的核心定义与测量基准
不锈钢制动碟的安装孔距是确保制动系统稳定运行的关键几何参数,它直接决定了制动碟能否正确贴合轮毂或转向节。在实际的机械结构中,孔距通常指围绕制动碟中心孔分布的安装螺栓孔之间的距离,这一数据必须与车辆原有的制动支架或轮毂中心孔位保持绝对一致。若孔距存在细微偏差,即便通过强行拧紧螺栓,也会导致制动碟受力不均,进而引发高速旋转下的抖动、异响甚至结构性断裂。
测量孔距时,行业标准通常采用从中心孔边缘到各安装孔中心点的径向距离,或者通过相邻两个安装孔中心点之间的弦长进行计算。对于常见的四孔或五孔制动碟,使用精密游标卡尺测量相邻孔中心距是最为直观且准确的方法。需要特别注意的是,不同车型或改装件在孔位分布上可能存在非对称设计,因此在确认数据时,需结合制动碟的整体直径以及中心孔的内径进行综合比对,以确保每一处定位点均无干涉。
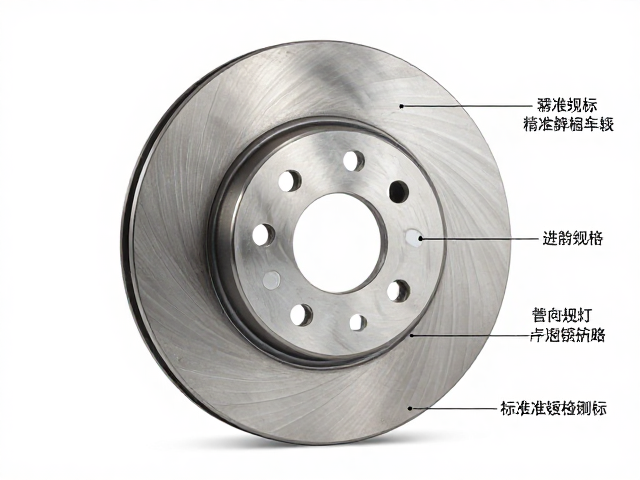
常见规格数据与标准化差异分析
在汽车工业与摩托车改装领域,制动碟的安装规格有着严密的分类逻辑,其中孔距数据呈现出高度的标准化特征。以常见的乘用车前轮制动系统为例,许多主流车型的四孔制动碟孔距集中在80mm至100mm之间,而部分高性能或重型车辆可能采用更宽的分布以提升刚性。摩托车领域则更为复杂,从125cc踏板车到重型机车,其制动碟孔距差异巨大,常见的有100mm、110mm、120mm等多种规格,这些数据通常由原厂设计规范确定,并在维修手册中有明确记载。
除了孔数,中心孔直径与螺栓孔的排列半径共同构成了严密的匹配体系。例如,某些日系车型的四孔制动碟,其中心孔直径多为60mm或65mm,对应的孔距约为85mm;而部分德系或改装件可能采用60mm中心孔但孔距达到95mm的情况。这些数据并非随意设定,而是经过严密的动力学计算与台架测试得出。用户在查阅资料时,应参考原厂零部件目录或经过验证的工程图纸,避免依赖非官方的网络碎片信息,因为微小的规格误读可能导致严重的装配事故。
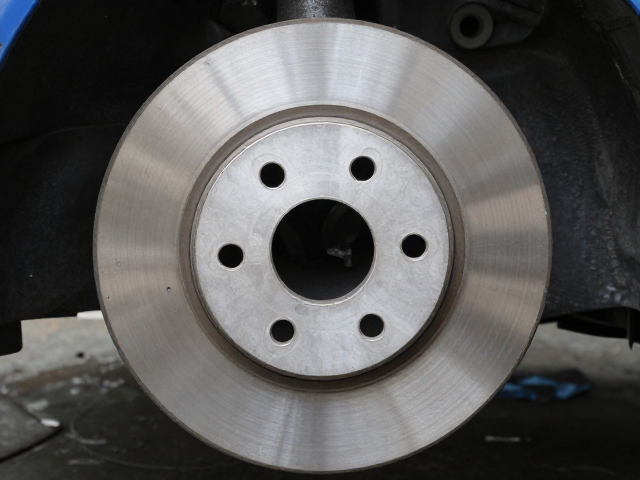
精准匹配中的关键校验步骤
在进行不锈钢制动碟的替换或升级前,严密的物理校验是不可或缺的环节。第一步是清理安装面,确保轮毂或制动支架表面无锈蚀、油污或旧垫片残留,任何微小的异物都会改变制动垫圈的受力状态,进而间接影响孔位的实际贴合精度。随后,将制动碟轻轻放置在安装面上,观察其与固定螺栓孔的对位情况。如果无法顺利放入螺栓,切勿强行敲击,因为这往往意味着孔距或中心孔直径存在根本性错误。
进一步的校验需关注螺栓长度与螺纹配合。不锈钢制动碟通常较厚或具有特殊的表面处理,原有的原厂螺栓可能因长度不足导致螺纹啮合深度不够,从而引发松动风险。此时需核对螺栓的有效螺纹长度,确保其能完全穿过制动碟并进入支架螺孔,同时保留足够的余量。此外,还需检查制动碟背面与制动卡钳支架之间的间隙,确保在安装后,制动片能均匀覆盖制动盘摩擦面,避免因孔距误差导致的偏磨或摩擦干涉。
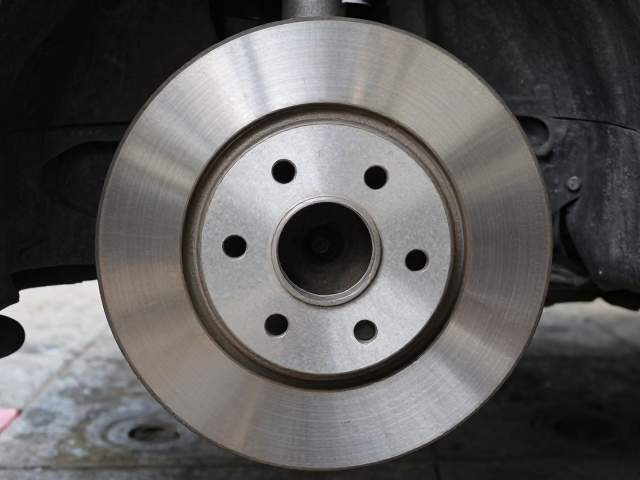
选购过程中的信息溯源与避坑
面对市场上琳琅满目的制动配件,信息的可溯源性是保障安全的首要原则。选购时应优先寻找提供详细尺寸图样的产品,正规的生产商会在产品详情页或说明书中明确标注孔距、中心孔直径、厚度及材质等级。对于无法提供具体尺寸数据,或仅以“通用”“适配多款车型”为卖点却无具体数据支撑的产品,应保持高度警惕。通用型配件往往需要通过额外的转接盘或打孔加工才能安装,这不仅增加了安装难度,更破坏了制动系统的原始受力结构,存在极大的安全隐患。
在核实数据时,建议直接对照车辆原厂维修手册或权威的汽车零部件数据库进行交叉验证。许多大型零部件供应商提供严密的车型适配查询系统,输入准确的车辆年份、品牌、型号甚至生产批次,即可获取精确的制动系统规格。避免仅凭肉眼观察或经验判断,因为不同年份的同一款车型可能在制动系统上进行过改款,孔距数据随之发生变化。只有基于真实、可核验的数据进行的选购,才能确保制动系统在极端工况下依然保持可靠的制动力与稳定性。