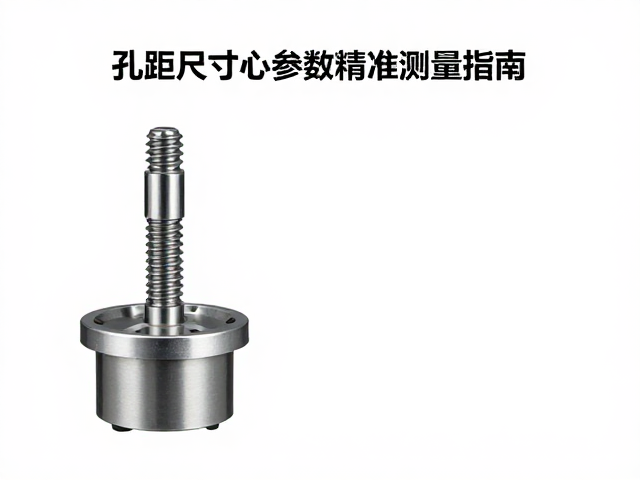
孔距尺寸检测的关键要素与工具选择
孔距尺寸的准确性直接决定了机械部件装配时的同轴度与配合间隙,是精密加工中不可妥协的核心指标。在实际生产场景中,常见的检测方法包括使用高精度游标卡尺、千分尺进行基础测量,以及借助三坐标测量机(CMM)进行三维空间定位。对于批量生产环境,专用检具或影像测量仪能显著提升效率,而单件或小批量的高精密零件则更依赖三坐标测量机的点云数据分析,以确保孔位中心在X、Y、Z轴上的投影误差控制在微米级别。
测量过程中,环境温度的稳定性会直接影响金属材料的物理尺寸,因此标准实验室温度通常设定为20℃。操作人员需遵循严密的测量规范,例如在测量孔间距时,应选取孔壁上应力变形最小的区域作为接触点,并多次测量取平均值以消除随机误差。对于深孔或盲孔,需特别注意探针长度引起的阿贝误差,必要时需通过严密的几何关系计算进行补偿,确保读数真实反映两孔中心距的实际状态。
螺纹精度的核心指标与评估体系
螺纹精度并非单一维度的概念,而是由中径、螺距、牙型半角以及旋合长度等多个几何参数共同决定的综合体系。国家标准中,螺纹精度等级通常分为精密级、中等级和粗糙级,不同等级对应着严格的公差带要求。中径是决定螺纹配合性质的关键参数,其公差带位置直接影响螺纹的旋合性与连接强度。在实际检验中,单一的中径测量往往不足以反映整体质量,必须结合螺距累积误差和牙型轮廓偏差进行综合判定。
使用螺纹综合规(通止规)是快速判断螺纹合格与否的传统方法,但这种方法无法量化具体的偏差数值。若需深入分析螺纹质量,三针法测量是获取外螺纹中径高精度的经典手段,通过精密量针与螺纹牙侧的接触几何关系,计算出精确的中径值。对于内螺纹,则常采用螺纹塞规或扫描式螺纹测量仪,通过非接触式光学扫描或接触式探针扫描,重建螺纹三维模型,从而精确提取螺距偏差、牙型角偏差等关键数据,为后续加工工艺调整提供数据支撑。
主轴核心参数的测量逻辑与实施路径
主轴作为旋转机械的动力核心,其性能表现直接依赖于几何精度与动态特性的平衡。关键测量参数包括径向跳动、轴向窜动、轴承游隙以及转子平衡精度。径向跳动反映了主轴旋转中心线的稳定性,过大的跳动会导致振动加剧和轴承早期失效。轴向窜动则影响轴向定位精度,特别是在进行高精度车削或铣削加工时,微小的轴向位移都可能转化为工件表面的波纹度误差。
测量主轴径向跳动时,通常将标准芯轴装入主轴锥孔,利用千分表或激光位移传感器在距端面一定距离处进行旋转测量。为了获得真实反映主轴状态的数据,测量时需排除装夹误差,确保芯轴与主轴锥面的清洁与贴合。对于高速主轴,还需关注动平衡品质,通过平衡机测定不平衡量,并通过去重或配重方式校正,确保主轴在额定转速下的振动速度低于标准限值,从而保障加工过程的平稳性与表面质量。
数据关联分析与工艺优化策略
各项几何参数的测量数据并非孤立存在,它们之间存在严密的物理关联与相互影响。孔距偏差过大可能导致主轴安装后产生附加载荷,进而引发主轴轴承偏载,加剧径向跳动。反之,主轴本身的跳动误差也会通过传动链传递至刀具或工件,放大螺纹加工时的螺距误差。因此,建立从零部件加工到整机装配的全链路数据追溯体系,有助于识别误差传递的关键节点。
通过统计过程控制(SPC)技术,对长期积累的测量数据进行趋势分析,可以发现加工系统的潜在漂移或周期性误差。例如,观察主轴在不同温度区间的跳动变化,可评估机床热稳定性;分析螺纹检测中螺距误差的分布特征,可判断丝杠或刀具的磨损规律。基于这些数据分析,技术人员可以动态调整切削参数、优化冷却液策略或提前更换磨损部件,从而在源头上提升产品的一致性与可靠性,实现从“事后检验”向“事前预防”的制造模式转变。