高温环境下的密封与防护需求
摩托车在长时间高速行驶或赛道驾驶过程中,发动机、排气系统以及刹车部件会产生极高的表面温度。普通润滑脂或密封胶在高温下容易软化、流失甚至碳化,导致连接部位松动或密封失效。仿赛车型因车身结构紧凑,许多螺丝和卡扣紧邻高温源,因此使用专用的耐高温膏成为维持机械稳定性的常见维护手段。这种材料通常由无机化合物制成,能在极短时间内承受数百摄氏度的高温而不发生物理性质改变,从而保护螺纹和连接件。
选择合适的耐高温膏并非随意涂抹,而是需要根据具体应用场景进行匹配。例如,排气歧管螺栓与刹车卡钳导向销所需承受的热负荷截然不同。排气系统长期暴露在明火和高温气流中,通常需要耐受超过800摄氏度的持续高温;而刹车系统的局部高温主要集中在刹车盘表面,热量会通过空气传导至周边部件,其耐受需求相对复杂。明确具体部件的热环境,是确保后续固化效果的基础,也是避免材料过早失效的关键步骤。
静置干燥的核心原理与时间控制
耐高温膏的固化并非依靠水分蒸发,而是通过高温下的化学反应或物理烧结实现。许多高性能耐高温膏在常温下呈膏状,便于涂抹,但在达到特定温度后,其内部结构会发生交联或硬化,形成坚硬的保护层。因此,静置干燥的过程实际上包含了两个阶段:常温下的初步定型和运行中的高温固化。在常温阶段,涂抹后需等待一定时间让膏体表面略微收干,防止后续组装时因膏体过稀导致流淌污染他处,这一过程通常需要15到30分钟,具体取决于环境温度和湿度。
进入高温固化阶段,必须通过实际运行让部件达到工作温度。部分厂家建议在涂抹后进行短距离低速行驶,使部件温度缓慢上升至200-300摄氏度,保持一段时间后再逐步提升负荷。这种阶梯式的升温有助于膏体内部应力均匀释放,避免因骤热产生裂纹或剥落。对于某些特定配方的产品,完全固化可能需要经历数次完整的冷热循环,即多次启动、行驶、冷却、再启动的过程,以确保材料与金属表面形成牢固的结合层。
标准化涂抹与操作细节
涂抹前的表面处理决定了耐高温膏的附着力。金属表面必须保持清洁、干燥且无油污,任何残留的机油、灰尘或旧胶层都会严重影响新材料的粘接效果。建议使用专用清洗剂或无水酒精擦拭待处理区域,待溶剂完全挥发后方可进行下一步操作。对于锈蚀严重的部位,应先进行除锈处理,因为高温膏无法穿透氧化层,锈蚀处的高温传导不均可能导致局部过热,进而破坏膏体结构。
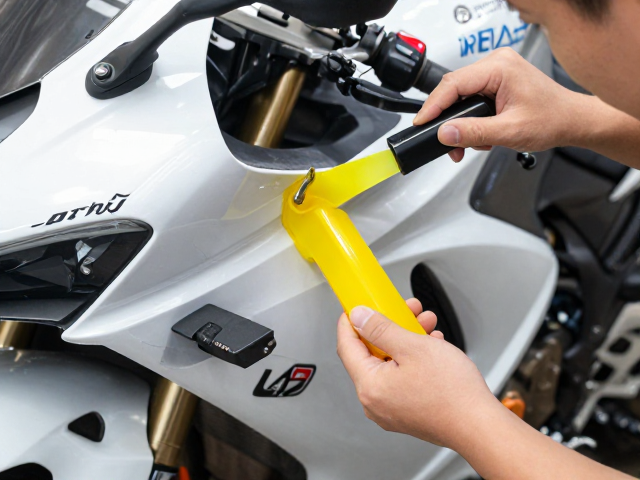
涂抹的量与方式需要精准控制。过厚的膏层在受热时容易产生气泡或开裂,过薄则无法形成有效的隔离层。通常建议使用小刷子或专用涂抹棒,将膏体均匀覆盖在螺纹或接触面上,厚度控制在0.5至1毫米之间。对于螺纹连接,涂抹时应避免膏体进入螺纹根部过深,以免影响螺丝的紧固力度或导致拆卸困难。涂抹完成后,应立即进行组装,避免膏体表面因长时间暴露在空气中而过快失水或沾染灰尘,影响最终固化效果。
常见误区与避坑指南
许多用户误以为耐高温膏可以替代机械紧固力,这是极大的安全隐患。耐高温膏的主要功能是防咬死、密封和辅助导热,它不具备螺丝的抗剪切强度。在关键受力部件上,必须使用扭矩扳手按照标准扭矩进行紧固,而不能依赖膏体的粘性来固定。此外,不同材质的金属在高温下膨胀系数不同,完全依赖膏体填充间隙可能导致在极端温差变化下产生微动磨损,加速部件松动。
另一个常见误区是忽视膏体的保质期与储存条件。耐高温膏多为无机材料,长期暴露在潮湿环境中可能导致吸湿结块,影响涂抹均匀性和固化效果。开封使用后应密封保存,避免杂质混入。部分用户喜欢将多种品牌的膏体混合使用以获取“更强”效果,这种做法极不可取,不同配方的化学成分可能发生不可预知的反应,导致固化失败甚至产生有害气体。务必严格遵循单一品牌的使用说明,不随意混搭,确保维护过程的可追溯性和安全性。