核心组件识别与规格匹配
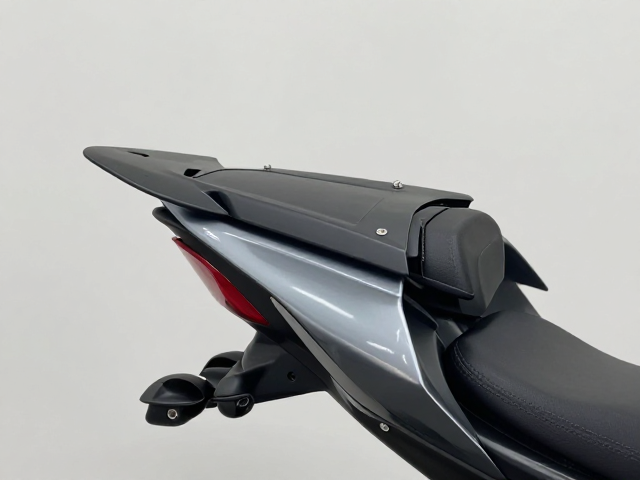
摩托车尾翼定风翼的安装基础在于对紧固件的精准识别,市面上常见的固定方式主要依赖高强度合金螺丝与专用垫片。不同车型的车架材质与尾翼底座孔径存在差异,通常M6或M8规格的螺栓较为普遍,需严格核对螺丝直径与底座螺纹孔是否完全契合。若强行使用尺寸不符的螺丝,极易导致底座螺纹滑丝或车架孔位扩大,造成结构性松动。建议在安装前清理底座孔位内的灰尘与油污,确保螺纹面洁净,这是保证后续锁紧力矩传递效率的前提条件。
配件的选择需严格遵循原厂或经过验证的第三方改装件标准,避免使用来源不明的廉价五金件。部分定风翼配备自锁螺母或尼龙防松垫圈,这类设计能有效应对高速行驶时的高频振动。在拆解旧件或准备新件时,仔细检查螺丝表面是否有裂纹、锈蚀或变形,任何微小的瑕疵都可能在受力瞬间引发断裂风险。确认所有紧固件型号一致且无损伤后,方可进入下一步组装流程,这一步骤能最大程度规避因材料疲劳导致的安全隐患。
标准化安装流程与扭矩控制
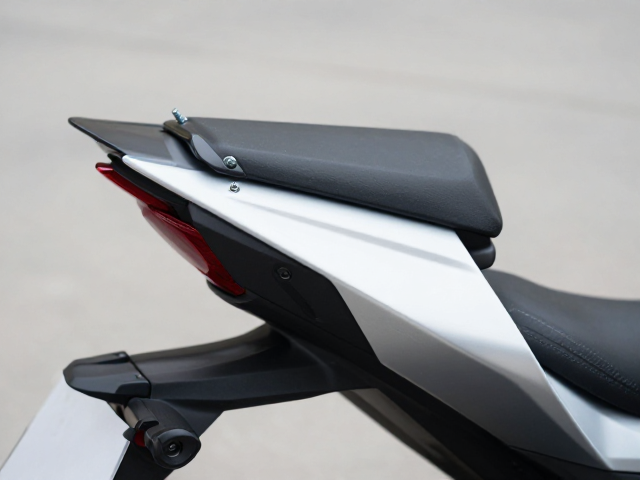
安装过程中,扭矩扳手是不可或缺的工具,盲目跟紧或使用普通扳手极易因受力不均导致部件变形。一般建议将螺丝分次拧紧,先用手将螺丝旋入到底,再用扳手以对角线顺序逐步施加扭矩,直至达到推荐值。对于大多数摩托车尾翼定风翼,M6螺丝的扭矩通常控制在8-10牛·米之间,M8螺丝则在15-20牛·米区间,具体数值需参考所购配件的技术参数说明。过大的扭矩可能导致螺丝塑性变形或底座开裂,而过小的扭矩则无法提供足够的预紧力,在骑行中易产生异响或脱落。
在锁紧过程中,应配合使用合适的垫片以分散压力,防止螺丝头或螺母直接压迫漆面或塑料底座造成压痕。若车架为铝合金材质,需格外注意扭矩限制,铝合金硬度较低,过大的锁紧力极易导致螺纹孔周围材料屈服。安装完成后,可用手用力摇晃尾翼主体,感受是否有晃动或松动迹象。若发现异常,需重新检查螺丝是否完全到位或垫片是否放置平整。这一阶段的精细化操作,是确保定风翼在长期骑行中保持稳固的关键环节。
常见误区与避坑指南
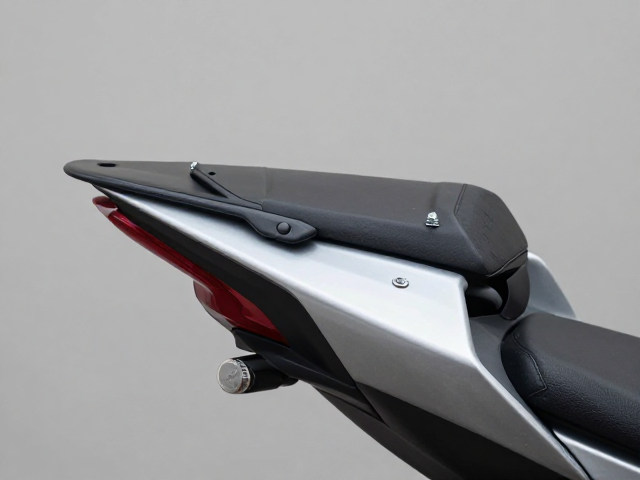
许多用户在安装时容易忽视预紧力的均匀性,往往只拧紧一侧螺丝,导致定风翼底座受力不均,长期下来会造成底座扭曲变形。正确的做法是采用十字交叉法逐步均匀施加压力,确保每个固定点的受力状态一致。此外,部分用户误以为螺丝越紧越好,实际上,过大的预紧力会削弱螺纹间的摩擦力自锁效果,反而容易在振动环境中发生松动。务必使用扭矩扳手设定好数值,严格遵循标准作业流程,避免凭感觉操作带来的不确定性。
另一个高频出现的误区是忽略螺纹保护。在多次拆装或恶劣路况下,螺丝螺纹可能磨损或沾染泥沙,直接再次锁紧会导致结合面密封性下降。建议在每次保养时检查螺纹状况,必要时涂抹少量防松胶或润滑脂,但需注意防松胶的用量,过量会污染周围部件且影响拆卸。同时,避免在雨天或潮湿环境中进行安装,水分渗入螺纹内部可能引发电化学腐蚀,降低螺丝强度。定期检查固定点是否有松动征象,及时维护能有效延长定风翼的使用寿命,保障行车安全。