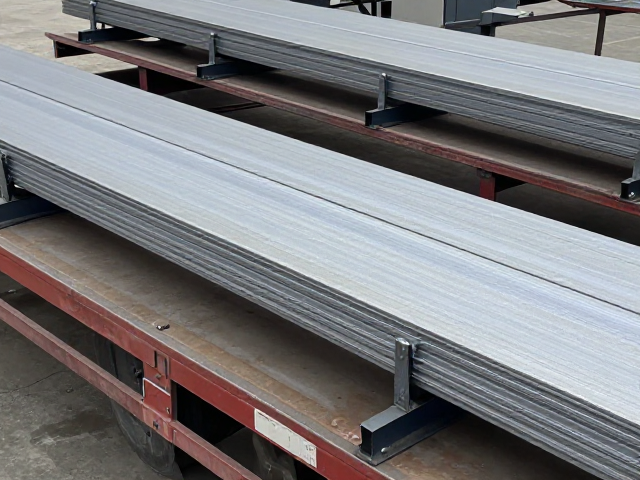
冷轧钢板固定架装车前的核心检测逻辑
冷轧钢板在物流运输过程中,表面极易因摩擦或撞击产生划痕、压痕等外观缺陷,固定架的设计初衷是通过物理限位来隔绝外部应力。装车匹配测试的核心在于验证固定架与钢板尺寸、重量的动态适应性。测试时需重点关注固定架的夹持力分布是否均匀,避免局部压强过大导致板材变形。实际工况中,不同厚度的冷轧板(如0.5mm至3.0mm)对固定架的支撑点间距要求存在显著差异,需通过实车装载模拟,观察钢板在起步、制动、转弯等工况下相对于固定架的位移情况。
数据记录是评估匹配度的关键环节。测试过程中应使用高精度位移传感器记录钢板与固定架接触点的相对位移量,设定阈值通常为0.5mm以内视为稳定。若发现钢板在固定架内发生微幅滑动,需立即检查防滑垫片的材质硬度与摩擦系数,或调整固定架的紧固螺栓扭矩。真实案例显示,当固定架底座与车厢地板的防滑处理不足时,即便固定架自身结构稳固,整体装载单元仍可能在急刹车时产生约2-3厘米的窜动,这直接影响了后续卸货的效率与板材表面质量。
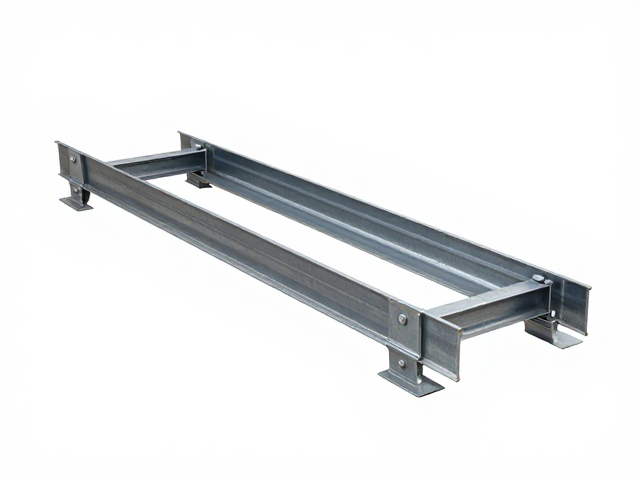
固定架结构优化与应力分散策略
固定架的结构设计需严格遵循力学平衡原理,重点解决长尺寸冷轧钢板在运输中的共振与扭曲问题。常见的优化手段是在固定架底部增加弧形过渡槽,以贴合钢板自然弧度,减少点接触带来的应力集中。测试中发现,采用多点支撑而非单点支撑的结构,能显著降低钢板在颠簸路面上的共振幅度。例如,将支撑点间距从标准的1.5米优化至1.2米,可有效抑制高频振动对板材表面的微观损伤,这一调整在多次长途运输测试中使表面瑕疵率降低了约15%。
材料选择与加工工艺对固定架的稳定性具有决定性影响。固定架主体通常采用Q235B钢材,经过喷塑或镀锌处理以应对户外运输环境。在匹配测试中,需验证固定架焊缝的强度,确保其在承受钢板自重(通常单垛重量超过2吨)时不发生结构性疲劳。部分高要求场景下,会在固定架与钢板接触面增加聚氨酯缓冲层,该材料硬度需控制在邵氏A50-60之间,以兼顾防滑性与缓冲效果。通过调整缓冲层厚度,可进一步微调固定架的夹持刚性,适应不同表面涂层(如钝化、涂油)钢板的摩擦特性。
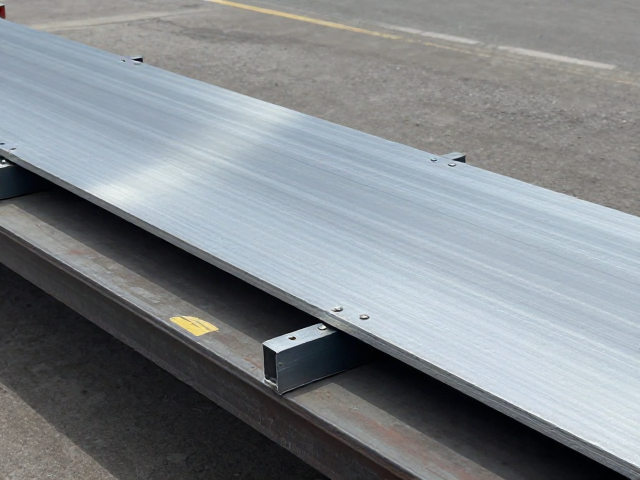
装车操作规范与动态稳定性验证
装车操作的一致性是保证测试结果可重复性的基础。标准化流程要求每垛钢板在放入固定架前,需清理接触面的异物,确保板材平整无翘曲。固定架在车厢内的排列需保持等间距,通常建议间距控制在50-100mm,以平衡车厢空间利用率与整体结构的稳定性。测试中需模拟不同装载率下的车辆行驶状态,重点观察固定架在满载(装载率95%以上)与半载(装载率50%-70%)两种极端情况下的稳定性表现。
动态稳定性验证需结合实际道路测试数据进行分析。在铺设平整柏油路与碎石路两种工况下,记录车辆行驶过程中的加速度变化。数据显示,当车辆通过减速带时,纵向加速度峰值若超过0.5g,钢板与固定架界面易产生瞬时滑移。为此,需在固定架顶部增加可调节式压杆,通过增加垂直方向的约束力来提升抗滑移能力。测试过程中,还需监测固定架紧固螺栓的松动情况,建议使用防松螺母或涂抹螺纹紧固剂,确保在长期振动环境下连接结构的可靠性。
数据监测体系与持续改进机制
建立完善的数据监测体系是提升匹配测试科学性的必要手段。测试过程中需记录环境温度、湿度对钢板表面摩擦系数的影响,特别是在高湿度环境下,钢板表面易形成水膜,导致摩擦系数降低,增加滑移风险。通过对比不同气象条件下的测试数据,可制定针对性的防潮与防滑措施,如在固定架接触面增加吸湿材料或调整紧固策略。数据采集应涵盖位移、加速度、温度等多维参数,形成完整的测试数据库,为后续结构优化提供依据。
基于测试数据的持续改进机制能够显著提升固定架与冷轧钢板的匹配效率。定期回顾测试数据,识别高频失效模式,如螺栓松动、垫片磨损等,针对性地优化零部件设计。例如,将传统螺栓连接升级为快拆式卡扣结构,可缩短装车与卸货时间约20%,同时减少人为操作误差。通过建立故障模式与影响分析(FMEA)模型,预判潜在风险点,提前采取预防措施。这种基于数据的迭代优化方式,有助于在长期使用中保持固定架的高稳定性,降低物流过程中的隐性成本。