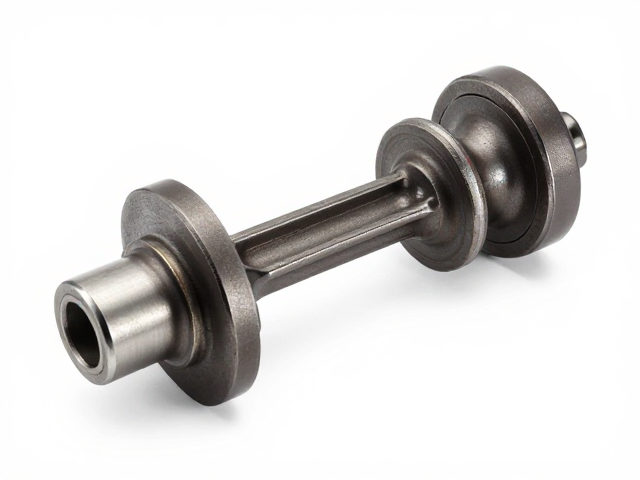
曲轴连杆总成的核心结构与材料特性
曲轴连杆总成是摩托车发动机的心脏部件,主要由曲轴、连杆、活塞、活塞销、连杆瓦和活塞环等核心组件构成。在200cc级别车型中,这一总成的设计直接决定了发动机的动力输出密度、运转平顺性以及整体寿命。曲轴负责将活塞的往复直线运动转化为旋转动力,而连杆则承担着传递爆发力的关键角色。选材方面,主流厂家多采用45号钢或40Cr合金钢进行锻造,这种材料经过调质处理后,具备较高的抗疲劳强度和韧性,能有效应对高转速下的巨大剪切力。
活塞部分通常采用航空铝合金材质,通过精密压铸或锻造工艺成型,表面往往经过微孔储油或特殊涂层处理,以降低摩擦系数并提升散热效率。连杆小头与活塞销连接处常镶嵌铜套或采用自润滑材料,以减少磨损。曲轴主轴颈和连杆轴颈表面经过高频淬火和精密磨削,硬度通常达到HRC58-62,确保在长期高温高压环境下仍能保持极低的磨损率。理解这些基础构造与材料逻辑,是判断总成质量优劣的第一道门槛,也是避免后续安装失误的基础。
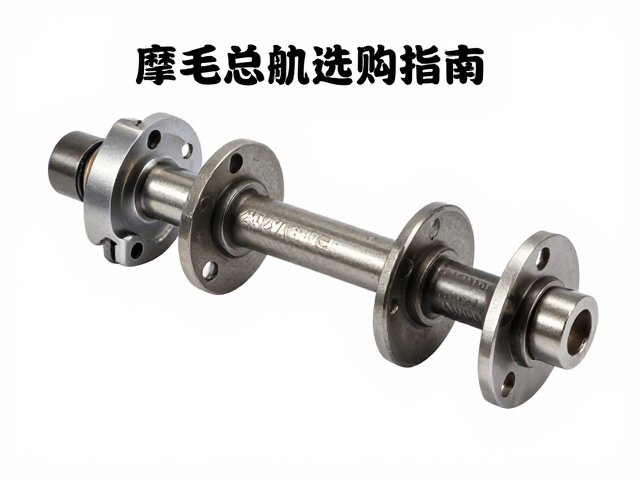
选购时的关键检测指标与细节排查
在挑选200cc摩托车曲轴连杆总成时,外观检查是首要环节。需仔细查看曲轴两端平衡块是否有裂纹或砂眼,连杆大头瓦盖的紧固螺栓孔是否有滑丝或变形现象。使用千分尺测量曲轴主轴颈和连杆轴颈的圆度与圆柱度,标准公差通常控制在0.005mm以内,任何肉眼可见的划痕、锈蚀或尺寸超差都应视为不合格。同时,检查连杆的直线度,可将连杆放在平板上用塞尺检测,间隙过大会导致发动机运转抖动甚至拉缸。
密封性能与配合间隙是另一项核心指标。安装前需清洁所有部件,确保无金属屑残留。检查活塞环在活塞槽内的活动是否灵活,无卡滞现象,同时测量活塞环开口间隙,200cc发动机通常要求在0.03-0.08mm之间,具体数值需参照原厂维修手册。连杆瓦与连杆轴颈的侧隙和背隙也需符合规范,过紧会导致润滑不良引发烧瓦,过松则会产生敲击声并加速磨损。此外,确认曲轴轴承(碗公)的型号与发动机缸体是否完全匹配,不同年份或改款车型可能存在细微差异,务必通过零件号核对而非仅凭外观判断。
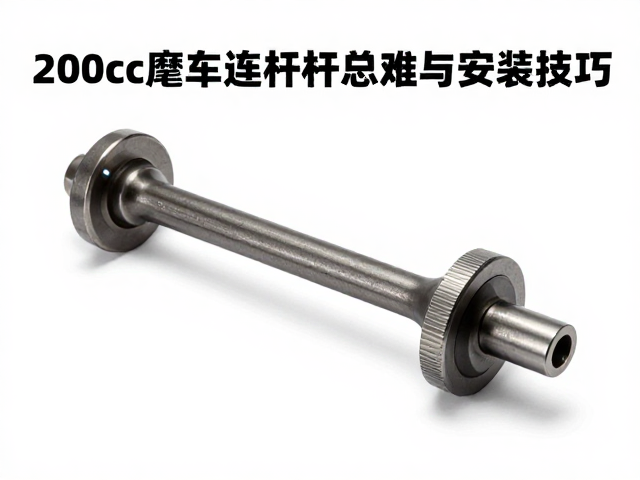
标准化安装流程与扭矩控制要点
安装前需确保曲轴箱内部绝对清洁,使用专用清洗剂去除油污和杂质,并用压缩空气吹净油道。将新曲轴装入曲轴箱时,需轻拿轻放,避免轴承外圈受损。安装连杆轴承时,需在轴承表面涂抹适量高粘度机油,确保润滑初始状态。将连杆大头套入曲轴连杆轴颈后,安装连杆盖并预紧螺栓。此时严禁一次性拧到底,需采用对角线顺序分2-3次逐步拧紧,直至达到厂家规定的扭矩值。对于200cc发动机,连杆螺栓的扭矩通常集中在25-35N·m区间,具体数值必须依据该车型维修手册执行,过度紧固会导致螺栓拉伸变形甚至断裂。
活塞组件的安装需格外小心,使用活塞环钳扩张活塞环时,开口不得过度拉伸,以免产生永久性变形或断裂。安装时需注意活塞环的开口方向,通常第一道气门环开口与第二道气门环开口应错开180度,油环开口则错开90度,且所有开口均需避开活塞销孔方向和承受主要侧压力的方向。将活塞连杆总成装入曲轴箱后,需用手轻轻转动曲轴,确认连杆运转顺畅无干涉,再安装气缸体。,在安装气缸盖和气缸盖垫时,同样需遵循从中间向两侧对称拧紧的原则,确保缸盖受力均匀,防止漏气或垫圈损坏。