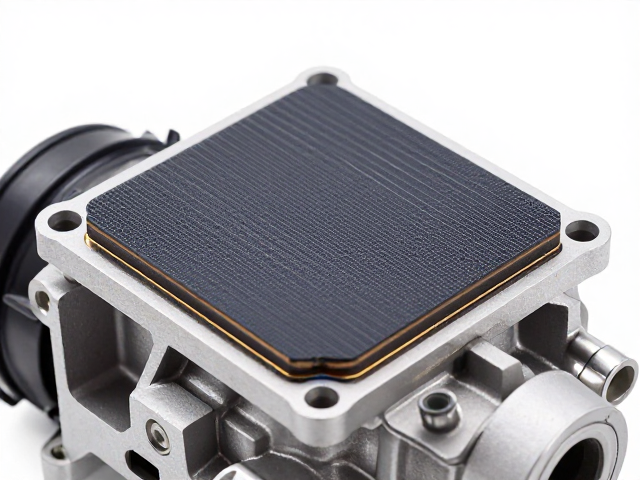
导热片在水泵总成中的热管理核心作用
水泵总成在运行过程中,电机与叶轮的高速摩擦以及流体动力学效应会持续产生大量热量。若热量无法及时通过预定路径导出,内部温度急剧升高会导致密封件老化、轴承磨损加剧甚至电机绝缘层失效。导热片作为连接热源与散热介质的关键组件,其核心功能是构建低热阻的传热通道,将聚集在泵壳或电机端盖的热能快速传导至外部冷却系统或空气中。这种热管理的效率直接决定了水泵的连续工作寿命和能效表现,是工业流体输送系统中不可忽视的热力学环节。
在实际工程应用中,导热片的材质选择与结构设计必须严格匹配水泵的热负荷分布特征。高导热系数的金属材料如铝合金或铜合金常被用作基础基材,其表面通常经过阳极氧化或镀镍处理以增强耐腐蚀性与附着力。导热片并非简单的金属板,其内部常设计有微通道或翅片结构,旨在增加与周围介质(如空气或冷却液)的接触面积。通过优化几何形态,导热片能够改变局部流场,强化对流换热系数,从而在有限的空间内实现更优的散热效果,确保水泵总成在额定工况下保持稳定的温度区间。
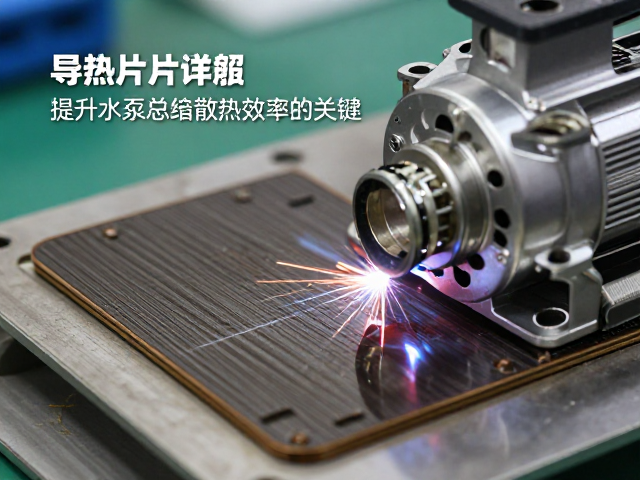
焊接工艺对界面热阻的决定性影响
导热片与水泵本体的连接质量是决定整体散热性能的关键变量,其中焊接工艺起着主导作用。传统的点焊或铆接方式容易在接触面留下微小的间隙,这些间隙会被空气填充,而空气的热导率极低,会形成显著的接触热阻。相比之下,激光焊接或真空钎焊技术能够实现金属原子级别的结合,彻底消除界面空隙。这种紧密的物理连接使得热量能够像水流通过管道一样顺畅地从热源传递至导热片,大幅降低了界面温降,提升了热传递的效率。
焊接过程中的热输入控制同样至关重要,过高的焊接温度可能导致水泵本体材料发生金相组织变化,影响机械强度或导致导热片变形。工艺参数需经过严密的计算与测试,确保焊缝熔深适中且无气孔、夹渣等缺陷。均匀的焊缝分布能够避免局部应力集中,防止因热膨胀系数差异导致的剥离现象。通过精确控制激光功率、扫描速度或钎料熔点,工程师可以获得一致性极高的焊接质量,确保每一台水泵总成在长期运行中保持稳定的散热效能,避免因焊接缺陷引发的早期失效。
工艺标准化与质量控制体系
建立严密的导热片焊接工艺标准是提升水泵总成散热效率的可复制路径。行业标准通常规定了焊接前的表面处理要求,如去除氧化层、油污及杂质,以确保金属表面的洁净度达到预定水平。预处理质量直接影响焊接熔池的流动性与润湿性,进而影响最终的热接触状态。同时,焊接环境的气体保护参数也需标准化,惰性气体的流量与纯度需维持在特定范围,以防止高温下的金属氧化,保证焊缝内部的致密性与导热性能。
质量控制环节需引入多维度的检测手段来验证焊接效果。红外热成像技术可用于快速筛查焊接不良导致的局部过热区域,而超声波检测则能深入内部识别未熔合或裂纹等隐蔽缺陷。通过建立严密的检验流程,生产团队能够实时监控焊接过程的稳定性,及时纠偏。这种基于数据反馈的质量管理体系,不仅确保了单台产品的性能达标,更通过过程控制的稳定性,提升了大批量生产中水泵总成散热一致性的整体水平,为后续的性能优化提供坚实的数据支撑。