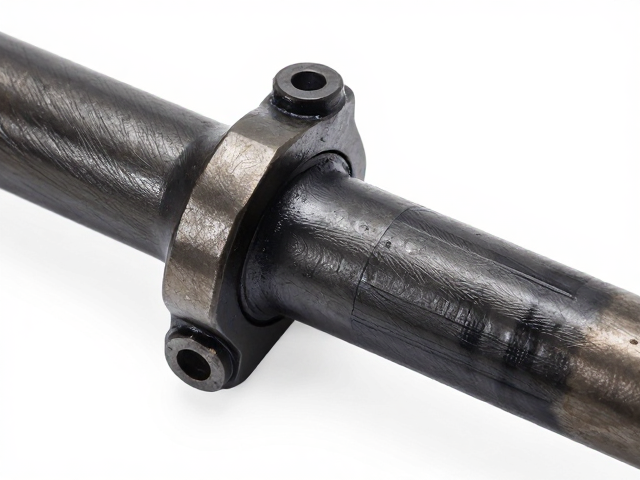
传动轴连接处发黑的成因与材质特性分析
传动轴在长期高负荷运转下,连接部位常出现表面发黑现象,这通常源于金属表面氧化、润滑脂高温分解或环境中的硫化物侵蚀。当万向节十字轴与轴承壳之间润滑失效,干摩擦产生的高温会加速钢材表面形成氧化铁层,这种深色沉积物不仅影响美观,更可能掩盖早期的磨损痕迹。不同材质的传动轴对环境耐受度存在差异,例如经过磷化处理的钢制部件在潮湿环境下更容易形成致密的黑色氧化膜,而未经表面处理的普通碳钢则可能因锈蚀导致颜色加深。
识别发黑性质是后续处理的前提,需区分是单纯的表面油污积聚还是深层的材质劣化。若黑色物质呈油性且可擦拭去除,多为旧润滑脂混合灰尘形成的污垢;若表面粗糙、伴有粉末状脱落或敲击声异常,则可能涉及材料疲劳或严重腐蚀。维修人员在拆解时需观察连接间隙,若发现万向节十字轴转动阻力增大或存在明显旷量,即便表面无严重锈蚀,也已处于需深度维护的状态,此时单纯清洁无法解决根本问题,必须结合轴承状态评估整体更换或修复方案。
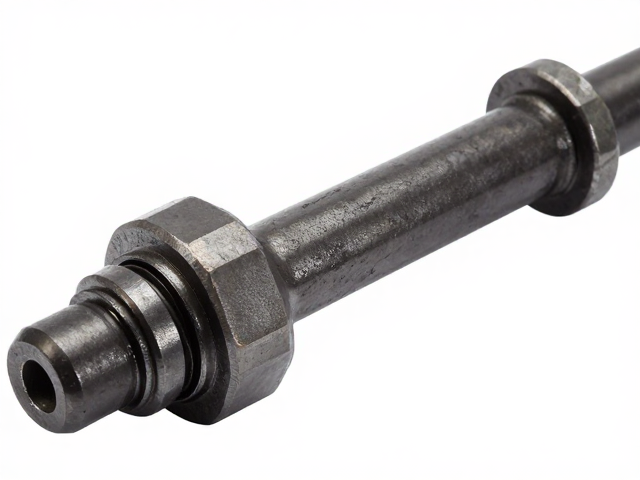
定位栓安装的精度控制与扭矩规范
定位栓在安装过程中起着固定相对位置、确保同轴度的关键作用,其安装精度直接影响传动系统的稳定性。安装前需彻底清理定位栓孔内的锈迹、毛刺及残留油污,确保定位栓能顺畅进入且无干涉。使用标准扳手紧固时,应遵循对角交替拧紧的原则,避免单边受力导致定位栓倾斜或孔壁变形。对于高强度定位栓,需依据设备说明书规定的扭矩值进行紧固,过大的扭矩可能导致螺栓拉伸变形甚至断裂,而扭矩不足则会在振动中引发松动,造成连接面微动磨损。
安装完成后必须进行复测,使用百分表检查传动轴旋转时的径向跳动量,确保其在允许范围内。若发现跳动超标,需重新检查定位栓与孔的配合间隙,必要时更换为加大尺寸的定位栓或修复孔位。部分高精度传动系统要求定位栓具备防松设计,如使用螺纹锁固剂或弹簧垫片,以应对高速旋转产生的离心力与振动。安装过程中严禁强行敲击定位栓,以免损伤螺纹或改变材料内部应力结构,影响长期使用的可靠性。
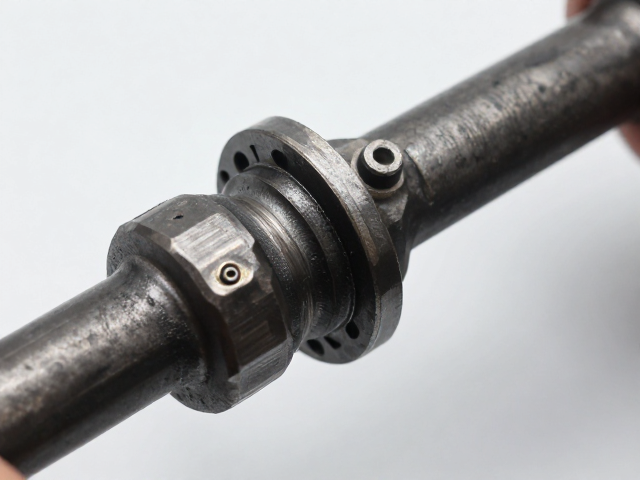
连接部位防锈处理工艺与长效防护策略
针对已清洁并安装到位的传动轴连接处,防锈处理需从表面涂层与密封防护两个维度入手。常规做法是在金属表面涂抹专用防锈脂或二硫化钼润滑脂,形成物理隔离层以隔绝水分和氧气。对于恶劣工况环境,如高湿、多尘或腐蚀性气体存在的环境,建议采用镀锌或达克罗处理过的连接件,或喷涂环氧富锌底漆配合聚氨酯面漆,以提供双重防护。涂覆厚度需均匀,避免过厚导致散热不良或影响部件配合,同时需确保螺纹部位完全覆盖,防止电化学腐蚀。
日常维护中,防锈效果的维持依赖于定期的检查与补涂。建议每行驶一定里程或运行规定周期后,检查连接处涂层完整性,观察是否有剥落、起泡或锈点生成。若发现局部锈蚀,应立即使用钢丝刷清除锈层,重新涂抹防锈材料。对于隐蔽部位,可注入少量防锈剂进行渗透保护。此外,保持传动轴周围环境的干燥清洁,及时清理溅附的泥水、油污,能有效延缓氧化过程。严禁使用强酸强碱清洗剂直接冲洗连接部位,以免破坏防锈涂层并加速金属基体腐蚀。