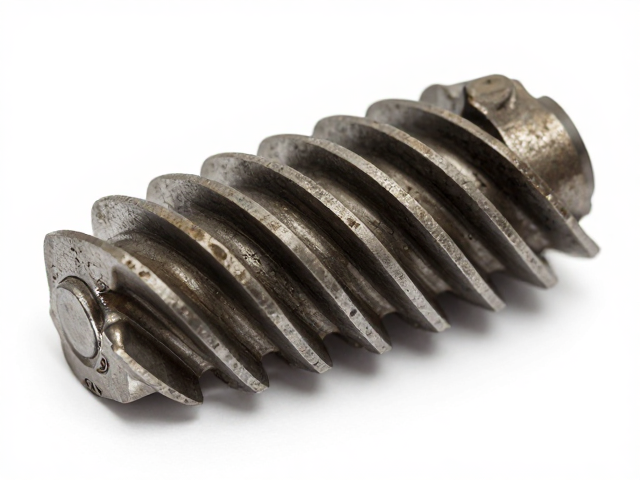
变速齿齿面磨损的常见成因与早期征象
齿轮在长期交变载荷作用下,齿面材料会逐渐发生疲劳剥落或塑性变形,这种微观结构的改变往往始于润滑不良或过载运行。当润滑油膜无法在齿面间形成有效的隔离层时,金属直接接触产生的高温会加速表面氧化,导致点蚀和胶合现象。此时,操作人员通常会听到异常的啸叫或周期性冲击声,这是齿形精度下降的直接先兆。若不及时干预,微小的磨损会迅速扩展为大面积的剥落,进而引发断齿等灾难性失效。
识别磨损初期特征对于维持设备稳定性至关重要。通过观察润滑油中是否含有异常的金属屑,可以初步判断磨损的剧烈程度。此外,使用听诊器或振动传感器监测齿轮箱运行状态,能捕捉到因齿面不平整引起的高频振动信号。这些征象表明齿廓曲线已偏离理论设计值,接触斑点分布不均,局部应力集中现象显著。及时记录这些数据有助于制定精准的维护策略,避免故障扩大化。
齿形精度检测的关键指标与测量方法
精确评估齿轮磨损程度需依赖严密的几何参数测量,主要涵盖齿距偏差、齿廓偏差及螺旋线偏差三大核心指标。齿廓偏差反映了实际齿面与理论渐开线曲线的偏离程度,直接影响传动的平稳性。使用专用齿轮测量中心或齿廓仪,通过探针或光学扫描获取数据,可量化评估齿面的磨损形态。对于高精度变速系统,通常要求齿廓偏差控制在微米级别,以确保啮合过程中的无冲击传动。
螺旋线偏差则关乎齿面沿齿宽方向的接触均匀性,过大的偏差会导致载荷分布不均,加剧边缘磨损。利用齿轮检查仪进行单啮仪测试或齿向偏差测量,能直观呈现齿面接触区域的变化。在实际操作中,还需结合接触斑点检验,通过在齿面涂抹红色印泥并旋转齿轮,观察红印的分布形状和面积。若斑点偏移至齿端或齿根,提示存在安装误差或轴系变形,需结合几何测量数据进行综合分析。
修复方案的分级策略与技术选型
针对不同程度的磨损,修复策略需根据齿面损伤深度和精度要求进行分级处理。对于轻微磨损且精度要求较高的场合,精密磨削是首选方案。通过数控磨齿机对齿面进行微量修整,可恢复原始齿廓形状,但需严格控制磨削余量,避免因材料去除过多导致齿根强度不足。此方法适用于高价值、高精度齿轮,且需具备专业的磨削工艺参数设定能力,确保表面粗糙度符合标准。
若磨损严重至影响基本尺寸或产生明显点蚀,则需考虑堆焊后重新加工。采用激光熔覆或等离子喷涂技术,在齿面沉积高强度合金层,再通过磨削成型。该方法能有效恢复齿厚,但需注意热输入控制,防止齿轮基体产生变形或裂纹。对于低精度、重载工况下的齿轮,有时采用镶块修复或整体更换更为经济。选择修复方案时,必须综合评估成本、周期及设备运行要求,确保修复后的齿轮满足原始设计规范。
修复后的精度验证与长效维护
修复完成后,必须进行全面精度复测,以验证修复效果。使用高精度齿轮测量设备检测齿廓、齿距及螺旋线偏差,确保各项参数回归公差范围。同时,进行空载和负载跑合试验,监测振动、噪声及温升情况。跑合过程中需定期采集数据,观察磨损趋势,确认接触斑点分布均匀且无异常跳动。只有当动态性能指标满足运行标准,方可投入正常使用。
长效维护是延长齿轮寿命的关键环节。建立严密的润滑管理体系,选用符合工况要求的润滑油,并定期检测油品清洁度与粘度。优化散热系统,确保齿轮箱工作温度处于合理区间,防止高温导致润滑失效。此外,实施预防性维护计划,通过定期振动分析和油液光谱分析,提前发现潜在磨损前兆。通过数据驱动的维护策略,可显著降低突发故障率,提升变速系统的整体可靠性与运行效率。