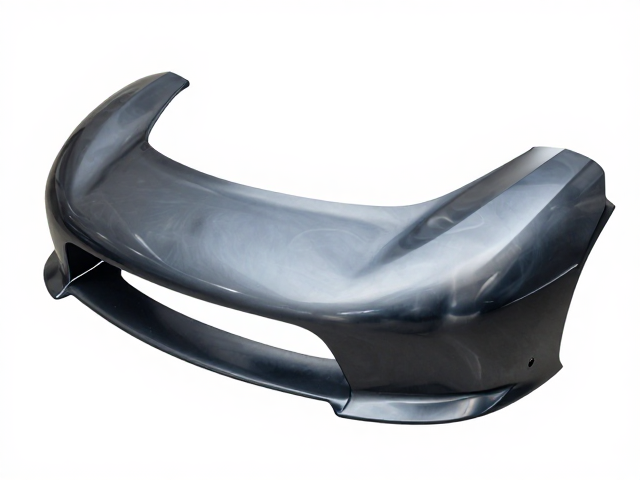
漆面损伤评估与预处理逻辑
改装款导流罩通常采用ABS或PC材质,表面经过硬化处理,漆面附着力与原厂件存在差异,因此在动手补喷前,必须对受损区域进行严密的目视与触感检查。重点观察裂纹、划痕深度以及原有清漆层是否出现粉化或剥落,若损伤已穿透色漆层触及底材,则必须进行填补修复;若仅为表面轻微划痕,则只需进行局部打磨即可。这一步骤决定了后续喷漆的附着力基础,任何残留的油污、蜡质或松散颗粒都会导致漆面起泡或脱落,因此清洁环节需使用专用除蜡剂彻底擦拭,并用粘尘布反复清理,确保表面达到无尘状态。
在确定修补方案后,遮蔽保护是避免污染周边部件的关键。使用美纹纸和遮蔽膜对导流罩边缘、螺丝孔位以及周边车身漆面进行严密封装,遮蔽时需注意美纹纸边缘需压实,防止油漆渗入形成“锯齿状”边缘。对于大面积修补,建议将整个导流罩拆下置于喷漆房或无尘空间操作,以减少灰尘附着。若无法拆卸,需确保车辆处于静止且无风的环境,避免空气中的悬浮颗粒落在未干的漆面上,形成颗粒瑕疵。预处理的细致程度直接决定了最终成品的平整度与美观性。
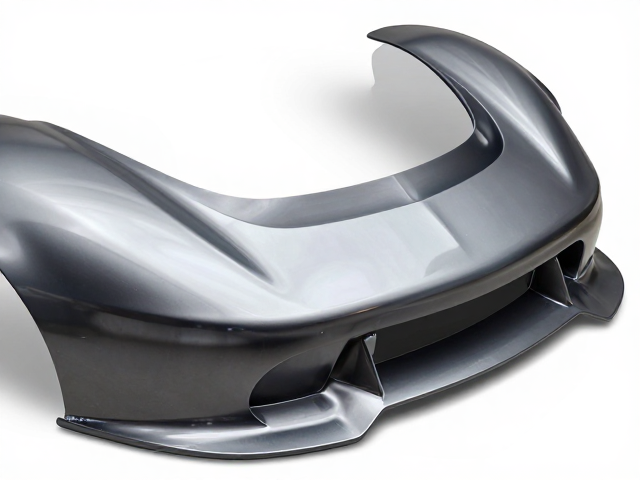
打磨工艺与底材处理细节
打磨是连接底材与漆面的桥梁,需根据损伤程度选择不同目数的砂纸。对于深度划痕,先使用400-600目砂纸配合水砂进行湿磨,去除毛刺并平滑过渡受损区域,注意打磨范围应略大于损伤区,形成自然过渡的斜坡。随后逐步换用800-1000目砂纸进行精细打磨,消除粗砂痕,直至表面呈现均匀的哑光质感。湿磨过程中需勤换水,防止砂纸堵塞,打磨后务必用湿布擦干并检查是否有未磨平的凸起,必要时需局部修补原子灰,待原子灰完全干透后再次打磨至平整。
对于ABS或PC材质的导流罩,由于塑料表面往往较为光滑且可能含有脱模剂,直接喷漆容易导致附着力不足。因此,在打磨后需喷涂专用的塑料底漆或附着力促进剂。喷涂时喷枪距离工件约15-20厘米,保持匀速移动,采用重叠喷涂法,每遍喷涂时间控制在2-3秒,确保漆膜均匀薄透。底漆不仅提供附着力,还能填充细微砂痕,提升面漆的饱满度。若使用水性漆,还需注意环境湿度控制,避免漆膜发白或干燥不良。底漆干燥后需用1000-1500目砂纸轻轻打磨,去除颗粒感,为面漆提供最佳基底。
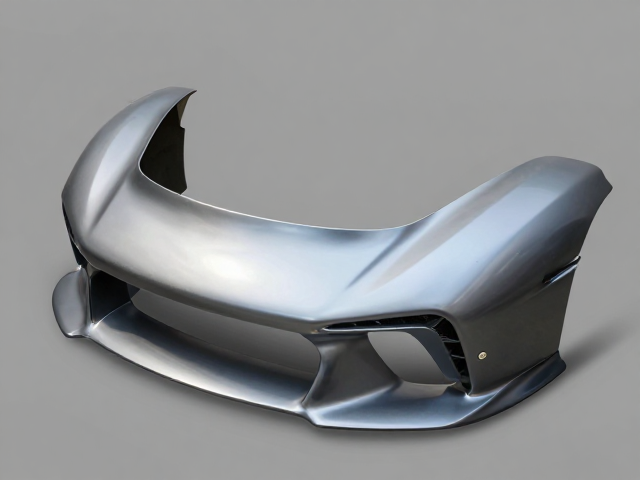
面漆喷涂技巧与层厚控制
面漆喷涂是决定视觉效果的核心环节,需选用与原车或改装件颜色一致的色漆,建议使用高固含或金属漆以提升质感。喷涂前需充分搅拌油漆,并通过滤网过滤杂质。喷枪气压建议控制在2.0-2.5 bar,扇面宽度适中,以50%的重叠率逐行喷涂。第一遍为雾状薄喷,主要起封闭和打底作用,喷涂后需等待5-10分钟表干。第二遍开始正常喷涂,保持喷枪与工件距离一致,移动速度均匀,避免局部堆积或流挂。对于深色漆面,需特别注意光线下的色差,可通过多次薄喷叠加来获得均匀色泽。
金属漆或珠光漆的喷涂需格外小心,因为其中的金属颗粒或云母片需要正确的排列才能呈现预定效果。建议在底色漆喷涂后,待其完全干燥后再喷透明清漆。清漆喷涂量需充足,以形成光滑的保护层,通常分2-3遍喷涂,一遍可适当增加油量以获得镜面效果。喷涂过程中需观察漆膜状态,若发现流挂立即停止并调整喷枪距离或移动速度。每遍喷涂间需留出闪干时间,具体时间需根据油漆说明书和环境温度调整,确保层间附着力。喷涂完成后,需在无尘环境下静置至少24小时,让漆膜充分固化。
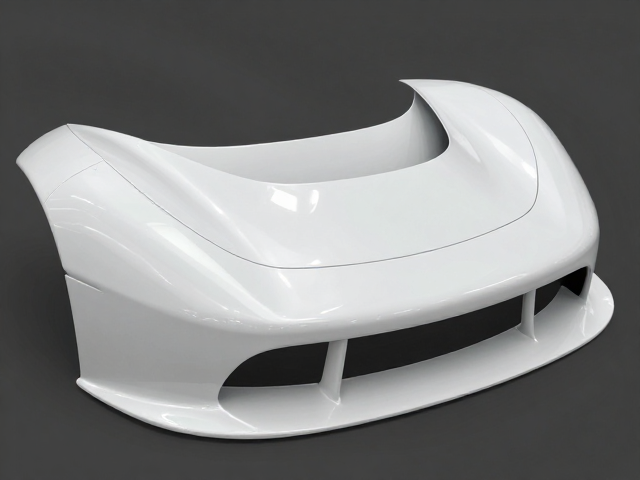
清漆保护与后期抛光修复
清漆层不仅提供光泽,更是抵御紫外线、酸雨和日常磨损的第一道防线。高质量的双组分清漆具有优异的硬度和耐候性,喷涂后需确保环境温度在15-25摄氏度,湿度低于70%,以促进交联反应。若条件允许,可进行低温烘烤加速固化,但需严格控制温度不超过60摄氏度,以免塑料件变形。固化期间严禁接触水或擦拭,避免漆膜表面留下痕迹。完全固化通常需要7-14天,在此期间漆膜会逐渐硬化,达到最终强度。
待漆膜完全固化后,若表面存在轻微橘皮、尘点或流挂,需进行抛光处理。使用细目研磨剂配合抛光机,先从低速开始,均匀打磨受损区域,随后换用细研磨剂提升光泽。抛光时需保持抛光盘与漆面平行,避免局部过热导致漆面烧伤。抛光后需用干净毛巾擦拭,并检查修补区域与周围漆面的过渡是否自然。若修补面积较大,建议进行全表面抛光以统一光泽度。,可涂抹一层保护蜡或封体剂,增强漆面疏水性与光泽持久度,延长翻新效果的使用寿命。