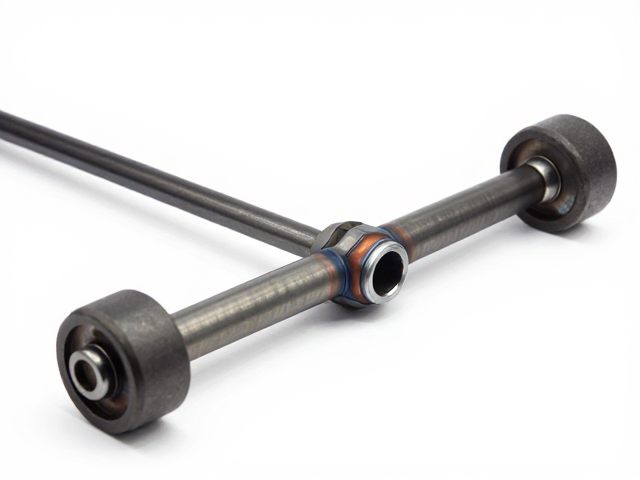
后摇架焊接工艺的微观结构解析
后摇架作为连接车轮与车架的核心受力部件,其焊接质量直接决定了整车的机械强度与安全边界。在工业制造中,常见的焊接方式包括二氧化碳气体保护焊与激光焊接,这两种工艺在熔深控制和热影响区管理上有着显著差异。优质的焊接点应当呈现均匀的鱼鳞纹,表面无气孔、夹渣或咬边等宏观缺陷,这些细节是判断焊缝致密性的直观依据。微观层面下,焊缝金属需与基材实现良好的冶金结合,晶粒细化程度越高,抗疲劳性能通常越优异,这直接关系到车辆在长期颠簸路面下的结构完整性。
焊接过程中的热输入控制是确保材料力学性能稳定的关键变量。过高的热输入会导致局部晶粒粗大,降低屈服强度;而过低的热输入则可能引发未熔合现象,形成隐蔽的应力集中点。现代生产线通常通过多道焊或脉冲焊接技术来优化热分布,使焊缝区域与母材的硬度梯度更加平缓。这种工艺细节不仅提升了外观的整洁度,更在物理层面上增强了部件承受交变载荷的能力,为后续悬挂系统的精准调校提供了坚实的硬件基础。
焊接刚度对悬挂几何的长期影响
后摇架的焊接刚度会直接影响后悬挂系统的运动轨迹,进而改变车轮在压缩与回弹过程中的外倾角变化。如果焊接部位存在刚性不足或局部变形,车辆在过坑洼或急加速时,后轮可能会出现非预期的跳动或侧倾,导致轮胎接地面积不稳定。这种几何形变的累积效应,会在长距离行驶中表现为车身姿态的轻微漂移,使得转向响应变得模糊,影响驾驶员对车辆动态的掌控信心。因此,高刚度的焊接结构有助于锁定悬挂几何参数,确保车轮始终按照设计轨迹运行。
悬挂系统的阻尼特性需要与车架的刚性相匹配,焊接质量不佳导致的微小形变会改变减震器活塞杆的受力角度。在极端情况下,这种角度偏差可能加剧减震器油封的磨损,导致漏油或阻尼失效。通过优化焊接工艺提升后摇架的整体刚性,可以减少悬挂系统在动态负载下的寄生振动,使减震器能更纯粹地处理路面冲击。这种匹配度的提升,使得车辆在高速巡航或紧急变道时,车身姿态更加稳健,减少了因结构柔性带来的多余晃动。
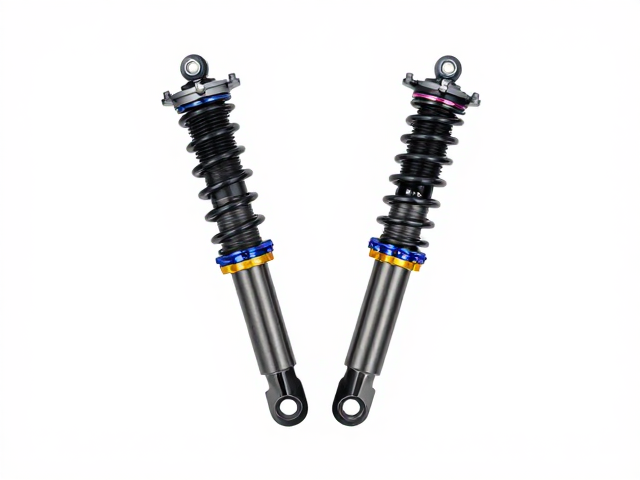
减震器阻尼匹配与焊接强度的协同效应
后减震器的阻尼曲线设计通常基于车架与后摇架的整体刚度模型,焊接质量的波动会改变这一模型的基础参数。当后摇架焊接处具备优异的抗撕裂强度时,减震器在压缩阶段能更有效地吸收动能,避免能量通过结构薄弱点耗散。反之,若焊接强度不足,部分冲击力会被结构变形吸收,导致减震器响应迟滞,出现“软脚”现象。这种协同效应要求减震器的回弹阻尼与焊接结构的刚度形成闭环反馈,确保车轮能迅速贴合路面,恢复抓地力。
在应对连续颠簸路面时,焊接结构的稳定性决定了减震器工作的线性度。高质量的焊接消除了局部应力集中,使得减震器活塞杆在往复运动中受力均匀,减少了卡滞风险。此时,减震器的内部阀系能严格遵循预设的阻尼特性工作,提供可预测的支撑力。这种一致性使得驾驶员在通过复杂路况时,能通过车身反馈清晰感知路面信息,从而提前调整驾驶姿态,提升行车的安全边际与舒适度。
实车动态表现与结构完整性的关联
在动态驾驶场景中,后摇架焊接质量会显著影响车辆的循迹能力。当车辆驶过非铺装路面或减速带时,坚固的焊接结构能迅速将路面冲击转化为悬挂系统的压缩位移,而非车身扭曲。这种高效的能量传递路径,使得车辆重心转移更加平滑,减少了因后轮跳动引发的车尾摆动。驾驶员能感受到车尾像被“吸”在路面上一样稳定,转向指令的执行更加跟手,这种动态反馈的提升,源于焊接工艺对结构整体性的严格把控。
紧急制动或急加速工况下,后摇架承受的纵向力极大,焊接点的抗剪切强度成为关键指标。优秀的焊接接头能抵抗巨大的扭矩,防止后轮轴心发生微小偏移。这种结构稳定性确保了轮胎接地印痕在剧烈动态中保持恒定,最大化发挥轮胎的抓地潜力。与之配合的后减震器,能在短时间内完成压缩与回弹,抑制车身俯仰,使车辆姿态迅速恢复平衡。这种由焊接质量支撑的动态表现,是提升整车操控极限与行驶安全的核心要素。