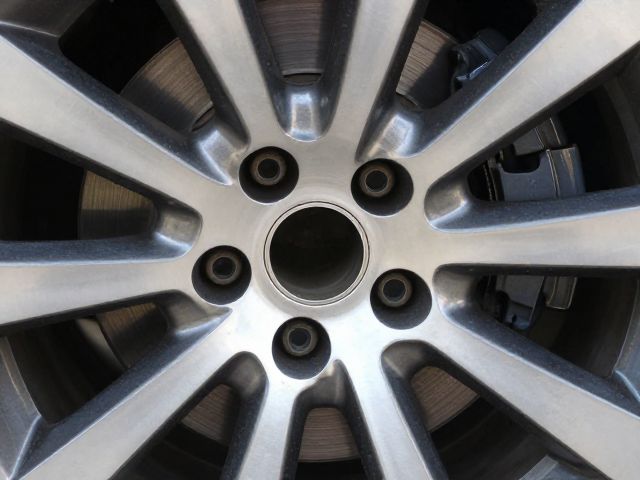
中心孔尺寸偏差对车辆行驶稳定性的影响机制
轮毂中心孔(Center Bore, CB)的主要功能是定位,而非承受车辆重量或扭矩。当轮毂的中心孔直径与车辆轮毂中心(Hub Centric Ring)直径存在微小差异时,车辆依靠轮毂中心环或螺栓进行辅助定位。若中心孔尺寸过大,轮毂无法完全贴合轮毂中心,长期行驶中产生的离心力会导致轮毂产生细微位移,进而引发方向盘抖动、轮胎异常磨损以及悬挂系统部件的过早疲劳。
在实际制造环节中,铝合金铸造或锻造过程中,模具的热胀冷缩及后续CNC加工精度控制均会影响最终尺寸。常见的乘用车轮毂中心孔标准尺寸多集中在54.1mm、54.1mm、60.1mm、66.1mm、67.1mm及70.1mm等区间。若加工公差超出±0.1mm的安全范围,即便肉眼难以察觉,高速旋转下的动态不平衡现象会显著增加。因此,精确测量中心孔直径,确保其与车辆原厂轮毂中心直径匹配,是保障行车安全与舒适性的基础步骤。
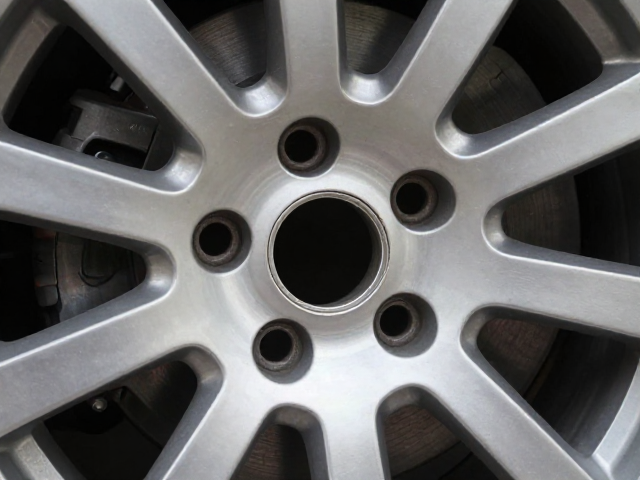
阳极氧化工艺对中心孔表面质量的改变
阳极氧化是一种通过电化学手段在铝表面生成氧化铝保护膜的技术,该过程会使铝材表面形成多孔结构的氧化层。对于轮毂中心孔而言,氧化层的厚度通常在10至25微米之间,部分硬质阳极氧化甚至可达50微米以上。这意味着,经过阳极氧化处理的轮毂,其中心孔实际直径会比未处理前的基材直径有所减小。若原始加工尺寸预留不足,氧化后可能导致中心孔过紧,无法顺利安装至轮毂中心,甚至因配合过盈产生应力集中,导致轮毂在安装或行驶中出现裂纹。
此外,阳极氧化过程中的电流密度分布均匀性直接影响氧化膜的质量。中心孔内部因几何结构限制,电解液流动相对缓慢,容易出现电流分布不均,导致氧化膜厚度不一致或出现局部烧焦、发白现象。这种表面缺陷不仅影响美观,更可能降低氧化层的耐腐蚀性和耐磨性。在后续安装过程中,粗糙的氧化表面可能磨损轮毂中心环,产生金属碎屑,进一步加剧配合面的不平整,影响定位精度。
避坑指南:尺寸测量与工艺选择的关键点
在选购或定制轮毂时,务必使用高精度游标卡尺测量轮毂中心孔直径,并对比车辆原厂轮毂中心直径。建议预留0.1mm至0.2mm的过盈配合余量,以确保氧化后仍能顺利安装。若发现中心孔尺寸偏小,切勿强行敲击安装,以免导致轮毂变形或中心孔扩孔后失去定位精度。对于需要进行阳极氧化处理的轮毂,应在CNC加工阶段预留氧化层厚度补偿,通常建议预留10-15微米的加工余量,以应对氧化过程中可能出现的尺寸收缩。
选择阳极氧化工艺时,应关注氧化液的成分与处理参数。三酸阳极氧化(硫酸、草酸、混合酸)生成的氧化膜硬度较高,耐磨性好,但颜色选择受限;而硫酸阳极氧化膜多孔性强,着色效果好,但硬度相对较低。对于中心孔这一关键定位部位,建议优先选择硬质阳极氧化或经过封闭处理的氧化工艺,以提高耐磨性和耐腐蚀性。同时,避免选择未经充分封闭处理的氧化层,以防止水分和污染物渗入氧化孔,导致后续使用中出现氧化粉脱落或腐蚀现象。