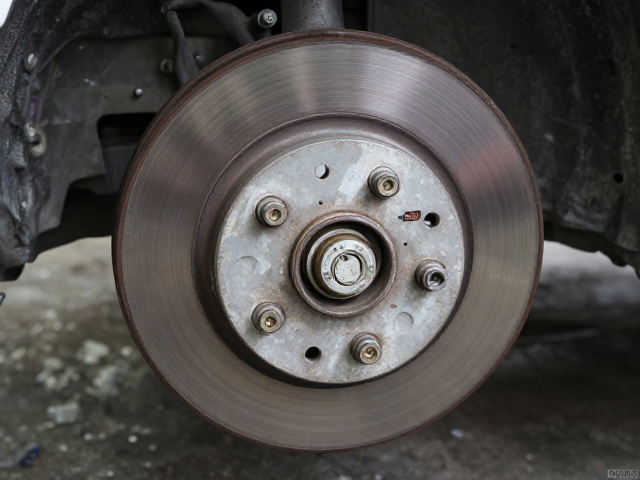
制动鼓回位弹簧的核心功能与失效机理
制动鼓内部的回位弹簧承担着消除制动蹄片与制动鼓之间间隙的关键任务。当驾驶员松开制动踏板,液压系统压力释放,制动蹄片需迅速脱离制动鼓表面以避免持续摩擦。回位弹簧通过施加指向制动底板的拉力,克服制动蹄片与制动鼓之间的微小附着力,确保车轮恢复自由转动状态。若弹簧弹力不足或结构变形,制动蹄片无法完全回位,会导致制动鼓与蹄片长期接触,引发制动拖滞。
弹簧失效的常见形式主要表现为金属疲劳导致的弹力衰减、安装孔位变形造成的行程受限,以及长期高温环境引起的材质脆化。在重型车辆或频繁制动工况下,弹簧长期处于高应力状态,其自由长度会逐渐增加,导致预紧力下降。这种物理变化使得制动系统在无制动指令时仍保留部分制动力,直接表现为车辆行驶阻力增大、燃油消耗异常以及制动鼓异常发热。
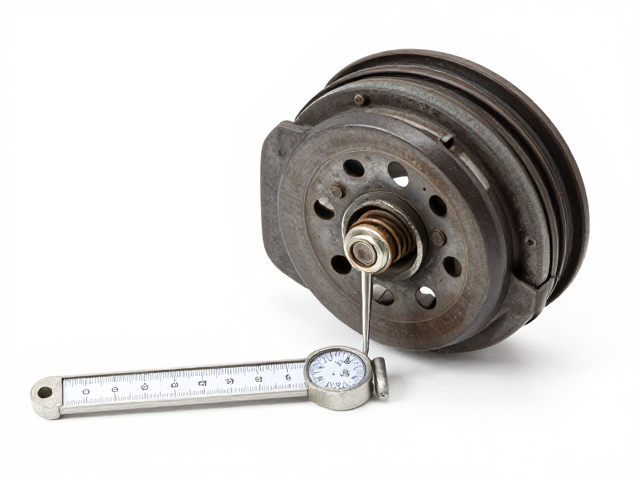
弹簧孔距测量的标准参数与检测工具
测量回位弹簧孔距是评估弹簧状态的基础步骤,需使用精度不低于0.05mm的数显游标卡尺进行操作。对于大多数轻型商用车常用的160mm制动鼓,其回位弹簧两安装孔的中心距标准值通常位于38.0mm至39.0mm区间,具体数值需严格参照原厂维修手册中的规格说明。测量时,弹簧应处于自由状态,无任何外部拉力或扭曲,卡尺两测爪需垂直贴合弹簧孔内侧壁,确保读数反映真实几何尺寸。
不同规格制动鼓的弹簧孔距存在显著差异,例如200mm制动鼓的回位弹簧孔距通常大于220mm。检测过程中需记录实测数据并与标准值对比,若实测孔距超过标准值0.5mm以上,通常判定弹簧已发生永久性塑性变形。此时弹簧内部金属晶格结构已受损,即便外观无明显裂纹,其力学性能也已无法满足制动回位的需求,必须予以更换。
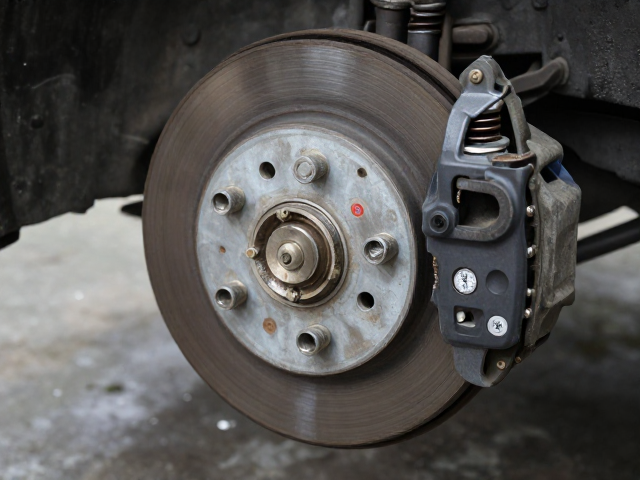
制动拖滞现象的关联分析与排查逻辑
制动拖滞是回位弹簧失效后最直接的宏观表现,车辆在平直路面低速行驶时,驾驶员能明显感知到加速无力及车身发沉。在维修车间内,可通过抬起车轮后手动旋转制动鼓进行初步判断,若旋转阻力显著大于正常状态,且伴有制动鼓表面温度异常升高,则高度疑似回位弹簧故障。此时需拆下制动鼓,观察制动蹄片与制动鼓内壁的接触痕迹,若发现均匀且深色的摩擦磨损带,进一步印证了蹄片未完全回位。
排查过程中需区分弹簧故障与其他可能导致拖滞的因素,如制动分泵活塞卡滞、导向销润滑不良或制动蹄片变形。若更换回位弹簧后拖滞现象消失,则确认为弹簧问题。若问题依旧,需检查制动液是否变质导致分泵回位不畅,或制动蹄片摩擦片材料粘连。通过排除法锁定单一故障源,可避免误换零件,提高维修效率。
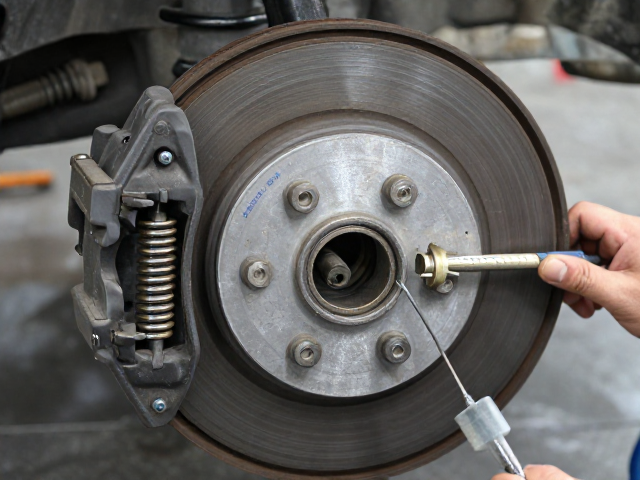
弹簧更换操作规范与安装要点
更换回位弹簧时,需使用专用的制动弹簧钳或长柄扳手,严禁使用螺丝刀等工具强行撬动,以免损伤制动底板或导致弹簧崩裂伤人。拆卸前应先释放制动蹄片的张力,将旧弹簧从制动底板的固定销上取下,注意观察弹簧两端挂钩的形态,确保新件型号一致。安装新弹簧时,需先将一端挂钩准确嵌入固定销,再利用工具拉伸另一端挂钩至安装孔位,确保弹簧处于自然舒展状态,无扭曲或偏斜。
安装完成后,需手动反复踩踏制动踏板数次,使制动蹄片充分展开后回位,检查制动鼓旋转是否顺畅。同时,需确认弹簧两端挂钩完全卡入制动底板的槽位,防止车辆行驶中因震动脱落。对于双回路制动系统,需确保同一车轴两侧制动鼓的回位弹簧规格一致,以维持左右制动力平衡,避免车辆制动跑偏。定期检查弹簧状态,将其纳入常规维保项目,可有效预防因制动失效引发的安全事故。