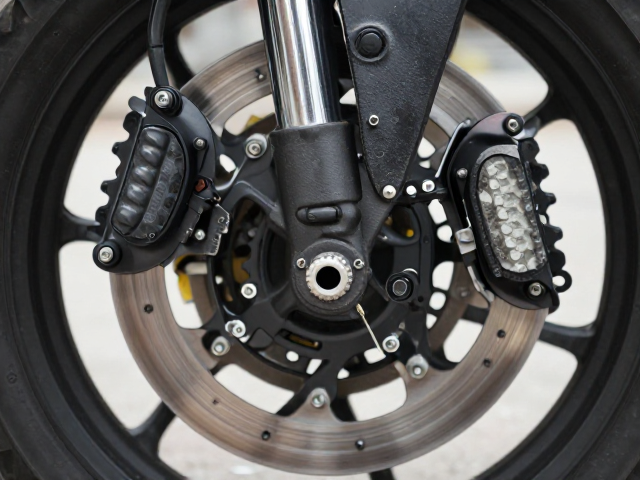
制动蹄发硬的物理成因与材料特性
摩托车制动系统中的制动蹄通常由钢制基体与摩擦材料复合而成,在长期高负荷运转或散热不良的情况下,摩擦材料可能会出现热衰退或硬化现象。当制动蹄表面温度超过其材料耐受极限,内部结合剂可能发生不可逆的物理变化,导致摩擦系数异常升高且质地变硬。这种硬化并非单一因素造成,高温老化、制动液高温气化后残留的油性物质渗透,以及制动鼓或盘表面因长期摩擦形成的硬化层,都会共同作用于制动蹄,使其失去原本的柔韧性与线性制动特性。
制动蹄发硬后,最直观的表现是制动踏板或刹车手柄的回位缓慢,甚至完全无法回位,形成所谓的“刹车拖滞”。此时,车轮在车辆行驶过程中仍受到持续的制动力,导致轮胎与地面产生异常摩擦。这种状态不仅增加了发动机负荷,降低燃油经济性,更严重的是,持续的摩擦会产生极高热量,可能引发制动液沸腾、制动鼓变形甚至制动失效。因此,识别制动蹄硬化导致的拖滞,是确保行车安全的关键步骤,需通过触摸制动鼓表面温度或使用红外测温仪辅助判断,而非仅凭主观手感。
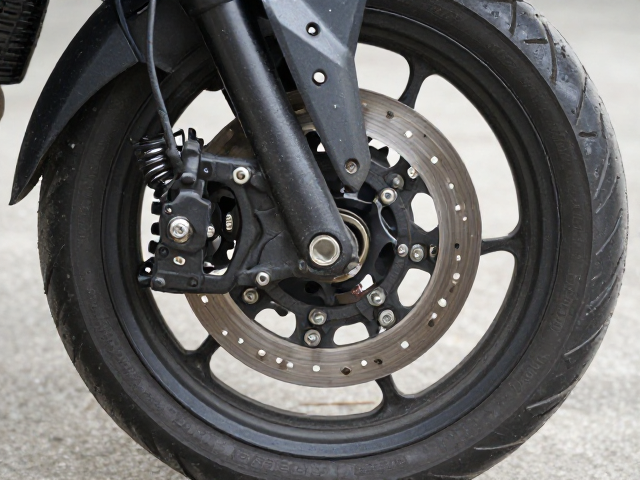
异响卡顿的故障机理与排查逻辑
刹车拖滞引发的异响通常表现为低频的金属摩擦声或高频的啸叫,这是因为硬化的制动蹄与制动鼓之间无法形成均匀的摩擦膜,导致接触点应力集中,产生微观层面的剥离与震动。卡顿现象则源于制动蹄销轴锈蚀、回位弹簧疲劳断裂或制动蹄支撑面脏污,使得制动蹄在受到制动压力后无法克服摩擦力顺畅张开,而在解除制动后也无法克服弹簧张力完全回落。这种机械结构的非正常卡滞,往往伴随着车辆起步时的顿挫感,以及行驶中动力传递的不跟脚现象。
排查此类问题时,应优先拆卸车轮,检查制动鼓内腔是否有大量金属粉末堆积,这通常是制动蹄或制动鼓过度磨损或硬化的直接证据。观察制动蹄摩擦材料的厚度,若发现材料表面出现龟裂、剥落或颜色发黑发亮,即可初步判定材料已硬化。同时,检查制动蹄销轴的活动灵活性,使用专用清洗剂清除锈迹与油污,确认回位弹簧是否失去弹性。若发现制动鼓内壁有明显的环形沟槽或厚度超出维修极限,则需同步更换,因为不平整的制动鼓表面会加速新制动蹄的异常磨损,导致问题复发。
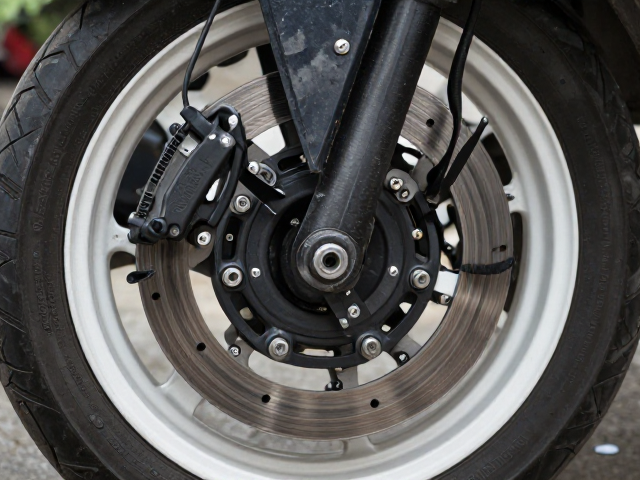
配件更换与标准化维修流程
更换制动蹄及相关配件是解决制动蹄发硬及拖滞问题的根本途径。在操作过程中,必须选用符合原厂规格或经过国家强制性认证(如3C认证)的制动蹄片,确保摩擦材料配方与基体强度符合车辆设计标准。安装前,需彻底清洁制动鼓内腔及制动蹄支撑板,确保无油污、无锈蚀。新制动蹄安装时,应在制动蹄与制动鼓接触面涂抹少量专用润滑脂,但严禁将油脂沾染至摩擦材料表面,以免导致制动失效。同时,检查并更换老化的回位弹簧,确保制动蹄能依靠弹簧力迅速回位,消除拖滞隐患。
维修完成后,需进行静态与动态测试以验证效果。静态测试包括转动车轮,确认无阻力且转动顺畅;动态测试则需在安全路段进行低速到中速的制动测试,感受刹车脚感的线性变化,确认无异响、无卡顿、无拖滞现象。若车辆配备ABS系统,还需通过专用诊断仪检查制动压力传感器数据,确保电子系统未因机械故障产生误报。经过规范更换与调试后,制动系统的响应速度与制动力分配将恢复至设计标准,从而消除因制动蹄发硬引发的安全隐患与驾驶不适。