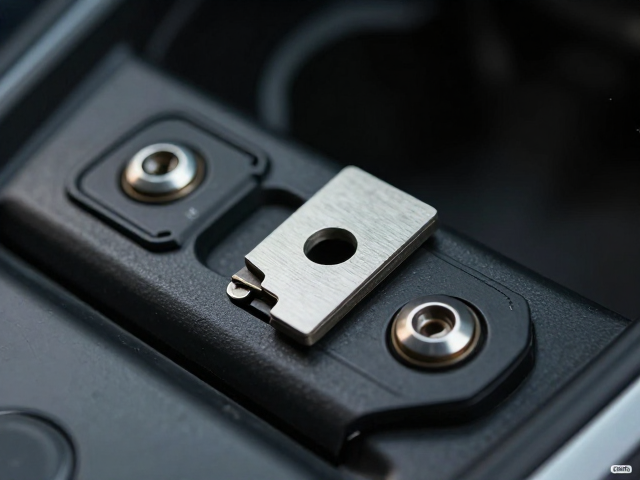
锁片变形的前置诊断与受力分析
锁片变形通常源于长期承受超出设计阈值的剪切力或安装时的扭矩失控,尤其在通用改装车型中,由于原厂固定点位与改装件(如绞盘、防撞梁、车顶架)的受力几何结构发生变化,锁紧件极易出现金属疲劳或塑性形变。当发现锁片边缘出现肉眼可见的裂纹、铆钉处松动或锁扣无法完全咬合时,必须立即停止使用该部件,因为此时其结构强度已发生不可逆的衰减,强行继续使用可能导致行驶过程中部件脱落,引发严重安全事故。
在更换或修复前,需准确判断变形类型。若是轻微变形且无裂纹,可通过专用工具进行校正,但需确保校正后锁片厚度及孔径符合原厂公差范围;若是严重变形、发黑(过热迹象)或出现微裂纹,则严禁修复,必须执行整体更换。检查时应使用游标卡尺测量锁片关键受力点的尺寸,对比车辆维修手册中的标准数据,任何超出±0.5mm的偏差都被视为不合格,这是确保改装件连接安全性的基础物理指标。
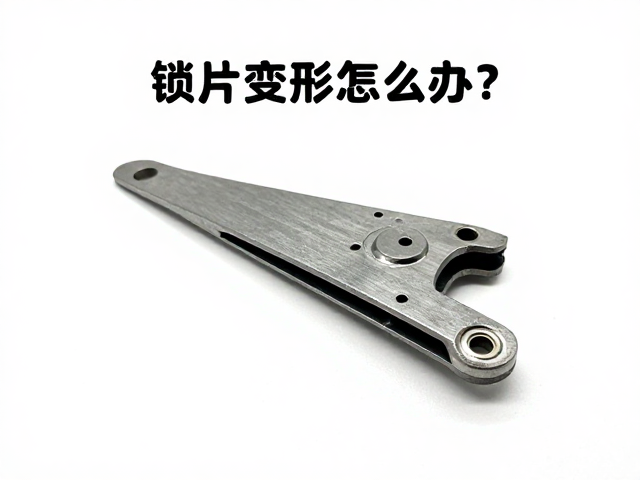
标准化拆卸流程与防损措施
拆卸变形锁片时,首要任务是消除残余应力。若为铆接式锁紧件,需使用直径略小于铆钉头的钻头小心钻除中心,避免损伤母体金属结构;若为螺栓紧固式,应先松开相邻未受力螺栓,再逐步释放目标锁片,防止因受力不均导致周边结构件撕裂。操作过程中应使用扭力扳手控制拆卸力度,对于锈蚀严重的紧固件,可喷洒少量渗透润滑剂静置片刻,切忌使用冲击扳手强行破坏,以免扩大损伤范围或损坏螺纹孔。
清理安装面是确保新锁紧件性能的关键步骤。需使用钢丝刷清除安装面上的锈迹、旧密封胶残留及金属碎屑,再用无水酒精擦拭干净,确保表面干燥、无油污。对于螺纹孔,应使用丝锥重新攻丝,修复可能存在的滑丝或变形螺纹,保证新锁紧件的螺纹啮合深度和摩擦力符合安全标准。此步骤直接决定了新部件的安装质量,任何残留杂质都可能成为新的应力集中点,加速部件失效。
新件选型与安装扭矩规范
更换锁紧件时,应严格遵循车辆制造商或改装件生产商提供的规格说明,优先选用材质强度等级(如8.8级、10.9级高强度钢)与原车一致或更优的产品。对于通用改装车型,若原厂锁片已停产,需寻找具备同等抗拉强度和剪切强度的替代件,并确保其几何尺寸(孔径、宽度、厚度)能完全适配安装孔位。严禁使用未经强度认证的廉价替代品,因为锁紧件属于安全关键部件,其失效代价极高。
安装过程中,必须使用扭力扳手按照规定的扭矩值进行紧固。不同材质和直径的螺栓/铆钉,其推荐扭矩值差异较大,例如M8高强度螺栓的典型扭矩范围可能在25-35 N·m之间,具体数值需参照所选用紧固件的技术参数表。紧固时应采用对角交叉顺序逐步施加扭矩,分2-3次达到最终值,以确保锁片受力均匀,避免单边过紧导致变形或密封失效。紧固完成后,需再次检查锁片与安装面是否贴合紧密,无间隙。
安装后验证与定期维护
安装完成后,需进行静态与动态验证。静态验证包括目视检查锁片位置是否正确、有无松动,使用手指尝试晃动锁片,确认无异常位移。动态验证则需在安全封闭场地进行低速行驶测试,感受车身是否有异常抖动或异响。对于涉及关键结构安全的改装件(如绞盘固定),建议在行驶一定里程(如500公里)后,再次使用扭力扳手复查紧固状态,因为新部件在初始受力阶段可能发生微小的沉降或蠕变。
建立定期的维护保养计划是防止锁片再次变形的有效手段。建议每半年或每次长途越野前,检查锁紧件的状态,重点关注是否有锈蚀、裂纹或松动迹象。在潮湿、多盐分(如沿海地区或冬季融雪剂路段)环境中行驶后,应及时清洗并涂抹防锈脂。对于高负荷使用的改装件,可考虑使用防松螺母或涂抹螺纹锁固剂,以增加连接的稳定性,延长锁紧件的使用寿命,确保车辆在各种工况下的结构完整性。