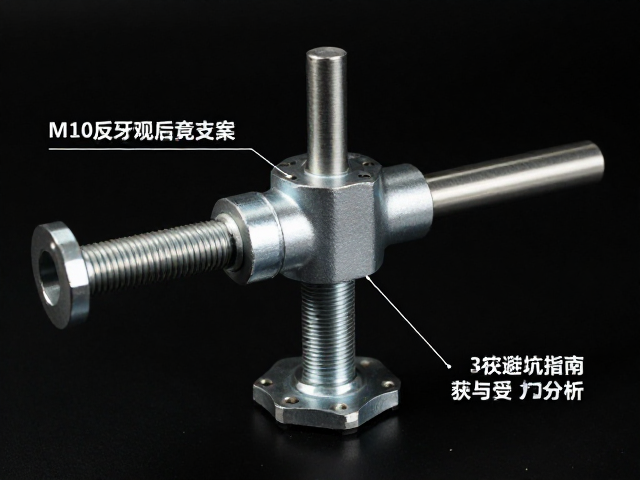
M10反牙螺纹的物理特性与检测难点
M10反牙螺纹,通常指左旋螺纹,其牙型角严格遵循国家标准GB/T 192和GB/T 193的规定,公称直径为10毫米,螺距常见为1.5毫米或1.25毫米。在机械连接场景中,这种螺纹设计并非为了替代常规紧固件,而是用于防止因旋转运动导致松脱的特殊工况,例如自行车脚踏板、左侧车轮螺母或某些旋转机械的固定部件。由于螺纹旋向相反,其受力方向与右旋螺纹存在本质差异,这直接影响了连接界面的摩擦系数和预紧力分布。
在进行观后镜检查时,核心难点在于螺纹啮合状态的可视化还原。反牙螺纹在装配过程中若出现错位,极易造成螺纹根部应力集中,进而引发微观裂纹。通过内窥镜观察螺纹接触面,可以发现牙侧面的贴合情况。若接触面积不足或存在偏载,即便外观安装到位,实际承载能力也会大幅衰减。这种微观缺陷在常规目视检查中难以察觉,必须依赖高倍光学放大与精准的光源角度调整,才能识别出口径微小的崩牙或塑性变形痕迹。
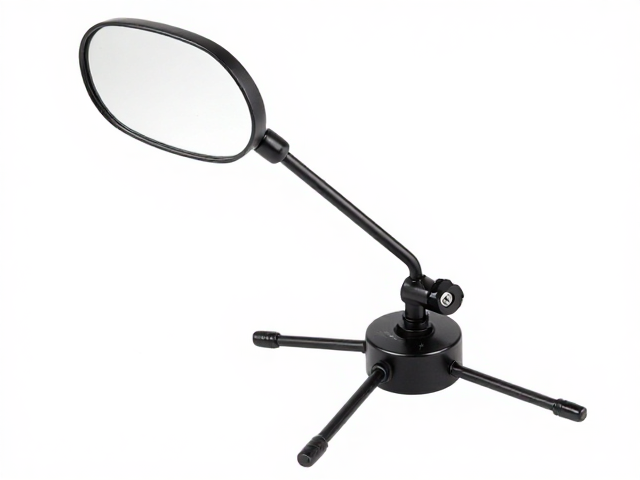
支架强度评估与受力模型解析
支架在承受外部载荷时,M10反牙螺纹连接点扮演着关键的角色。根据材料力学中的螺栓连接理论,预紧力是抵抗横向剪切力和翻转力矩的基础。当外力作用于支架端部时,力臂产生的力矩会试图克服螺纹间的摩擦力,导致连接松动。对于反牙结构,需特别关注旋转方向与外力扭矩的耦合效应。若外力方向恰好促进左旋拧紧,则连接稳定性显著提升;反之,若外力导致左旋松脱,则需依赖额外的防松结构或更高的初始预紧力来维持平衡。
在强度计算中,螺纹牙根处的弯曲应力和接触表面的挤压应力是主要失效模式。M10规格的标准粗牙螺纹,其公称应力截面积约为58平方毫米。假设采用8.8级高强度钢材,其屈服强度约为640兆帕,理论上单根螺栓可承受的轴向静载荷可达数吨。然而,实际支架结构中,由于安装偏差、螺纹加工误差以及动态载荷的影响,实际许用载荷需引入显著的安全系数。受力分析表明,任何偏离理论中心线的偏载都会导致螺纹牙间载荷分布不均,最外侧牙根承受绝大部分载荷,极易引发早期疲劳断裂。
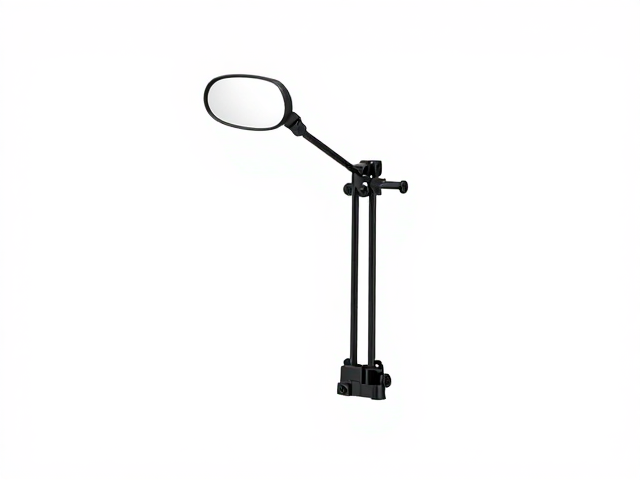
安装过程中的避坑与操作规范
安装过程中最大的误区在于忽视螺纹清洁与润滑状态。油污、金属屑或氧化皮会改变摩擦系数,导致扭矩-预紧力关系失真。使用扭矩扳手时,若未考虑润滑条件,干摩擦状态下施加的标准扭矩产生的预紧力可能远低于润滑状态,导致连接件在服役初期即出现松动。此外,反牙螺纹的攻丝与旋入方向容易混淆,强行拧入会导致螺纹乱扣,造成永久性损伤。操作时需严格确认旋向,左手旋入为反牙常规操作,但需配合严密的视觉确认。
另一个常见陷阱是过度紧固。部分安装人员误以为扭矩越大越牢固,忽略了材料屈服极限。M10螺纹在超过特定扭矩值后,螺纹牙底会产生塑性变形,甚至导致螺杆拉伸屈服。一旦进入塑性阶段,预紧力将不再随扭矩线性增加,反而因材料蠕变而迅速衰减。正确的做法是采用分步拧紧法,先施加50%目标扭矩进行定位,确认螺纹顺畅啮合后,再逐步施加至规定值。同时,应检查支架安装面的平整度,确保受力均匀,避免因面不平导致的局部应力集中。
观后镜检查的执行标准与数据记录
观后镜检查并非随意查看,而需建立标准化的视觉评估体系。检查时需调整内窥镜镜头角度,重点观察螺纹牙侧面的光泽度变化。正常啮合面应呈现均匀的哑光金属色,若出现亮斑或深色划痕,通常对应于微观磨损或应力集中区。对于M10反牙螺纹,建议记录螺纹起始段的啮合长度,确保有效啮合深度符合设计规范,通常要求至少6-8个完整螺距的啮合。
数据记录应包含关键图像与参数。拍摄时需标注焦距、放大倍数及光源强度,以便后续追溯。检查报告中需明确标注是否存在螺纹损伤、污染或变形。对于发现的疑似缺陷,需通过多角度拍摄确认其形态特征,区分加工瑕疵与服役损伤。通过建立严密的视觉检查数据库,可对比不同批次或不同工况下的螺纹状态,为支架的寿命周期管理提供真实可靠的数据支撑,而非依赖主观判断。