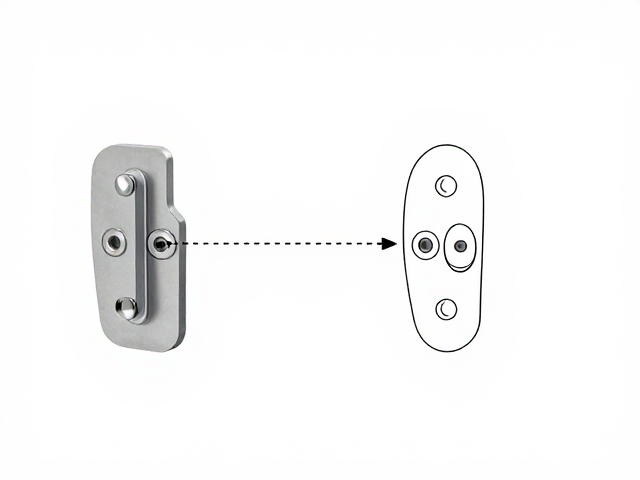
固定架连接耳片的多孔位设计逻辑与应力分布
固定架连接耳片采用多孔位设计,核心在于通过增加接触面积和分散受力点来提升整体结构的稳定性。在机械连接中,单点或单孔连接容易因受力不均导致应力集中,进而引发金属疲劳或连接件松动。多孔位设计允许安装过程中进行微调,确保连接面与安装基面完全贴合,消除因加工误差或安装偏差产生的间隙。这种设计不仅提高了装配精度,还通过多点支撑有效分散了动态载荷,降低了单一连接点的剪切应力,从而延长紧固件的使用寿命。
从力学角度来看,多孔位布局能够优化力矩传递路径。当固定架承受外部冲击或振动时,多个连接点共同作用形成稳定的几何约束,显著降低共振风险。不同孔径和间距的组合需经过严密的计算,以确保每个螺栓或螺钉承受的载荷在安全范围内。实际应用中,工程师会根据负载方向和大小,选择合适的孔位组合进行预紧,使连接结构在静态和动态条件下均保持高刚性。这种基于力学原理的布局,是确保固定架长期稳固运行的基础。
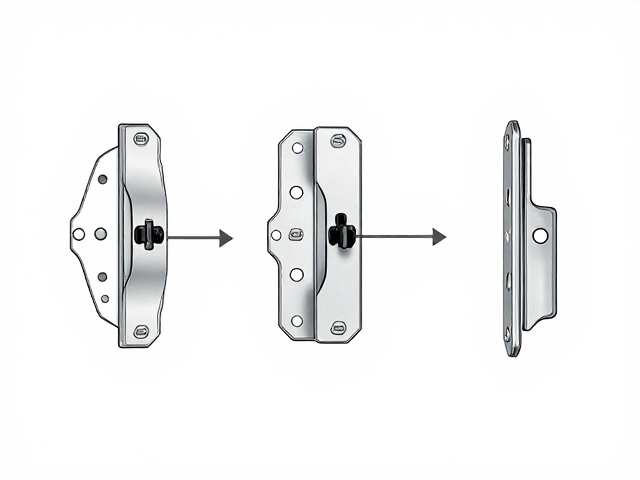
安装过程中的关键技巧与精度控制
安装固定架连接耳片时,预对齐是确保多孔位顺利配合的关键步骤。在初步定位阶段,应使用定位销或专用夹具固定耳片主体,防止其在穿入螺栓时发生偏移。对于高精度要求的场景,建议使用塞尺检查耳片与基面的贴合情况,确保间隙符合技术标准。穿入螺栓时应遵循对角交替紧固的原则,逐步施加预紧力,避免一次性拧紧导致耳片变形或基面受损。这种分步紧固法有助于释放内部应力,使连接件均匀受力。
螺纹连接的预紧力控制直接影响安装的稳固性。使用扭矩扳手按照规定的扭矩值进行紧固,是防止螺栓松动或滑牙的有效手段。不同材质和规格的螺栓,其推荐扭矩值存在差异,需严格参照相关技术规范执行。此外,在安装过程中应注意清洁螺纹表面,去除油污、毛刺或异物,以保证螺纹配合的紧密性。对于高振动环境,可考虑使用防松垫圈或涂抹螺纹锁固剂,进一步增强连接的可靠性,确保固定架在长期运行中不发生位移或脱落。
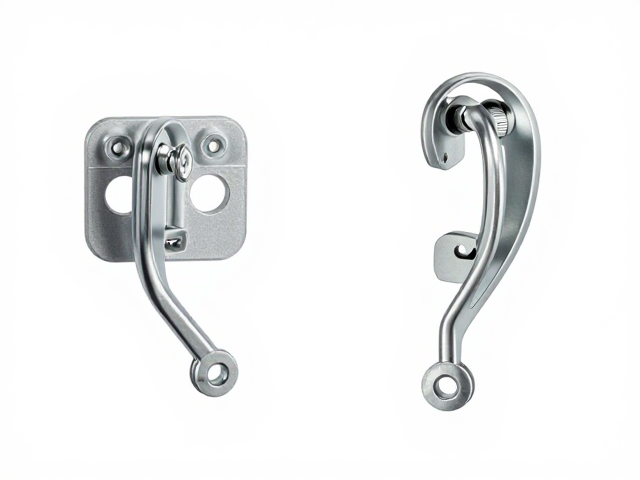
连接耳片的选型要素与场景适配
选型固定架连接耳片时,材质与强度等级是首要考量因素。常见材质包括碳钢、不锈钢及铝合金,不同材质在耐腐蚀性、强度和成本上各有特点。碳钢耳片强度高,适用于重载结构,但需进行表面防腐处理;不锈钢耳片耐腐蚀性强,适合潮湿或腐蚀性环境;铝合金耳片重量轻,便于搬运和安装,适用于对重量敏感的场景。选型时需根据实际工作环境中的温度、湿度、化学介质等因素,选择相匹配的材质,以确保连接件在长期使用中不发生腐蚀失效或强度衰减。
孔位尺寸与间距需严格匹配紧固件规格及安装基面的结构特征。标准孔位尺寸通常遵循公制或英制规范,如M6、M8、M10等螺栓对应相应的孔径。选型时需核对基面预留孔位的位置精度,确保耳片孔位与基面孔位完全重合。对于非标或特殊场景,可能需要定制耳片尺寸或孔位布局。此外,还需考虑耳片的厚度、宽度及边缘倒角,以确保护垫圈和螺母的正确安装,避免因尺寸不符导致的安装困难或连接失效。合理的选型能显著提升安装效率,降低后期维护成本。