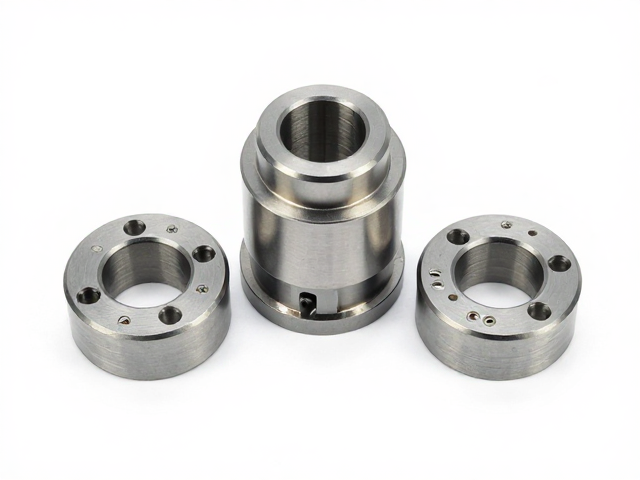
精密加工中的材料损耗与选型逻辑
高性能改装件在终端市场往往伴随着令人咋舌的单价,这种现象并非单纯由品牌溢价造成,其核心驱动力隐藏在CNC(计算机数控)加工过程中的材料利用率与物理特性中。以航空级7075铝合金或6061铝合金为例,这类材料因其优异的强度重量比和耐腐蚀性,成为限位件、悬挂连杆等关键结构件的首选。然而,高性能材料的市场采购成本本身就远高于普通钢材或廉价合金,且由于硬度较高,在切削过程中刀具磨损速度快,直接推高了单次加工的隐性成本。
除了原材料的基础价格,加工过程中的废料率也是决定最终定价的关键变量。CNC加工属于减材制造,意味着需要从整块实心金属中剔除多余部分以形成指定形状。对于结构复杂、壁厚较薄或拥有大量镂空设计的限位件,原材料的利用率可能低至30%至50%。这意味着消费者支付的费用中,有相当一部分实际上是在为那些被粉碎后作为废料处理的金属买单。这种“为废料付费”的现象,是精密金属加工领域普遍存在却常被外界忽视的成本构成部分。
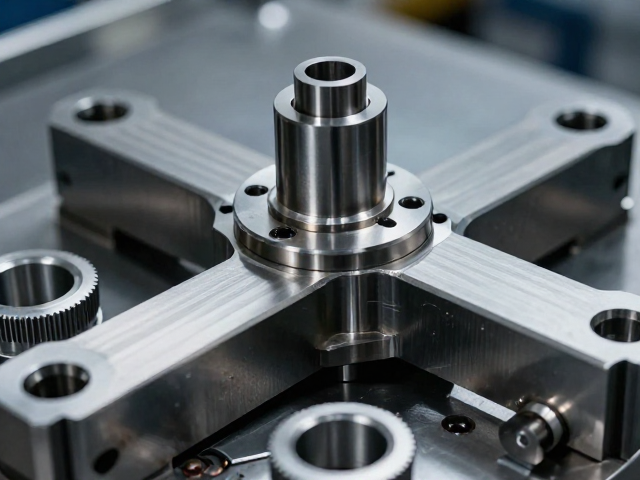
加工精度与公差控制的隐性成本
限位件作为车辆底盘或动力系统的连接枢纽,其功能安全性高度依赖于几何尺寸的精确性。在高性能改装领域,关键配合面的公差要求通常控制在±0.01mm甚至±0.005mm级别。为了达到这一精度标准,加工过程不能一次性完成,而需要经历粗加工、半精加工、精加工以及多次去应力退火处理。每一次装夹定位都会引入潜在的误差,因此工程师必须采用高精度夹具和多次检测工序来确保一致性,这大幅增加了单件产品的工时成本。
此外,高精度加工对机床设备的稳定性提出了极高要求。普通的三轴加工中心难以长时间维持微米级的加工稳定性,而要达到预定精度,往往需要依赖高动态响应的五轴联动加工中心或专用精密车床。这类高端设备的折旧成本高,维护频率高,且加工速度相对较慢。当一件限位件需要经历数十道复杂的铣削、钻孔、攻丝工序,且每一道工序都需要重新对刀和检测时,时间成本便以指数级增长。这种对极致精度的追求,直接体现在了每一分钟的加工费率中。
表面处理工艺对最终价格的影响
经过CNC切削成型的金属表面通常带有刀纹,且极易因环境氧化产生腐蚀,因此表面处理是限位件不可或缺的后处理步骤,也是成本差异巨大的变量所在。常见的表面处理方式包括阳极氧化、喷砂、电镀和化学钝化。其中,硬质阳极氧化不仅能提升表面硬度,还能改善耐磨性和耐腐蚀性,但该工艺对前处理的清洁度要求极高,且氧化槽液的维护和废液处理需要符合严格的环保标准,增加了合规成本。
不同的表面处理工艺在工时和材料消耗上存在显著差异。例如,多层喷漆或特殊涂层需要经过底漆、色漆、清漆的多道喷涂及烘烤流程,每一层都需要独立的固化时间,这会显著拉长生产周期。相比之下,简单的喷砂处理虽然成本较低,但在美观度和长期耐候性上往往逊色一筹。高性能改装件往往追求极致的视觉效果与功能性的平衡,因此常采用高成本的复合表面处理技术,这些额外增加的工序和时间,最终都转化为了产品单价中的具体数值。
小批量生产与供应链规模效应
现代汽车改装市场具有高度定制化和小批量的特征,这与大规模量产的汽车原厂零部件形成鲜明对比。在CNC加工领域,规模效应至关重要。大规模生产可以通过优化刀具路径、减少换刀次数和批量采购原材料来摊薄固定成本。然而,高性能限位件通常面向细分领域,单批次产量可能仅为几十至几百件。在这种情况下,每次生产开始前的机床调试、程序编写、首件检验以及设备空转时间,都无法通过产量分摊,导致单件产品的分摊成本居高不下。
供应链的响应速度也是影响成本的重要因素。高性能改装件往往需要快速迭代以适应不同车型或驾驶场景的需求,这要求加工企业具备高度的柔性生产能力。频繁更换加工程序和夹具,使得生产线难以形成稳定的节奏,降低了整体设备利用率。此外,小批量生产意味着无法通过长期合同锁定低价原材料,企业需应对市场价格波动,这种供应链上的不稳定性风险,最终也会通过价格机制传导至终端消费者。