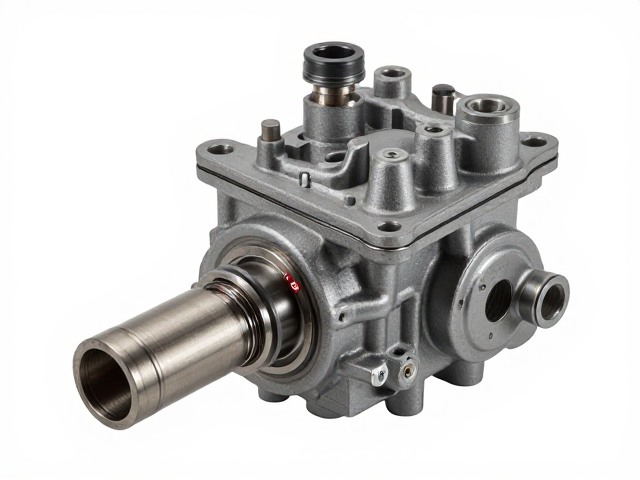
气路精密焊接的热力学控制与熔深管理
在化油器接口的气路连接中,热输入量的精准调控是决定焊接质量的核心变量。铝合金或铜质接口的导热系数差异会导致热量分布不均,若热输入密度过大,极易造成接口根部烧穿或产生气孔缺陷,直接影响燃油混合气的密封性。实际操作中需采用脉冲TIG焊接或高精度激光焊,通过调节峰值电流与基值电流的比例,控制熔池停留时间,确保焊缝成型美观且无咬边。
熔深的一致性直接关联到气路内部的流道平滑度。过浅的熔深会导致未熔合现象,形成隐蔽的泄漏点;而过深的熔深则可能引起接口内壁塌陷,改变原始设计的流道截面。技术人员需依据母材厚度精确计算热效率系数,利用高速摄影或红外热像仪实时监测熔池形态,确保熔透深度稳定在板厚的60%-80%区间,从而在保证结构强度的同时,维持接口内壁的几何完整性,为后续的气流通过提供物理基础。
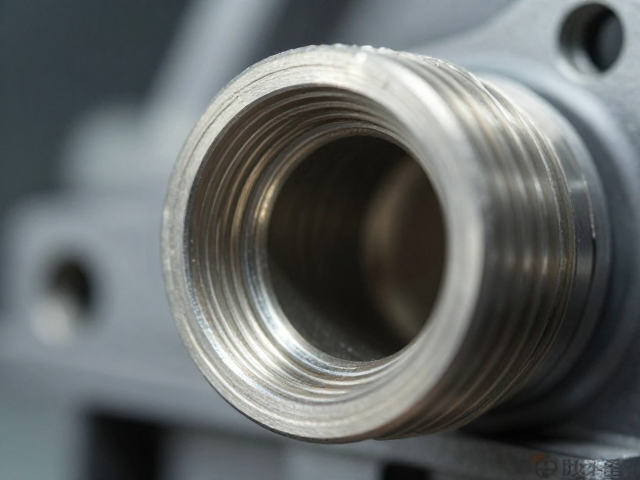
接口微观形貌对气流阻力的影响机制
化油器接口内壁的微观粗糙度是决定气体流动效率的关键从属变量。传统焊接后若未经过精细打磨或内衬处理,焊缝余高及氧化层会显著增加局部湍流强度,导致压力损失。根据流体力学原理,流道内的沿程阻力与管壁粗糙度呈正相关,微小的凸起即可在高速气流中引发分离涡流,降低化油器喉管处的真空度稳定性,进而影响发动机的怠速平顺性与加速响应。
为了优化流量特性,焊接完成后需对内腔进行去毛刺与抛光处理,使内壁过渡曲线符合设计的光滑要求。对于高精度要求的场景,可采用内孔自动磨削或电化学抛光工艺,消除焊接热影响区产生的微观裂纹和杂质堆积。通过激光轮廓仪检测内壁粗糙度参数Ra值,将其控制在规定范围内,能够有效减少气体流经接口时的摩擦阻力,确保燃油雾化所需的负压环境不被接口结构缺陷所削弱。
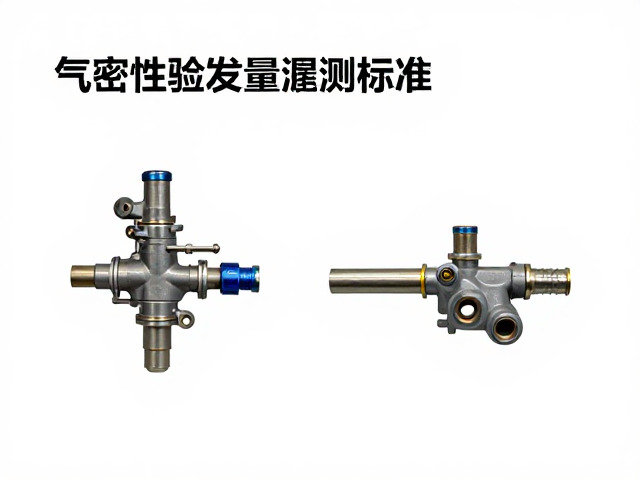
气密性验证与泄漏检测标准执行
气路系统的绝对密封是化油器正常工作的先决条件,泄漏检测需遵循严密的物理验证逻辑。常用的检测手段包括氦质谱检漏仪与高压气体压力衰减法。氦质谱检漏具有极高的灵敏度,能识别微小至10^-9 mbar·L/s级别的泄漏点,适用于高精度进气系统的终检。压力衰减法则通过向接口内部充入特定压力的干燥空气或氮气,监测规定时间内的压力变化曲线,以此判断是否存在宏观泄漏。
检测过程中需排除环境温度波动与连接管路弹性形变带来的数据干扰。实施压力测试时,应使用经过校准的高精度压力传感器,并在恒温环境下进行,确保读数真实反映接口密封状态。对于发现泄漏的工件,需分析泄漏路径,常见于焊缝气孔或接口配合面划伤。通过返修重焊或更换密封组件后,必须重新进行全项气密性验证,确保所有参数均符合设计规范,杜绝因密封失效导致的混合气浓度异常。
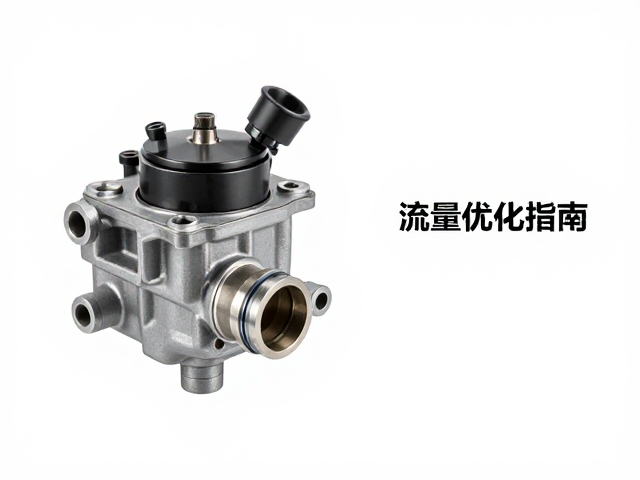
流量特性分析与接口流道优化
接口几何尺寸的设计需与化油器整体流道匹配,以最小化局部阻力系数。流道优化不仅关注宏观尺寸,还需注重连接处的渐变过渡。突然的截面变化会导致流体分离,产生额外的能量损耗。通过计算流体动力学(CFD)模拟,可以直观呈现接口处的流速分布与压力梯度,识别高阻力区域。基于模拟结果,对接口内壁进行圆角过渡设计或流线型修整,可有效降低流阻。
实际流量测试中,需在不同压差条件下测量通过接口的气体流量,绘制流量-压差特性曲线。该曲线能直观反映接口在非理想工况下的表现,帮助工程师评估其在全负荷下的供气能力。若发现流量密度低于理论值,需排查是否存在因焊接变形导致的流道缩颈或异物堵塞。通过迭代优化接口形状与焊接工艺,使实际流量特性逼近理论最优值,从而提升化油器的响应速度与燃油经济性,确保发动机在各种工况下获得精确的空燃比控制。