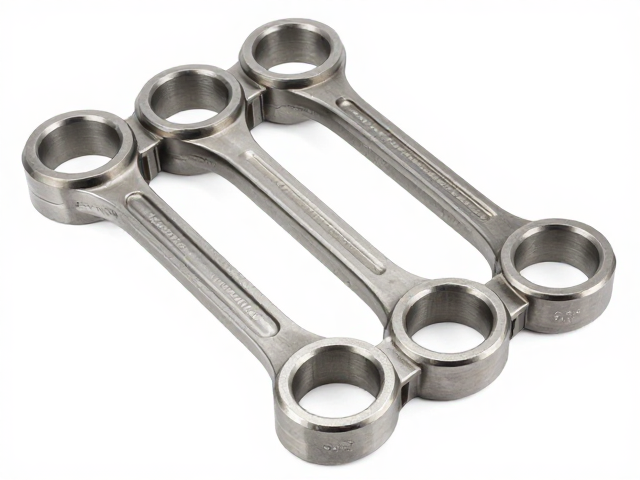
卧式发动机曲柄的材质基础与选型逻辑
卧式发动机曲柄作为动力传输的核心部件,其材质选择直接决定了整机的耐久度与运行稳定性。目前工业领域主流的曲柄材质主要包括球墨铸铁、锻造钢以及部分高性能铝合金。球墨铸铁因其优异的减震性能和出色的耐磨性,广泛应用于中低转速的通用机械中,其内部的石墨呈球状分布,有效减少了应力集中。锻造钢则凭借极高的抗拉强度和韧性,常见于高负荷、高转速的工况环境,能够承受剧烈的冲击载荷而不发生断裂。
不同材质在微观结构上的差异,直接影响了曲柄的宏观物理表现。例如,球墨铸铁QT450-10或QT500-7等牌号,通过球化处理技术使石墨形态优化,从而在保持铸铁加工便捷性的同时,提升了力学性能。相比之下,45#钢或40Cr等锻造合金钢,经过调质处理后,其内部晶粒更加细密均匀,抗疲劳强度显著高于同尺寸的铸造件。理解这些基础材质特性,是判断曲柄品质的第一道门槛,也是避免因材料误用导致机械故障的关键前提。
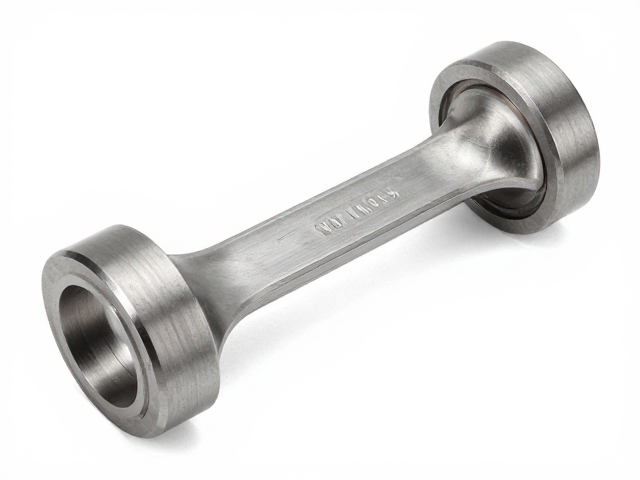
表面工艺处理对部件寿命的决定性作用
高质量的曲柄不仅仅依赖于基材,更离不开严密的表面热处理工艺。感应淬火是提升曲柄轴颈硬度的常用手段,通过快速加热后冷却,使轴颈表层形成高硬度的马氏体组织,而心部保持较好的韧性。这种“外硬内韧”的结构特征,能有效抵抗摩擦磨损并防止深层裂纹扩展。此外,喷丸强化工艺也至关重要,它利用高速弹丸轰击曲柄表面,引入残余压应力,显著提升部件在交变载荷下的抗疲劳性能,延长使用寿命。
除了常规热处理,精密磨削与抛光工艺决定了曲柄与轴承的配合精度。高质量的曲柄轴颈表面粗糙度通常控制在Ra0.2-0.4μm之间,过大的粗糙度会增加摩擦系数,导致温升过快及润滑失效。同时,圆度和圆柱度的公差控制必须符合严格标准,任何微小的变形都可能引起发动机运行时的振动与异响。检查时,需关注轴颈表面是否有烧伤、微裂纹或剥落痕迹,这些缺陷往往是热处理不当或磨削参数设置错误的直接后果。
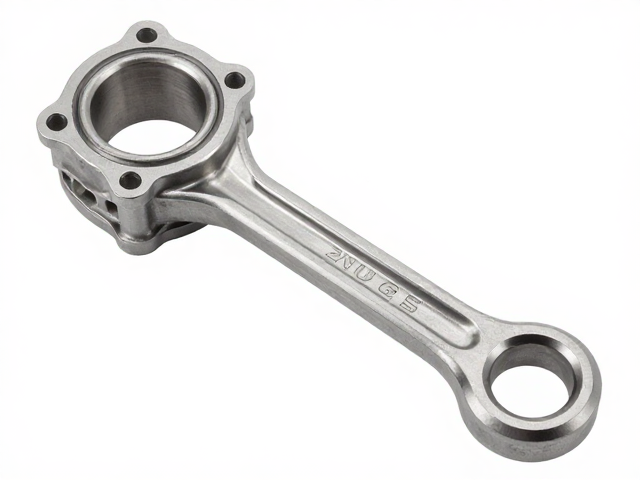
肉眼与工具辅助的直观鉴别方法
在缺乏专业实验室检测条件的情况下,通过严密的目视检查和简易工具辅助,仍能初步筛选出高质量的曲柄部件。首先观察曲柄臂与轴颈连接处的过渡圆角,高质量部件的圆角过渡平滑自然,无明显的刀痕或材料堆积,这是防止应力集中的关键细节。检查表面色泽是否均匀,若发现局部发黑或色泽不均,可能暗示该区域存在过热或淬火不均现象。同时,仔细排查表面是否有细微的气孔、砂眼或裂纹,这些铸造或加工缺陷在早期阶段可能极为隐蔽,但会在运行中迅速扩大。
使用千分尺或游标卡尺测量轴颈直径,对比图纸或标准规格,确认其是否在允许的公差范围内。对于高精度要求的部件,还需检查键槽的对称度与深度,确保与传动组件配合时无松动或过紧。此外,敲击听音也是一项传统但有效的经验判断法,用橡胶锤轻击曲柄臂,声音清脆悦耳表明内部组织致密无裂纹;若声音沉闷或带有杂音,则可能存在内部疏松或隐性裂纹。这些直观且可操作的鉴别步骤,能有效过滤掉大部分存在明显瑕疵的低质部件。
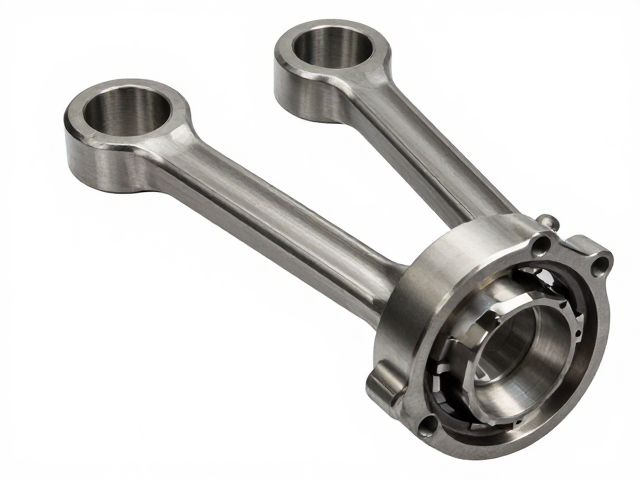
内部缺陷检测与长期运行验证
对于高可靠性要求的场景,内部无损检测是验证曲柄质量的必要环节。磁粉检测(MT)和渗透检测(PT)是发现表面及近表面裂纹的主流方法。磁粉检测适用于铁磁性材料,能清晰显示细微裂纹的走向;渗透检测则对非多孔性材料的表面开口缺陷具有极高的灵敏度。通过这两项检测,可以排除因锻造折叠、磨削烧伤或热处理裂纹导致的潜在风险,确保曲柄在承受巨大扭矩时不会发生突发性断裂。
长期运行数据的回溯与工况模拟也是鉴别质量的重要维度。在实际应用中,观察曲柄在额定负载下的温升情况、振动幅度以及润滑油中的金属屑含量,能间接反映其内部配合状态与磨损趋势。高质量曲柄在初期运行中应保持极低的振动值,且润滑油中不应含有异常的铁基颗粒。通过对比不同批次部件在相同工况下的表现,可以更客观地评估材质的稳定性与工艺的一致性,从而为后续的选型与维护提供真实可靠的数据支撑。