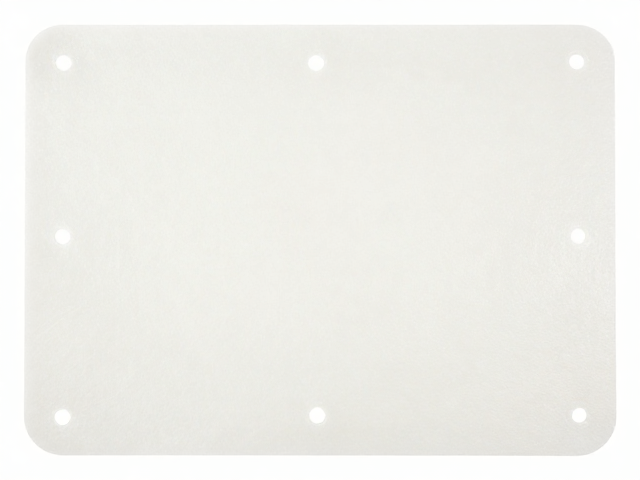
耐油纸垫孔位精准度的核心影响因素
耐油纸垫的孔位精度直接取决于原材料在模切加工过程中的尺寸稳定性,这种材料由橡胶与纤维混合制成,具有显著的弹性回复特性。在冲压或模切过程中,材料内部的应力释放会导致微小的形变,若模具定位销与冲针的配合间隙控制不当,极易在连续生产中产生累积误差。高精度模具通常采用硬质合金材质,并通过精密研磨确保凸凹模之间的间隙均匀,这种物理层面的配合精度是保证孔位一致性的基础,任何模具磨损或定位销松动都会直接反映为垫片边缘的毛刺或孔径偏差。
环境温湿度变化会进一步放大材料特性带来的尺寸波动,耐油纸垫对吸湿性较为敏感,空气湿度升高会导致纤维吸湿膨胀,从而改变垫片整体几何尺寸。在实际生产环境中,若未设置恒温恒湿车间,材料在储存和加工过程中的尺寸变化可能超出常规公差范围。因此,控制加工环境的稳定性是维持孔位精准度的关键环节,许多高标准生产线要求车间温度控制在23±2℃,相对湿度保持在50±5%,以最小化材料因环境因素产生的形变,确保每一批次产品的尺寸一致性。
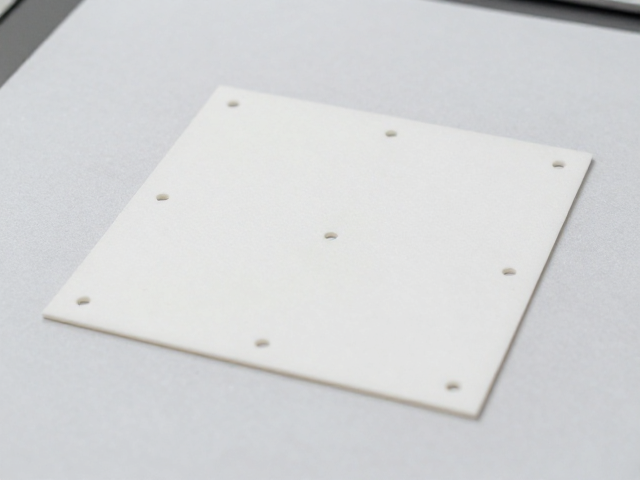
模切工艺与定位系统的协同优化
精密模切工艺中,定位系统的稳定性决定了孔位分布的精确程度,高精度冲床通常配备自动送料定位装置,通过光栅尺或编码器实时反馈材料位置,确保每次冲压动作与模具中心严格对齐。传统的人工送料或简易机械定位难以应对高速生产需求,容易因人为操作误差或机械间隙导致孔位偏移。现代自动化产线采用伺服电机驱动送料,配合视觉检测系统对材料边缘进行实时捕捉,通过算法修正送料误差,这种闭环控制机制能将定位误差控制在微米级别,显著提升孔位精度。
模具设计中的防错结构也是确保孔位精准的重要环节,合理的卸料板设计可以减少材料在冲压过程中的位移,而导正销的布局需经过严密的力学计算,确保在冲压瞬间材料被牢固固定。对于多孔位垫片,模具内部常设置多重定位基准,避免单一基准失效导致整体精度下降。此外,定期维护模具导正系统,清洁定位销表面的油污与杂质,防止因异物堆积导致定位偏差,这些细节管理措施能有效维持模具在长期生产中的精度稳定性。
检测手段与过程控制的标准化实施
在线视觉检测系统已成为评估耐油纸垫孔位精度的核心手段,高分辨率工业相机配合专用算法,可在生产线上实时捕捉每个垫片的孔位坐标,并与标准模型进行比对分析。这种自动化检测方式不仅速度快,还能记录完整的数据轨迹,便于后续追溯与分析。通过设定严格的公差阈值,系统能自动剔除不合格品,确保只有符合精度要求的垫片流入下一道工序。数据反馈至中央控制系统后,可实时调整模切参数,形成动态的质量控制闭环。
统计过程控制(SPC)技术在孔位精度管理中发挥着重要作用,通过收集连续生产过程中的孔径、孔距数据,绘制控制图监控过程稳定性。当数据出现异常波动趋势时,系统会自动触发警报,提示技术人员检查模具状态或材料批次。这种基于数据的预防性维护策略,能有效避免批量性精度偏差。同时,定期使用高精度三坐标测量机对抽检样品进行全面检测,验证在线检测数据的准确性,确保生产过程始终处于受控状态,维持孔位精度的长期稳定。