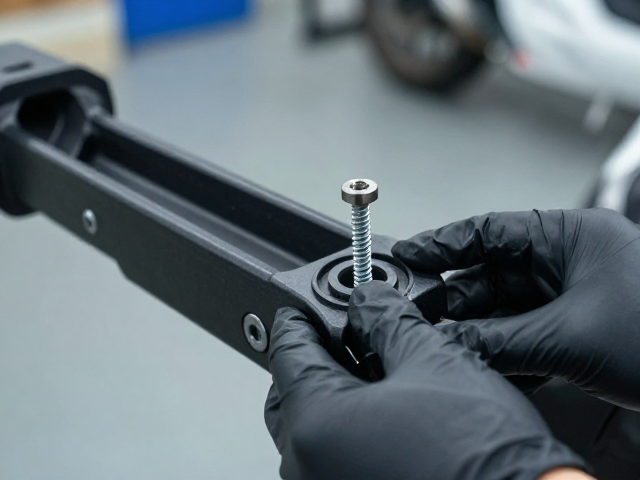
摩托车配件出厂外观检验的核心目标与视觉缺陷识别
摩托车配件在组装前或入库前,外观检验是确保最终产品装配质量与用户体验的第一道防线。这一环节主要聚焦于零部件表面的物理状态,旨在识别划痕、凹坑、氧化斑点、漆面流挂或色泽不均等显性缺陷。对于金属件而言,重点在于检查是否有因加工或运输造成的微裂纹或锈蚀前兆;对于塑料或橡胶件,则需关注是否有飞边、缩水纹或老化变色现象。检验标准通常依据行业通用的表面质量规范,要求零件在正常光照条件下,距离目视30-50厘米处,无肉眼可见的瑕疵。
视觉缺陷的识别不仅关乎美观,更直接影响配件的耐用性和安全性。例如,排气管表面的细微裂纹可能在高温环境下迅速扩展,导致漏气或断裂;刹车卡钳外壳的涂层剥落可能加速内部金属腐蚀,影响散热与制动性能。因此,检验人员需具备严密的视觉判断能力,严格区分正常工艺痕迹(如轻微的加工刀纹)与真正的外观缺陷。通过标准化的目视检查流程,能够有效拦截不合格品流入下一道工序,降低因外观问题导致的退货率及售后维修成本,确保出厂配件符合严格的质量一致性要求。
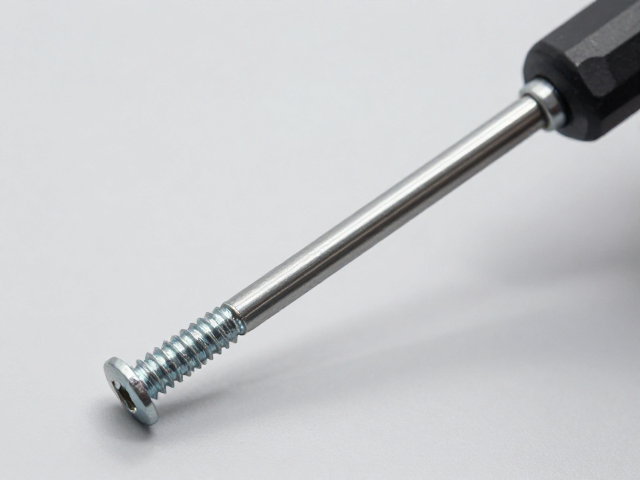
固定螺丝安装的扭矩控制与防松失效分析
固定螺丝的安装质量直接决定了摩托车部件在动态行驶环境下的结构稳定性,其中扭矩控制是核心指标。不同材质、直径和螺纹规格的螺丝,其规定的拧紧扭矩值存在显著差异,需严格参照零部件技术图纸或装配手册执行。例如,M6不锈钢螺丝与M8碳钢螺丝在相同连接面下的扭矩需求截然不同,过大的扭矩可能导致螺丝塑性变形甚至断裂,而扭矩不足则会在振动中引发松动。使用经过校准的电子扭矩扳手进行标准化操作,是确保每一颗螺丝受力均匀、符合设计预紧力的关键手段,杜绝凭经验“手感”拧紧的非标准化行为。
防松失效是摩托车配件在长期振动环境中面临的主要风险,外观检验需结合功能性检查来验证螺丝安装的可靠性。在检验过程中,除了确认螺丝无滑牙、歪斜或缺失垫片等外观问题外,还需检查螺纹啮合长度是否足够,以及是否有使用规定的防松措施,如涂抹螺纹紧固剂、安装弹簧垫片或采用自锁螺母。对于关键受力部件,如悬挂系统或发动机悬挂点,还需观察螺丝头部与接触面的贴合情况,确保无间隙。通过量化扭矩数据与严密的防松结构检查,能够有效防止因螺丝松动导致的部件脱落或结构性损坏,保障车辆运行的安全性。
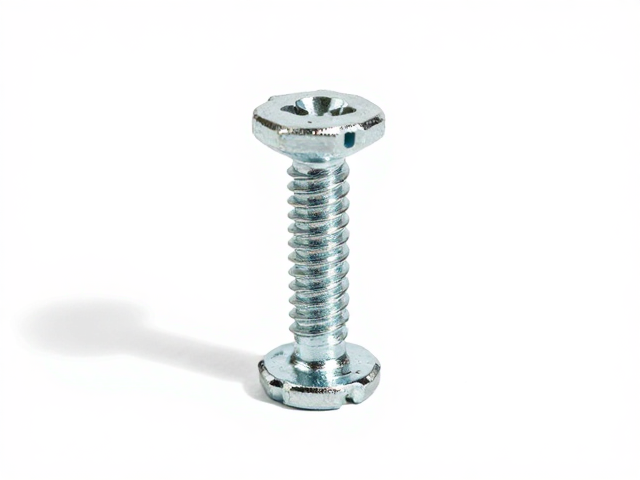
质检细节中的尺寸公差与配合间隙验证
外观检验并非孤立存在,它与精密的尺寸公差和配合间隙验证紧密相关,共同构成了配件合格的全貌。在检验螺丝安装时,需关注螺丝头部高度是否与零件表面平齐或符合沉孔深度要求,过高的螺丝头可能在后续装配中干涉其他部件,而过低的沉孔则可能影响美观及防护。对于螺栓孔位,需检查孔位同心度及孔径大小,确保螺丝能顺畅穿过且无过紧卡滞现象。这些尺寸细节直接影响装配效率及最终产品的机械性能,任何微小的偏差都可能在批量生产中引发连锁性装配问题。
配合间隙的验证是质检细节中的另一项重要内容,特别是在涉及多个零部件拼接的区域。例如,覆盖件与车架之间的间隙是否均匀,螺丝安装后是否导致周围塑料件变形或产生异响,均需通过专用塞尺或目视比对工具进行检测。检验过程中,需模拟实际装配状态,检查螺丝拧紧后零件间的相对位置是否稳定,有无因应力释放导致的翘曲或错位。通过严格控制尺寸公差与配合间隙,能够确保摩托车配件在组装后具有良好的整体协调性与机械稳定性,提升整车的精致感与可靠性。