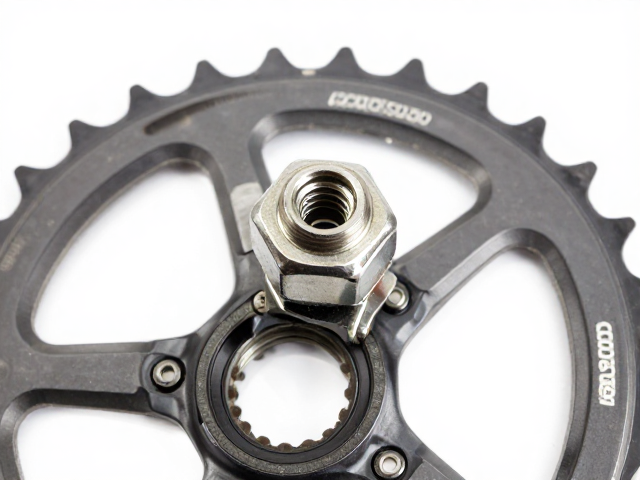
阳极氧化原理与自行车锁紧件的表面改性机制
阳极氧化是一种通过电化学手段在铝及其合金表面生成氧化膜的表面处理技术,其核心逻辑在于利用电解作用,使铝件表面形成一层致密且具有特定孔隙结构的氧化铝层。在自行车锁紧件的应用场景中,这一过程不仅改变了金属表面的物理形态,更从根本上提升了材料的耐腐蚀能力和硬度。当铝制螺母或螺丝作为阳极置于电解液中,通以直流电后,表面会释放出氧气,与铝基体反应生成Al2O3。这种人工生成的氧化膜厚度通常可达数微米至数十微米,相比自然氧化形成的极薄氧化层,其防护性能有着质的飞跃。
该工艺处理后的锁紧件表面呈现出多孔结构,这些微孔能够吸附大量的着色剂和封闭剂,从而实现丰富的色彩表现,同时封闭处理能显著降低孔隙率,进一步阻断腐蚀介质(如水分、盐分)的侵入路径。对于自行车这一长期暴露在户外复杂环境中的交通工具,锁紧件承担着连接传动系统与车架的关键任务,阳极氧化层能有效隔离铝基体与外界环境的直接接触,防止电化学腐蚀的发生。这种表面改性技术并非简单的涂层覆盖,而是基体材料的一部分,因此具备极高的结合力,不会像油漆那样容易剥落,确保了长期使用的稳定性。
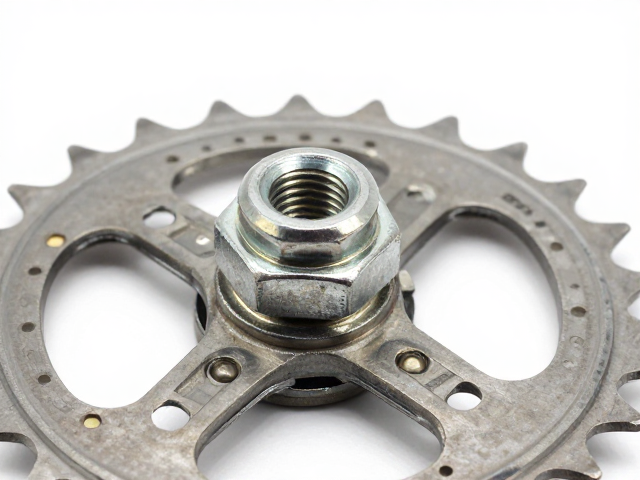
牙盘螺母的防锈处理与耐磨性提升策略
牙盘螺母作为传动系统中承受巨大扭矩和冲击载荷的关键紧固件,其失效模式主要集中在螺纹咬死、表面磨损以及环境锈蚀。针对防锈需求,除了常规的阳极氧化打底,后续的表面封闭处理至关重要。常用的封闭方法包括高温水封闭、镍盐封闭以及有机胶体封闭,其中高温水封闭能使氧化铝水合物体积膨胀,堵塞表面微孔,显著提高耐盐雾腐蚀能力。在实际维护中,建议在阳极氧化处理后,定期涂抹少量防咬合剂或二硫化钼润滑脂,这能在螺纹接触面形成固体润滑膜,防止因金属间直接接触导致的微动磨损和咬死现象。
耐磨性的提升则依赖于氧化膜的硬度控制及表面纹理优化。硬质阳极氧化工艺可使氧化铝膜硬度提升至HV 300-500,远高于未处理的铝合金基体。对于高负荷场景,可在阳极氧化后进行微弧氧化处理,该工艺在阳极氧化基础上引入高压脉冲,生成含有陶瓷成分的厚膜,进一步增强耐磨性和绝缘性。此外,螺母与牙盘接触面的设计也会影响耐磨表现,采用适当的倒角或增加接触面积,配合经过表面硬化处理的锁紧垫圈,能有效分散接触应力,减少局部点蚀和压痕,延长紧固件在高频振动环境下的使用寿命。
工艺参数控制与质量检验标准
阳极氧化工艺的效果高度依赖于电解液成分、温度、电流密度和处理时间等关键参数的精确控制。对于自行车锁紧件常用的6063或7075铝合金,电解液通常采用硫酸体系,浓度控制在15%-20%之间,槽温需维持在18-22℃,以平衡氧化膜的生长速度与致密性。电流密度一般在1.5-2.5 A/dm2范围内,过高会导致膜层疏松甚至烧蚀,过低则成膜速度慢且硬度不足。处理时间通常根据目标膜厚设定,常规装饰性氧化膜需10-20分钟,而追求高耐磨性的硬质氧化则需更长时间和更高的电压。
质量检验方面,盐雾测试是评估防锈性能的核心指标,合格的产品通常需通过96小时中性盐雾测试无明显白色腐蚀产物。外观检查需确保膜层均匀、无流挂、无白斑或起泡,色差需符合既定标准范围。硬度测试可采用显微硬度计测量,确保膜层硬度达到预定值。此外,结合力测试可通过热震试验或划格法进行,验证氧化膜与基体的结合强度。对于功能性锁紧件,还需检查螺纹尺寸精度,确保氧化膜厚度在公差允许范围内,不影响螺母与螺栓的旋合性能,避免因膜层过厚导致装配困难或预紧力不足。