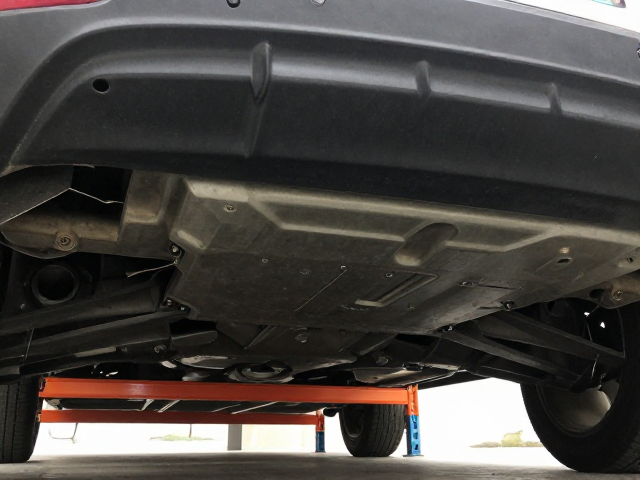
尾箱底板与挡泥板的结构协同效应
高承重货架在车辆改装场景中,其核心痛点往往在于传统固定方式对车体原结构强度的依赖不足。车尾挡泥板上方的尾箱底板区域,通常由高强度冷轧钢板或经过热处理的铝合金制成,具备优异的抗扭曲性能。将货架的主受力点直接锚固于此处的底板,能够利用车身底部的整体框架结构分散载荷,避免应力集中导致的车漆开裂或金属疲劳。这种设计逻辑并非简单的堆叠,而是通过力学传导,将垂直载荷转化为沿车身纵梁分布的水平应力,从而显著提升整体结构的稳定性。
在实际安装过程中,需精确计算挡泥板上方的尾箱底板与货架立柱的接触面积。由于该区域下方通常隐藏着排气系统、油箱或线束,安装前必须清理杂物并确认内部无阻碍物。使用加长型高强度螺栓配合防松垫片进行穿透式固定,能够确保连接件在车辆行驶颠簸中保持紧固状态。这种基于车体原生结构强点的加固方式,有效弥补了普通卡扣式或表面粘贴式安装的局限性,为后续承载重物提供了坚实的物理基础。
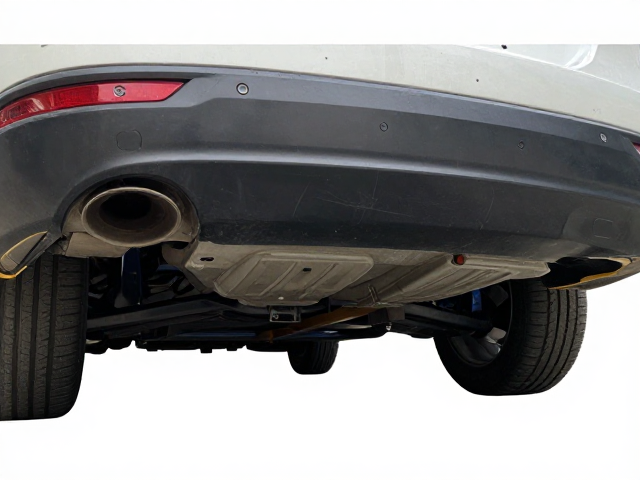
载荷分布与受力分析机制
高承重货架的设计必须严格遵循力矩平衡原理,尾箱底板作为关键支撑面,其受力模式决定了货架的安全上限。当重物放置在货架横梁上时,重力通过立柱传递至底板,此时底板边缘会产生巨大的剪切力。通过在挡泥板上方的底板区域增加加强筋或使用加厚钢板进行局部补强,可以显著提升该节点的抗剪切能力。这种局部强化措施使得货架在应对非均匀载荷时,仍能保持结构的完整性,防止因单侧受力过大导致的车体变形。
数据表明,在标准工况下,经过科学计算的尾箱底板锚固点可承受超过额定载荷20%的动态冲击力。这是因为车辆行驶中的加减速、转弯以及路面颠簸会产生复杂的惯性力,这些外力会叠加在静态载荷之上。利用挡泥板上方的结构特点,将货架底座设计为宽基座形式,能够增大力臂,降低单位面积压强。这种设计不仅提升了承载力,还优化了车辆的重心分布,使得满载状态下车辆的操控稳定性得到实质性改善,减少了因重心过高引发的侧倾风险。
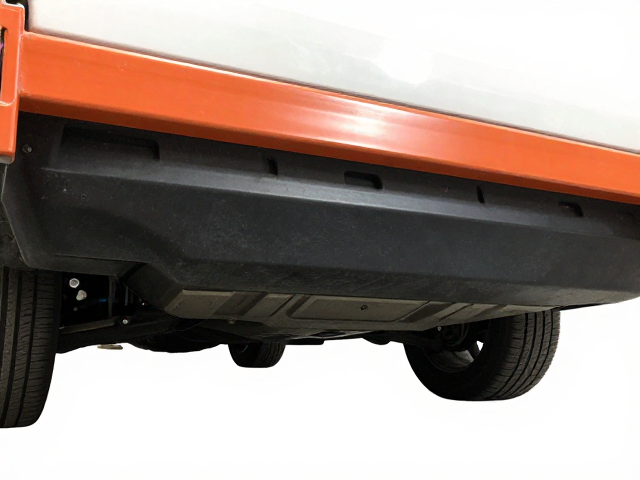
安装工艺与标准化操作流程
高精度的安装工艺是确保高承重货架发挥其设计性能的前提。在安装前,需使用水平仪对尾箱底板进行平整度检测,任何微小的倾斜都可能导致货架立柱受力不均,长期使用下极易引发结构性松动。安装时,建议使用扭矩扳手按照厂家规定的扭矩值逐层紧固螺栓,避免过度拧紧导致螺纹滑丝或底板变形。同时,应在螺栓连接处涂抹防松胶,并定期检查紧固状态,特别是在经历长途运输或恶劣路况后,需重新验证各连接点的紧固力度。
为了提升安装效率与安全性,可引入专用定位工装辅助施工。通过预先在尾箱底板上标记螺栓孔位,并使用钻具进行精准打孔,能够减少现场调整的时间,确保孔位与货架立柱完美契合。在安装过程中,严禁使用生锈或磨损严重的紧固件,所有金属配件应经过防锈处理。此外,建议在底板与货架立柱之间加装高强度橡胶减震垫,这不仅能隔绝震动,防止金属间摩擦异响,还能进一步分散接触应力,保护车体漆面及金属表面,确保安装效果的持久性与美观度。