施工前的表面预处理与清洁标准
磁电机边盖与箱体结合面的密封效果,高度依赖于施工前的表面处理质量。金属表面必须彻底清除油污、旧胶残留以及氧化层,通常采用丙酮或专用清洗剂进行擦拭,确保基材无可见污渍且干燥。若结合面存在轻微划痕或凹坑,需使用细砂纸打磨平整,严禁出现锈迹或腐蚀性斑点,因为任何微小的杂质都会导致防渗胶无法形成连续的分子级附着,从而留下渗漏隐患。
清洁过程中需严格控制溶剂的使用规范,擦拭动作应单向进行,避免将污染物二次涂抹至已清洁区域。待溶剂完全挥发后,需用无尘布再次检查结合面,确认无纤维残留或溶剂痕迹。对于铸铁或铝合金材质的箱体,还需注意环境温度对基材温度的的影响,若温差过大导致表面凝结水汽,必须等待自然干燥或采用热风辅助烘干,确保基材温度处于防渗胶规定的施工温度范围内,通常为5℃至30℃之间。
防渗胶的调配工艺与环境控制
防渗胶多为双组分材料,其固化效果直接受混合比例及搅拌方式影响。施工时需严格按照产品说明书规定的重量比或体积比进行称量,使用高精度电子秤确保比例精确,避免因比例失调导致胶层固化不完全或强度下降。搅拌过程需使用专用刮刀或搅拌棒,从容器底部向上翻拌,确保两组分充分均匀混合,搅拌时间通常控制在2-3分钟,直至胶体颜色均匀一致,无条纹状色差。
环境温湿度是影响防渗胶流变性能和固化速度的关键变量。施工场所应保持通风良好,避免高温或高湿环境,相对湿度建议控制在80%以下。若环境温度低于10℃,需对胶体进行预热处理或延长固化时间,以防止胶体粘度过高导致涂布困难或固化延迟。搅拌过程中需观察胶体状态,若发现气泡较多,可适当静置消泡,但需在规定时间内完成涂胶,以免胶体开始初步反应影响粘接性能。
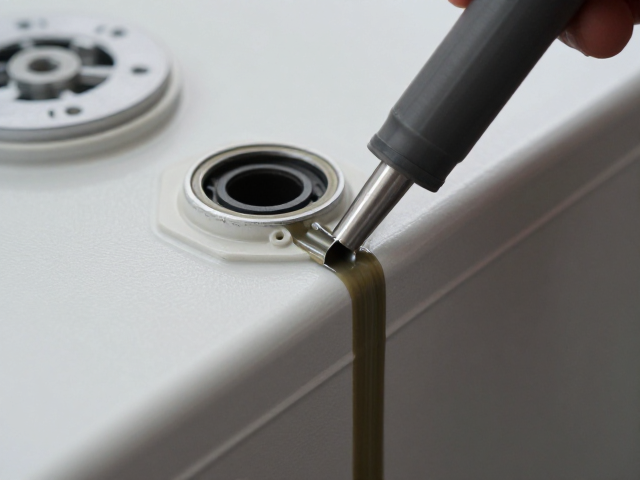
涂胶手法与结合面贴合操作
涂胶时应采用连续、均匀的涂布方式,确保胶层覆盖整个结合面且厚度一致。对于平面密封,可使用刮板或涂胶刀将胶体均匀铺开,胶层厚度通常控制在0.1-0.3毫米之间,过厚可能导致胶层内应力增大而开裂,过薄则可能因填充不完全导致密封失效。在螺栓孔周围或异形结构处,需重点加强涂胶密度,确保胶体能充分填充缝隙,避免形成未覆盖的盲区。
贴合过程中需保持边盖与箱体的平行度,避免错位或倾斜导致局部胶层过薄或挤出不均。将边盖轻轻放置于箱体结合面后,沿对角线方向均匀施加压力,使胶体均匀分布并挤出多余部分,形成连续的密封环。贴合后应立即进行初步定位,避免胶体流动导致位置偏移。若使用螺栓紧固,需按照对角交叉顺序逐步拧紧,控制扭矩在标准范围内,防止因局部受力过大导致胶层被过度挤压流失或结合面变形。
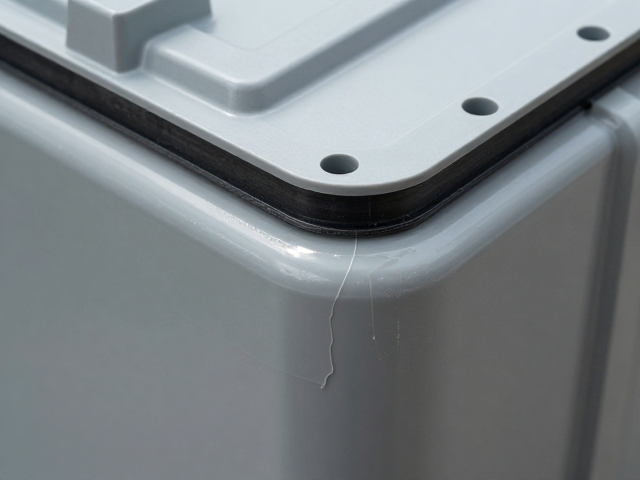
固化过程管理与质量检验
固化过程需保持结合面不受外力扰动,严禁在固化期间移动或震动磁电机组件。固化时间受环境温度影响显著,常温下初固时间通常为2-4小时,完全固化需24-72小时。在固化期间,应避免对密封区域进行任何机械接触或化学接触,确保胶层分子链充分交联形成稳定的三维网络结构。若需提前进行后续装配,需确认胶体已达到规定的初粘强度,以免破坏密封完整性。
质量检验主要通过目视检查结合面溢胶的连续性以及后续运行中的渗漏情况。溢出的胶痕应均匀连续,无断点或气泡。在磁电机装配完成后,可进行静态压力测试或运行后的油液渗漏观察,确认密封效果。若发现局部渗漏,需分析原因,可能是涂胶不均、贴合错位或固化不足所致,需重新打磨并按规定工艺重新施工。严禁在未完全固化状态下进行高压注油或高速运转测试,以免导致密封失效。