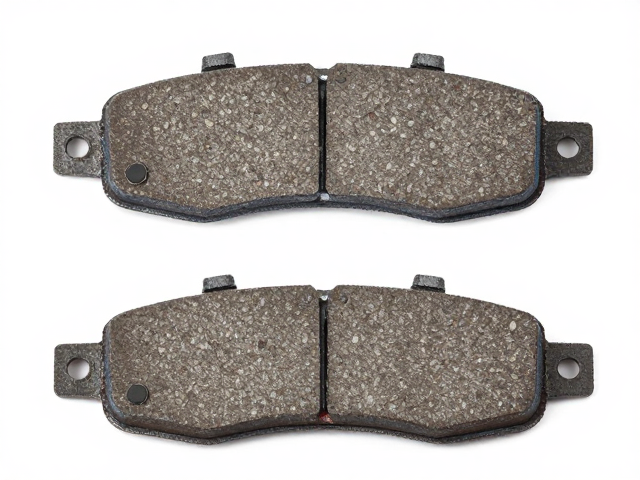
鼓刹片尺寸公差的核心指标与检测逻辑
鼓式制动器中的制动蹄片(俗称刹车片)在制造过程中,其几何尺寸必须严格遵循设计图纸的公差范围,以确保在制动鼓内能形成均匀且有效的接触面。关键检测维度通常包括蹄片的总长度、宽度、厚度以及固定销孔的中心距。以常见的乘用车鼓刹为例,制动蹄片厚度公差通常控制在±0.1mm至±0.2mm之间,这一微小差异直接影响制动蹄在制动鼓内的径向位置。若厚度超出国标或行业标准允许范围,会导致制动蹄与制动鼓配合间隙异常,进而引发制动发飘或拖滞现象。检测时需使用高精度数显游标卡尺或专用塞尺,在标准温度环境下对新品进行多点测量,取平均值作为判定依据,任何单点超出公差带即视为不合格品。
除了基础几何尺寸,制动蹄片背板的平面度与摩擦材料表面的粗糙度也是影响制动性能的关键参数。背板平面度误差过大会导致制动蹄在受力时产生扭曲,使得摩擦材料无法与制动鼓完全贴合,造成局部过热或磨损不均。行业通用的检测标准要求背板在自由状态下的翘曲变形量不超过0.5mm。此外,摩擦材料的表面粗糙度需符合既定规范,过大的粗糙度会加剧制动鼓的磨损并产生噪音,而过小的粗糙度则可能降低初始摩擦系数。这些尺寸与表面质量的综合检测,构成了制动蹄片出厂前质量控制的第一道防线,确保每一批次产品的一致性。
鼓刹维修包更换的操作规范与注意事项
鼓式制动器的维修包通常包含制动蹄片、回位弹簧、调整臂推杆、止动销及相关密封件,更换时需严格遵循拆卸与安装顺序。拆卸过程中,需先松开制动鼓固定螺栓,取下制动鼓,此时应注意观察制动鼓内壁是否有严重拉伤或磨损台阶。若制动鼓内壁存在深度超过0.5mm的沟槽,即便更换新的制动蹄片也无法消除制动抖动,此时必须对制动鼓进行车削修复或更换新品。安装新制动蹄片前,需清理制动底板上积累的制动粉末和油污,确保所有活动销轴转动灵活,必要时涂抹少量专用润滑脂,但严禁将润滑脂沾染至摩擦材料表面。
安装过程中,回位弹簧的张力调整至关重要。过松会导致制动蹄无法完全回位,引起行驶中制动鼓发热和油耗增加;过紧则可能导致制动响应迟滞。需确保制动蹄片在静止状态下与制动鼓内径保持规定的间隙,通常通过旋转调整臂螺杆进行微调。安装完毕后,在未装车轮状态下多次踩下制动踏板,使自动调整机构自动设定初始间隙,随后装回制动鼓并紧固。路试阶段需低速行驶,轻踩制动测试制动效果,确认无异常噪音及跑偏现象。整个更换流程需使用原厂或符合规格认证的配件,确保各部件尺寸与原始设计一致,以维持车辆原有的制动安全性。