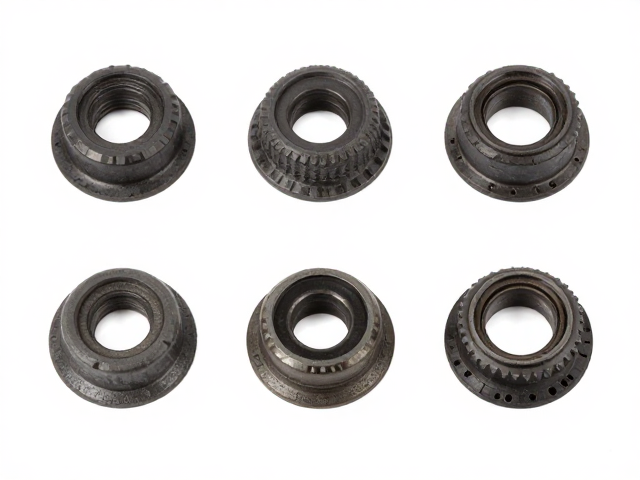
耐磨套失效机理与原厂件匹配逻辑
机械传动系统中的耐磨套承担着隔离摩擦副、维持关键间隙的核心功能,其失效通常表现为外径磨损导致的径向间隙超标或内孔失圆引发的同轴度偏差。当设备运行中出现异常振动或温升,往往意味着耐磨套与轴承座或轴颈之间的配合状态已突破公差允许范围。原厂替换并非简单的尺寸对应,而是需要严格遵循原始设计图纸中的材料硬度等级、表面粗糙度以及热处理工艺标准。不同工况下的介质腐蚀、温度变化会直接影响耐磨套的材质选择,例如高负荷重载环境下,需优先考虑经过深层渗氮或表面堆焊特殊合金的部件,以确保其具备足够的抗咬合能力和疲劳强度。
选择原厂替换件的核心优势在于其几何尺寸的精确复现,这直接决定了设备装配后的运行稳定性。原厂件在制造过程中使用了与原始模具一致的公差控制体系,确保了配合面的微观形态与原始设计完全一致。若使用非原厂或副厂件,即便标称尺寸相同,其实际加工公差波动可能导致装配后预紧力不足或过紧,进而引发早期磨损或轴承卡死。因此,在制定替换方案时,必须核对原厂零件号对应的技术规格书,确认材质报告中的化学成分和力学性能指标是否满足当前工况需求,避免因材料性能偏差导致替换后再次快速失效。
成套更换的必要性与部件协同关系
单一更换耐磨套往往难以解决根本问题,因为磨损是一个系统性过程,相邻部件如轴承、轴颈、密封件及压盖在长期运行中已形成特定的磨损轨迹。若仅更换耐磨套而保留已磨损的轴颈或变形的外壳,新件将无法建立正确的配合间隙,导致接触应力集中,加速新件的早期损坏。成套更换能够重置整个旋转支撑系统的初始状态,确保从轴端到轴承座的全链路同轴度和同心度符合原始设计标准。这种整体性维护策略虽然初期投入成本较高,但从设备全生命周期来看,能显著降低因反复维修产生的停机损失和二次故障风险。
在实施成套更换时,需重点关注轴承、轴套、定位环等从属部件的同步更新。轴承作为核心支撑件,其游隙变化直接影响耐磨套的受力状态;若轴承存在轻微损伤或游隙过大,即使安装了全新的耐磨套,设备仍可能表现出振动或噪音。此外,密封组件的同步更换至关重要,旧密封件残留的杂质和老化变形会污染润滑系统,阻碍新耐磨套与润滑介质的形成油膜。通过一次性替换所有参与摩擦副互动的关联部件,可以消除因部件间配合误差累积带来的隐性缺陷,为设备恢复至最佳运行工况提供物理基础。
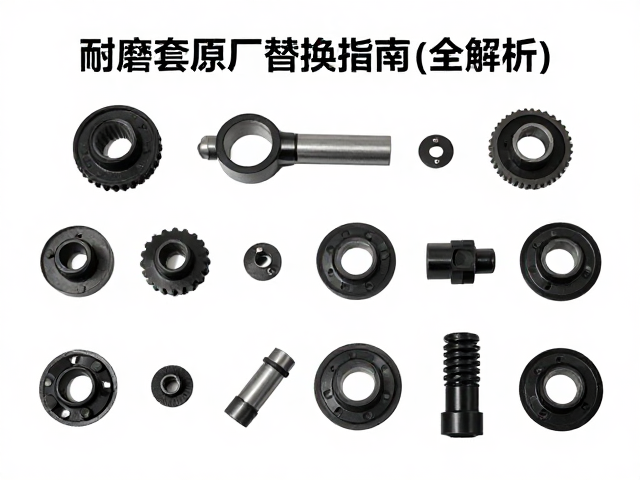
标准化拆装流程与精度控制要点
拆卸过程需严格遵循力矩规范,避免使用蛮力导致壳体变形或螺纹损坏。在松开固定螺栓前,应彻底清洁外部油污,防止杂质进入内部精密配合面。使用专用拉马或液压工具施加均匀轴向力,严禁直接敲击耐磨套端面,以免造成微裂纹或边缘崩缺。拆卸后,必须对拆下的部件进行全面的尺寸测量,记录轴颈外径、轴承座内孔直径及原始间隙数据,这些数据是判断是否需要进行轴颈修复或壳体镗孔的重要依据。对于粘连严重的磨损件,可使用专用清洗剂软化积碳,再用软质刮刀清理,严禁使用钢丝刷等硬质工具损伤基体表面。
安装环节的核心在于清洁度管理与压装控制。所有零部件在装配前需经过超声波清洗或精密擦拭,确保无灰尘、金属屑及旧油脂残留。压装过程中,应使用导向工装保证耐磨套垂直入位,压力需平稳均匀,避免偏斜导致内壁划伤。对于过盈配合的部件,需根据配合等级计算压入所需的压力值,并在压入过程中监测压力变化曲线,异常波动通常提示存在干涉或变形。安装完成后,需使用塞尺或千分尺复测径向间隙,确认其在图纸规定的公差范围内。同时,检查轴向定位是否准确,确保所有锁紧机构牢固可靠,防止运行中发生松动。
运行监测与长期维护策略
新部件投入运行初期,需建立严密的监测机制,重点跟踪振动频谱、轴承温度及润滑油质变化。在最初的24小时至72小时内,建议每2小时记录一次运行数据,观察是否存在异常温升或高频振动信号。润滑油的粘度、水分含量及金属颗粒计数是反映磨损状态的关键指标,通过油液分析可判断磨合是否顺利。若发现振动值持续升高或温度超过设定阈值,应立即停机检查,排查是否存在安装误差、润滑不足或部件干涉等问题。建立详细的运行档案,将每次监测数据与原始基准进行对比,为后续维护提供数据支撑。
长期维护应侧重于预防性保养与状态评估,而非被动维修。制定定期的润滑计划,根据工况频率选择合适的润滑脂或润滑油,并确保润滑系统管路畅通,无堵塞或泄漏现象。定期检查紧固件的预紧力,防止因振动导致松动。在设备大修周期,重新评估耐磨套的磨损情况,结合历史运行数据预测剩余寿命,提前规划备件储备。通过标准化的维护流程和科学的数据管理,延长耐磨套及相关部件的使用寿命,维持设备的高效、稳定运行,实现从被动维修向主动维护的管理模式转变。