防卡死膏的核心作用与安装前准备
在机械装配过程中,螺纹连接件常因金属间直接接触产生微动磨损或电化学腐蚀,长期受力后极易发生咬死现象,导致后期拆卸困难甚至损坏零部件。防卡死膏作为一种高性能润滑介质,能在金属表面形成隔离层,有效防止不同材质螺纹间的冷焊效应,确保连接件在高温、高压或腐蚀性环境下仍能保持可拆卸性。
施工前需确保所有螺纹部件表面清洁干燥,无油污、水渍或旧胶残留。使用专用清洗剂或无水酒精擦拭螺纹区域,确认无颗粒杂质附着。检查螺纹是否有损伤或变形,若有明显滑丝或裂纹,需先更换合格部件再进行后续操作,避免因基础件缺陷导致防卡失效。
标准化涂抹手法与用量控制
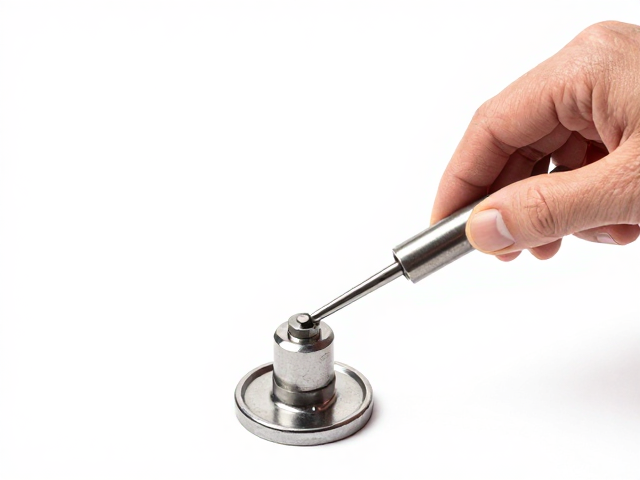
取适量防卡死膏置于清洁工具上,均匀涂抹于螺栓或螺母的螺纹段全表面,重点覆盖螺纹根部至顶端区域。涂抹时应保持膏体连续无断点,避免局部堆积或稀疏,通常建议覆盖螺纹长度的70%至80%,确保啮合过程中膏体能均匀分布至整个接触面。
对于精密螺纹或细小规格部件,可采用点涂方式,每段螺纹根部点涂约1-2毫米膏体,随后通过旋入过程自然延展覆盖。严禁使用过量膏体溢出至非螺纹区域,多余膏体可能污染周边密封面或影响传感器读数,应用无尘布及时清理溢出的多余介质。
按规定扭矩锁紧的操作规范
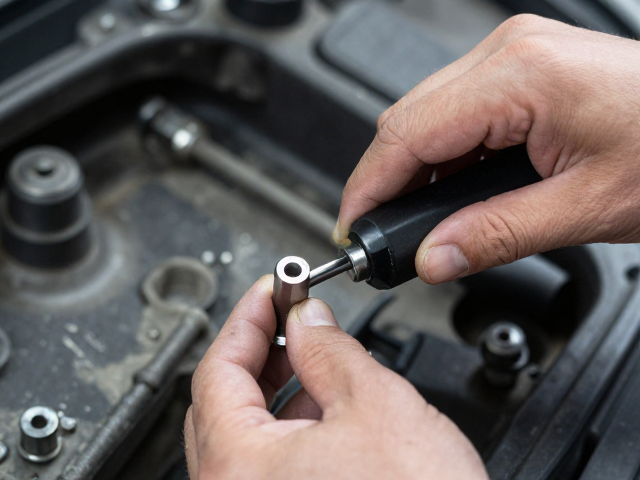
使用经过校准的数字扭矩扳手进行锁紧,严格遵循设备制造商规定的扭矩值。扭矩扳手需在使用前进行零点校准,确保读数准确。旋入螺栓时保持轴线垂直,避免偏斜导致螺纹侧向受力,初次旋入应手动预紧至贴合状态,确认无歪斜后再使用扳手施加扭矩。
施加扭矩时应平稳均匀,避免冲击式加载。当扭矩扳手发出设定值信号时,立即停止施力。对于关键部位,建议采用分段扭矩法,例如分三次达到最终扭矩值,每次间隔短暂停顿以释放内应力。锁紧完成后,检查连接件是否稳固,无松动或异常声响。
安装后检查与维护周期
锁紧完成后,观察防卡死膏分布情况,确认无局部干涸或缺失。对于振动频繁或高温环境下的连接件,建议在首次运行24小时后进行扭矩复核,以补偿材料蠕变或沉降效应。复核时需再次使用校准后的扭矩扳手,确保连接状态符合安全标准。
日常维护中,定期检查连接部位是否有渗漏、松动或腐蚀迹象。若发现防卡死膏干裂或失效,需彻底清除旧膏体,重新清洁螺纹并涂抹新膏进行维护。维护周期应根据设备运行环境、负载频率及温度变化综合评估,一般建议每6-12个月进行一次全面检查,确保连接可靠性。