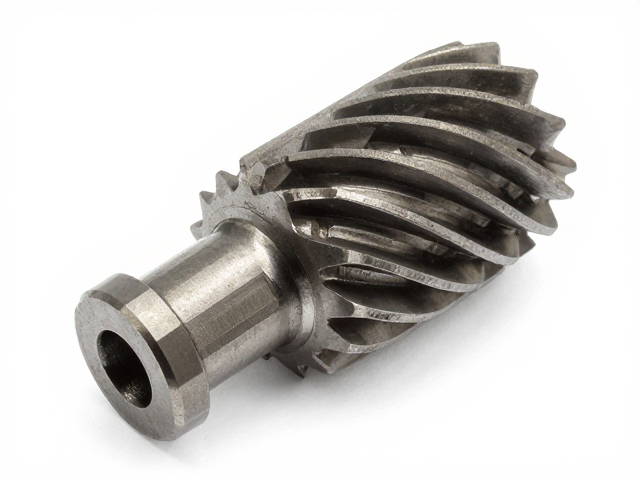
变速齿齿形精度检测的核心指标与标准依据
变速齿轮的齿形精度直接决定了传动系统的平稳性与使用寿命,在工业维修与制造领域,检测工作的核心在于对齿廓偏差、齿距累积误差以及螺旋线偏差等关键参数的精准量化。依据GB/T 10095.1-2008《圆柱齿轮 精度制 第1部分:轮齿侧隙信息的约定值和相关配合尺寸》以及ISO 1328标准,齿形精度通常通过齿廓总偏差(Fα)和齿廓倾斜偏差(fHα)来表征。在实际检测场景中,使用齿轮测量中心或专用齿轮检测仪获取的数据,必须严格对照图纸规定的精度等级进行比对,任何超出公差带范围的偏差都意味着齿面存在磨损、点蚀或加工缺陷,需立即进入维修评估流程。
检测数据的真实性与可追溯性是后续维修决策的基础,操作人员需确保测量环境温度控制在20±1℃,以减少热胀冷缩对微米级测量的干扰。对于高频使用的变速齿轮,其齿形磨损往往呈现非均匀分布特征,因此单次测量难以反映真实状态,通常需要在齿轮圆周方向选取至少三个截面进行多点采样。通过对比原始设计齿廓与实际测量齿廓的偏差曲线,技术人员可以识别出行星轮或斜齿轮特有的修形需求,判断是否需要通过研磨、珩磨或重新滚齿来恢复齿形精度,从而为备件替换或修复提供精确的数据支撑。
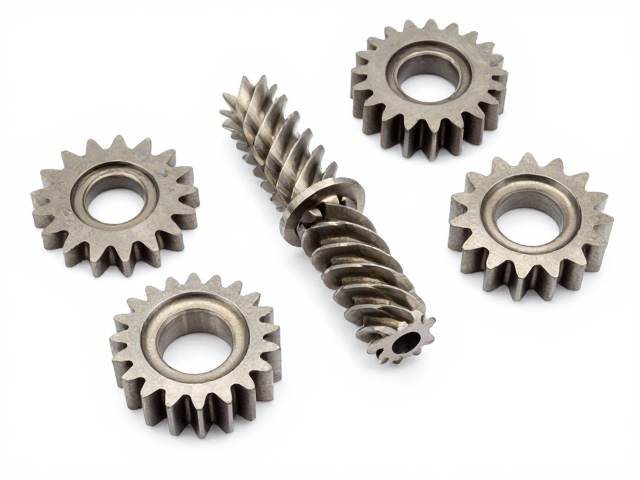
常备件选购中的齿形兼容性与材质匹配
在选购变速齿轮常备件时,首要原则是确保新件与旧件在模数、压力角、变位系数及螺旋角等几何参数上的绝对一致,任何细微的差异都可能导致啮合干涉或噪音激增。市场上常见的斜齿轮备件,其齿形精度等级通常需达到GB/T 10095规定的6级或7级精度,以满足高速重载工况下的平稳传动需求。选购过程中,必须核对备件合格证中的齿形检测报告,重点关注齿廓修形数据是否与原始设计图纸中的修形量一致,特别是对于经过齿顶修缘或齿根修形的齿轮,错误的修形会导致接触应力集中,加速疲劳失效。
材质与热处理工艺的匹配同样决定了备件的使用寿命,变速齿轮常选用20CrMnTi、20Cr等渗碳淬火钢,其表面硬度通常控制在58-62 HRC,芯部硬度则在30-45 HRC之间,以兼顾耐磨性与抗冲击能力。在采购时,需确认备件供应商是否具备完整的热处理工艺记录,避免买到因淬火不均导致内应力过大、易发生断裂的低质产品。此外,对于经过修复后重新使用的齿轮,若采用堆焊后磨削齿形的工艺,必须验证堆焊层的致密性及磨削后的残余应力消除情况,确保修复后的齿形精度符合原设备运行标准,防止因材料性能下降引发二次故障。
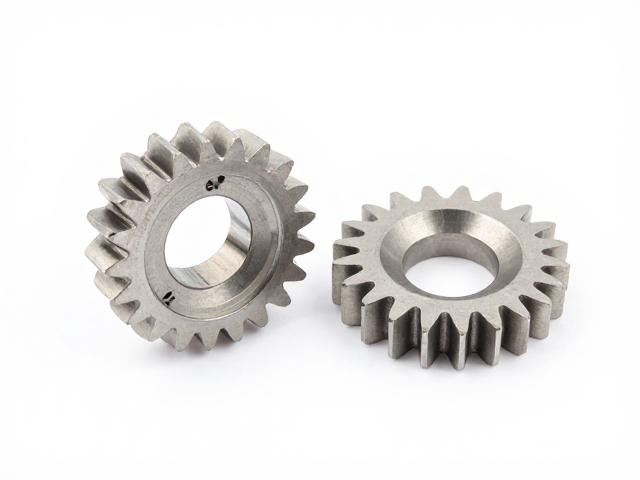
常见齿形缺陷的识别与针对性维修策略
齿面点蚀是变速齿轮最常见的失效模式之一,初期表现为齿面出现细小的疲劳剥落坑,随着运行时间增加,剥落区域扩大并可能连接成片,导致齿形有效工作高度降低,进而引发冲击和噪音。针对轻度点蚀,若齿形精度仍在公差范围内,可通过精密研磨去除凸起部分,恢复齿面光洁度;若点蚀深度超过0.1mm或面积超过齿面总面积的20%,则需考虑更换备件。齿面胶多发生在高速重载或润滑不良工况,表现为齿面金属撕裂和粘连,此类损伤会严重破坏齿形几何形状,必须通过磨削修复或整体更换,不可简单打磨后继续使用。
齿根断裂或微裂纹是更为严重的结构性损伤,通常由过载、冲击载荷或材料缺陷引起。在检测中发现齿根过渡曲线处存在微观裂纹时,即使齿形宏观精度合格,也严禁通过简单补焊修复后继续使用,因为焊接热影响区会改变局部金相组织,极易在后续运行中扩展为宏观断裂。对于此类情况,唯一合规且安全的维修策略是更换全新备件。此外,齿面烧伤多由磨削工艺不当或运行中过热引起,表现为齿面发蓝或硬度下降,烧伤区域的齿形精度虽可能未超差,但材料性能已受损,需通过超声波探伤确认无内部裂纹后,方可评估是否进行去应力退火处理,否则应直接报废处理。