烧机油现象的直观识别与早期预兆
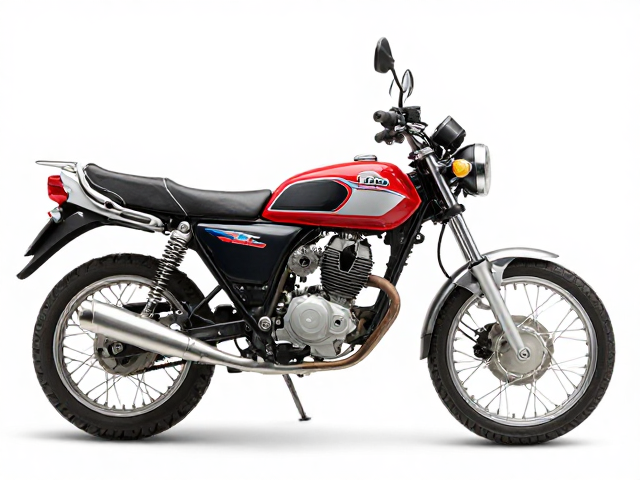
250cc排量摩托车在经历数万公里行驶后,部分车主会发现排气管冒出蓝烟,尤其是在急加速或高转速工况下,尾气颜色呈现明显的淡蓝色。这种视觉特征是燃烧室密封性下降的直接体现,意味着机油正在通过活塞与气缸壁的间隙进入燃烧室参与燃烧。除了观察尾气,车主还可以通过检查机油尺液位变化来辅助判断,若短时间内机油消耗异常增多,且排除了外部漏油点,那么内部烧机油的概率极大。
部分车型在冷车启动阶段会出现短暂的怠速不稳或抖动,这往往伴随着机油蒸汽通过曲轴箱强制通风系统进入进气道。随着发动机温度升高,症状可能暂时减弱,但随着工况负载增加,蓝烟现象会再次加剧。这种周期性或场景化的症状,比持续性的机油减少更能帮助车主锁定问题源头,避免将故障误判为点火系统或供油系统的问题。
环片老化失效的核心机理分析
活塞环作为发动机内部控制机油分布和密封气体的关键部件,长期处于高温、高压及高速往复运动的极端环境中。金属疲劳、积碳堆积以及润滑不良会导致环片侧隙和背隙发生变化,原本设计的密封屏障出现裂隙。当环片失去弹性或卡滞在环槽中时,机油无法被有效刮除,从而顺着气缸壁上行,最终被吸入燃烧室。
除了机械磨损,热变形也是导致环片失效的重要因素。250cc摩托车通常采用单缸或双缸水冷/风冷设计,散热效率直接影响发动机温度控制。若冷却系统效能不足或长期高负荷运行,气缸盖与气缸本体的热膨胀系数差异可能导致气缸圆度误差,进而加剧活塞环与缸壁的非正常磨损。这种微观层面的结构改变,使得即使更换新环片,若缸筒状态不佳,依然无法解决烧机油问题。
拆解检查与零部件状态评估
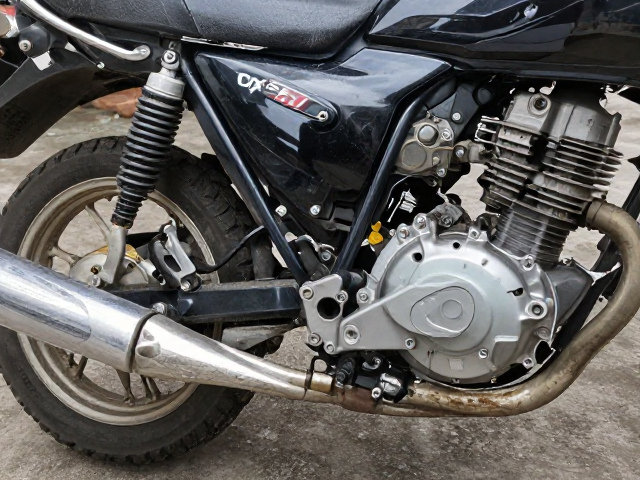
在进行更换前,需对发动机进行彻底拆解,重点观察气缸内壁的拉伤情况及磨损程度。使用内径千分尺测量气缸不同位置的直径,计算出口径度与圆柱度,若超出原厂维修极限值,必须配合镗缸或更换中缸处理,否则单纯更换活塞环无法恢复密封性。同时,检查活塞销及连杆衬套的磨损状况,确保运动部件配合间隙符合标准,避免因基础机械故障导致新环片快速失效。
拆解过程中需仔细清理积碳,特别是活塞顶部和环槽内的硬质积碳。这些积碳不仅会影响活塞环的正常回位,还可能划伤气缸壁。使用专用清洗剂配合软质刮刀处理,严禁使用硬物强行刮擦,以免破坏金属表面镀层。检查活塞环开口间隙时,应将环平放入气缸内适当位置,用活塞柄推平后测量开口处间隙,若间隙过大,说明气缸或环片磨损严重,需重新评估维修方案。
新环片安装与扭矩规范操作
安装新活塞环时,需严格遵循厂家规定的开口错开角度,通常建议错开120度或180度,以分散气体泄漏路径。安装过程中务必使用专用环钳,避免用力过猛导致环片断裂或变形。确保环片方向正确,特别是油环的刮油臂方向不可装反,否则会导致机油控制失效。安装活塞销时,需确认定位卡扣安装到位,防止活塞销窜动造成拉缸事故。
紧固缸盖及曲轴箱螺丝时,必须使用扭矩扳手,按照从中心向四周、分次拧紧的顺序操作,确保密封垫圈受力均匀。过大的扭矩可能导致缸盖变形或螺丝滑丝,过小的扭矩则会导致漏油或漏气。安装完成后,手动盘车检查曲轴转动是否顺畅,确认无卡滞现象。在注入新机油前,再次确认所有管路接头、传感器插头已正确连接,避免后续启动时因漏油或信号错误引发二次故障。
磨合期管理与长效维护策略
更换活塞环后的磨合期对发动机寿命至关重要。在最初500公里内,应避免高转速运行和长时间恒定车速行驶,转速建议控制在4000转以下,让新环片与气缸壁形成良好的贴合面。定期检查机油液位,确保油位在标尺上限附近,同时观察机油颜色变化,若机油迅速变黑,可能是磨合期产生的金属屑较多,属正常现象,但需留意是否有异常颗粒。
日常维护中,应选用符合厂家认证标准的机油,并严格按照保养周期更换。长期使用劣质机油或超期不换油,会导致机油氧化变质,润滑性能下降,加速环片磨损。此外,保持空气滤清器清洁,防止灰尘进入发动机造成磨料磨损。对于经常短途低温行驶的车主,建议适当增加发动机暖机时间,确保机油达到最佳工作温度后再进行激烈驾驶,以延长发动机内部组件的使用寿命。