孔距匹配的核心逻辑与测量规范
制动强化件并非通用配件,其安装基础完全依赖于车辆制动卡钳与刹车盘的物理接口。孔距是决定强化件能否上车的唯一硬性指标,通常指卡钳固定螺栓孔中心到中心的距离。不同品牌、不同代际的卡钳,即便外观相似,内部安装孔位也可能存在毫米级的差异。例如,某些日系性能车常用的四活塞卡钳,其孔距可能为100mm或110mm,而部分德系或美系车型则可能采用80mm或90mm的规格。若孔距不匹配,强化件无法贴合卡钳本体,强行安装会导致螺栓无法锁紧或产生应力集中,进而引发断裂风险。
准确测量孔距需使用高精度游标卡尺,测量时应确保卡尺测爪垂直于螺栓孔中心线,并读取两孔中心点间的直线距离。部分用户会误将螺栓孔直径或整体宽度作为参考数据,这是极其错误的做法。在实际操作中,建议先拆卸原车刹车卡钳,清理油污后进行精确测量。对于无法拆卸的场景,需严格核对车辆型号、年份、配置版本以及原厂卡钳零件号,通过权威数据库或官方技术文档确认具体规格。任何依赖肉眼估算或模糊描述的数据,都可能导致严重的安装事故。
材质工艺与结构强度的甄别
数千元价位的制动强化件通常采用航空铝合金或高强度钢材制造,表面处理工艺直接影响其耐腐蚀性与机械性能。常见的材质为6061-T6或7075-T6铝合金,其中7075铝合金具有更高的抗拉强度和硬度,更适合承受高频高热的制动工况。在工艺层面,CNC全切削加工优于铸造,因为切削件内部结构致密,无气孔和砂眼,能更好地应对制动时的剪切力。表面阳极氧化处理不仅能提升美观度,更能增强表层硬度,防止刹车粉尘和雨水侵蚀导致的点蚀。
结构设计上,强化件的主要作用是减少卡钳在制动过程中因受力产生的形变,从而提升脚感和制动效率。因此,加强筋的布局至关重要。优质的强化件会在关键受力点设置多重支撑结构,确保整体刚性。观察产品细节时,需留意螺栓孔位的同心度以及贴合面的平整度。如果强化件表面存在毛刺、划痕或氧化层不均,往往意味着加工精度不足。此外,螺栓材质也需关注,通常建议使用高强度合金钢螺栓,并配合防松垫片使用,以应对长期振动环境下的紧固需求。
安装细节与常见误区规避
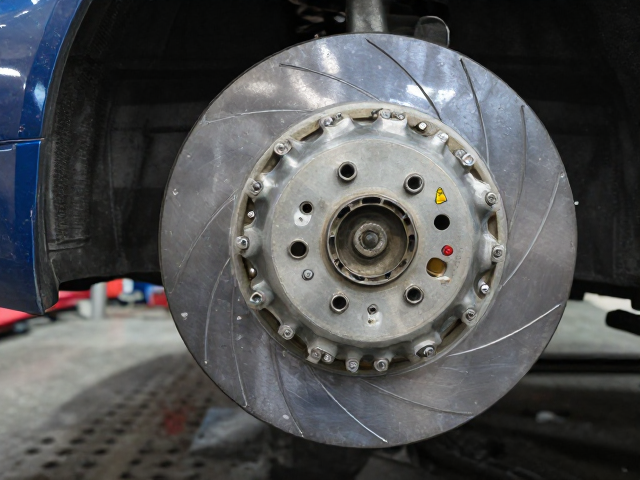
安装过程中,螺栓的拧紧力矩是决定安全的关键因素。不同材质的螺栓和螺纹孔,其最佳力矩值差异较大。过大的力矩可能导致螺栓滑丝或铝合金卡钳本体螺纹损坏,过小的力矩则可能在行驶中因振动导致松动。务必使用经过校准的扭力扳手,严格遵循强化件说明书或卡钳原厂推荐的力矩值进行锁紧。许多用户误以为越紧越好,或者使用普通套筒凭手感拧紧,这种做法极易造成不可逆的机械损伤。
另一个常见误区是忽视安装面的清洁与润滑。在组装前,必须彻底清除卡钳安装面上的油污、铁屑和旧垫片残留物,确保强化件与卡钳本体完全贴合,无间隙。部分高性能螺栓建议使用二硫化钼或专用防咬合剂涂抹螺纹,这有助于在后续维护中轻松拆卸,同时防止电化学腐蚀。安装完成后,需进行静态检查,确认所有螺栓头与强化件表面平齐或符合设计间隙,无任何干涉现象。随后进行低速试车,感受制动脚感变化,确认无异响或异常震动后方可正常行驶。
数据溯源与合规性验证
在选购过程中,任何宣称“提升百分之多少制动力”或“缩短多少米刹车距离”的宣传话术,均需保持审慎态度。制动系统的性能提升受轮胎、刹车片、刹车油、路面状况等多重因素影响,单一强化件难以产生量化的绝对数据提升。真实可查的信息应集中在产品的材质报告、尺寸公差标准以及静载荷测试数据。正规厂家通常会提供第三方实验室出具的材料成分分析或力学性能测试报告,这些文件可作为核验产品质量的依据。
此外,需关注产品是否符合所在地区的工业安全标准。虽然目前市场上针对改装件的国标细则较为分散,但符合ISO质量管理体系认证或拥有完整的生产溯源记录的产品,其可靠性相对更高。避免购买来源不明、无详细技术参数、无明确产地标识的产品。对于涉及安全关键部件,信息的透明度至关重要。用户应主动索取并保存购买凭证及产品合格证,以便在出现争议或需要追溯时提供有效证据。任何模糊不清、无法核实来源的技术参数,都应视为潜在风险点。