识别压力簧油封老化与失效的前置征象
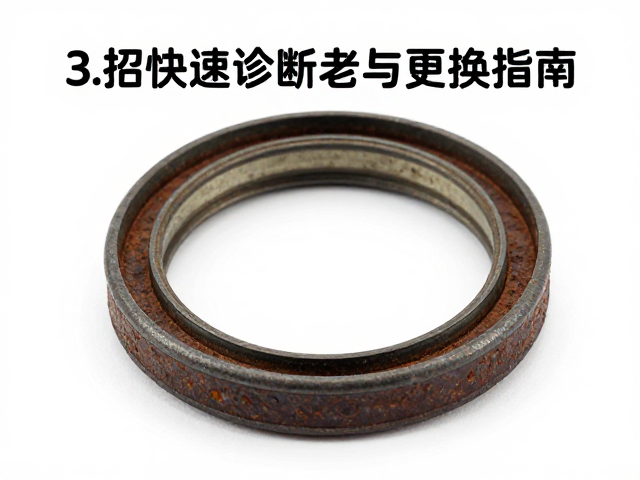
压力簧油封作为机械传动系统中维持密封性能的关键部件,其失效往往始于肉眼难以立即察觉的微细变化。当油封唇口出现硬化、发白或失去原有的弹性光泽时,通常意味着橡胶材料已经受到高温或化学介质的侵蚀,导致分子结构断裂。这种物理性质的改变会直接削弱唇口对轴颈的贴合能力,进而引发肉眼可见的微量渗漏。在实际工况中,这种渗漏起初表现为油封背部与金属骨架结合处的湿润痕迹,随后逐渐发展为滴漏现象,这是判断材料老化最直观的外部特征。
除了外观变化,机械性能的退化也是重要的诊断依据。老化开裂通常伴随着密封唇口的径向收缩或扭曲,使得油封无法对旋转轴形成均匀的抱紧力。若发现设备运行时伴随异常的摩擦噪音或温升,且检查发现油封骨架周围存在锈迹或腐蚀斑点,这表明密封界面已失去保护作用,内部润滑介质正在加速流失。此时,金属骨架的锈蚀不仅会影响油封的安装稳定性,更可能划伤配合轴的表面,进一步加剧泄漏风险,形成恶性循环。
构建严密的故障诊断与根本原因分析逻辑
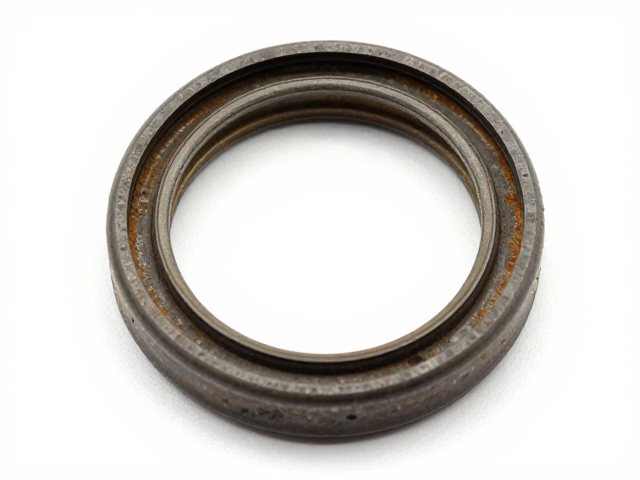
面对疑似老化开裂的压力簧油封,诊断过程必须结合工况历史与现场环境进行多维度的排查。首要步骤是确认泄漏路径,区分是唇口密封失效导致的内漏,还是因安装不当或骨架变形引起的外漏。通过清洁油封表面并观察渗漏点的形态,可以初步判断是动态密封面磨损还是静态结合面失效。同时,需检查设备运行温度是否长期超出油封材料的耐受范围,过高的温度会加速橡胶氧化,导致材料脆化开裂。
深入分析还需关注介质兼容性与轴颈状态。某些腐蚀性介质会渗透至橡胶内部,引发溶胀或降解,从而破坏密封唇口的完整性。此外,轴颈表面的粗糙度、硬度以及是否存在划痕或腐蚀坑,都是导致油封早期失效的关键因素。若发现轴颈表面有轻微锈蚀或磨损痕迹,即使更换新油封,也难以恢复原有的密封效果。因此,诊断的核心在于还原设备运行时的真实工况,识别出口材料老化、机械损伤或环境侵蚀中的主导因素,为后续更换提供精准依据。
执行标准化的更换操作与关键控制点
更换压力簧油封时,严格遵循标准作业程序是确保密封性能恢复的前提。拆卸旧油封需使用专用工具,避免使用螺丝刀等硬物直接撬动,以防损伤密封腔体表面或导致骨架变形。清理安装腔体时,应彻底去除残留的旧橡胶碎屑、油污及锈蚀产物,确保安装面光滑洁净。若发现腔体内壁有轻微划痕,需使用细砂纸或专用研磨工具进行修复,必要时需对配合轴进行打磨处理,以恢复其表面光洁度。
安装新油封时,需特别注意唇口的方向与受力状态。唇口必须朝向需密封的介质一侧,防止介质外泄。在安装过程中,务必使用保护套或专用工装引导油封平稳进入,严禁唇口直接接触螺纹、键槽或锐边,以免造成切割或翻卷。压入过程中应保持均匀受力,避免倾斜或歪斜,确保油封垂直于轴颈进入预定位置。安装到位后,需手动旋转轴颈,感受是否有异常阻力或卡滞,确认油封运转顺畅且无偏斜。
实施严密的后期验证与长效维护策略
更换完成后的验证环节是检验维修质量的关键步骤。在设备启动初期,应低速运行并密切观察油封区域,确认无异常渗漏或噪音。随着设备逐步加载至额定工况,需持续监测油温变化及密封状态,记录运行数据以评估密封效果。对于关键设备,建议设置定期检查点,定期清理油封周围积聚的油污与杂质,保持通风散热良好,防止高温加速橡胶老化。
长效维护还需建立严密的润滑管理体系。确保润滑系统供油充足且油液清洁,避免杂质颗粒进入密封界面造成磨损。定期检查润滑介质是否符合设备要求,严禁不同种类或牌号的润滑油混用,以防发生化学反应导致橡胶性能下降。通过规范的操作流程、严密的故障诊断以及科学的后期维护,可有效延长压力簧油封的使用寿命,保障设备长期稳定运行,避免因密封失效引发的非计划停机。