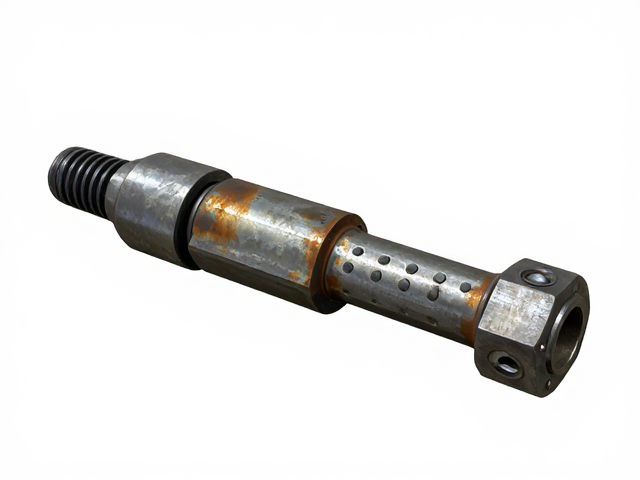
连接座与尾架连接支架的失效机理与环境挑战
在精密机械装配体系中,连接座与尾架连接支架承担着定位基准与刚性支撑的核心职能,其表面状态的稳定性直接决定了整体设备的长期运行精度。金属基材在暴露于切削液、湿度变化或含盐雾的工业环境中时,表面极易发生电化学腐蚀,导致接触面产生红锈或点蚀。这种微观层面的材质损耗会迅速扩大为宏观的间隙,进而引发机床运行中的振动与噪音,最终导致加工公差超差。
不同工况下的腐蚀形式呈现出显著差异,大气腐蚀主要表现为均匀锈蚀,而接触腐蚀则多发生在两个金属部件紧密贴合且存在微动摩擦的区域。尾架连接支架常需承受巨大的轴向锁紧力,若表面防腐层存在针孔或附着力不足,高压环境下腐蚀介质极易通过微观缺陷渗透至基体,形成应力集中点。这种由表面缺陷引发的结构性隐患,往往比单纯的外观老化更具破坏性,是工业现场维护中需要重点关注的隐性风险源。
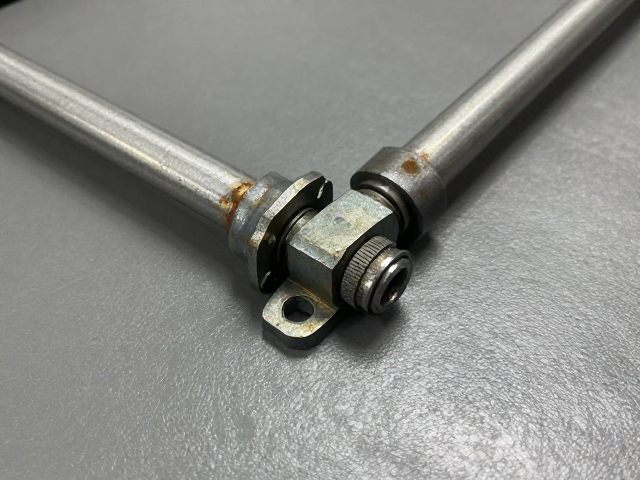
表面预处理工艺对防腐效能的决定性作用
高质量的防腐涂层必须建立在严密的表面预处理基础之上,传统的喷砂除锈虽能去除氧化皮,但若后续脱脂与磷化处理不到位,残留的油脂或盐分会成为腐蚀的催化剂。现代工业标准中,低温锌系磷化或纳米陶瓷转化膜技术被广泛采用,这类工艺能在钢材表面形成致密的微观晶体结构,大幅提升涂层与基体的锚固力。预处理过程中的酸洗活化时间需严格控制,过短则除锈不净,过长则可能导致基体过腐蚀产生氢脆风险。
清洗环节的纯水冲洗与烘干工序同样不可或缺,水中的氯离子若残留在微孔中,会在后续涂装后引发隐蔽的起泡现象。实际生产数据表明,经过标准化喷砂、脱脂、表调、磷化多重预处理后的工件,其盐雾测试通过时间平均可提升40%以上。这一阶段的工艺稳定性直接决定了后续涂层能否形成连续、无缺陷的保护屏障,是防腐体系中成本最低但技术含量极高的关键环节。
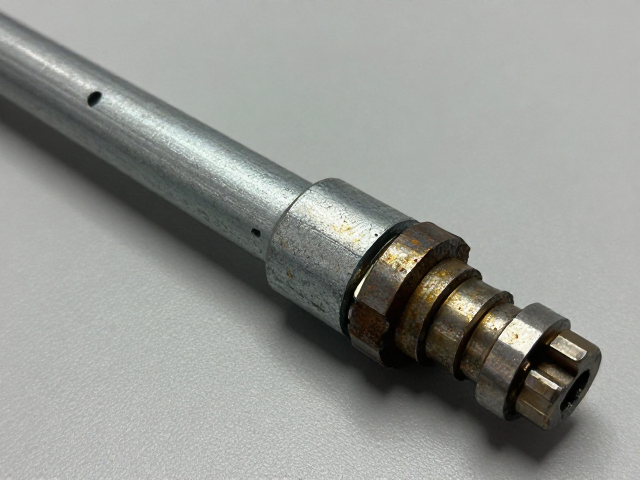
主流工业防腐涂层的选型逻辑与技术特性
环氧树脂富锌底漆凭借优异的阴极保护作用,成为连接座与尾架支架防腐的首选方案,其锌粉含量通常需达到一定比例以确保电化学保护效率。在底漆之上,中涂漆提供了良好的丰满度与屏蔽作用,而面漆则需具备卓越的耐候性、耐化学介质侵蚀能力及抗紫外线能力。对于高磨损区域,可选用含氟树脂或聚氨酯改性的高固体份涂料,以增强表面硬度和抗冲击性能。
涂层体系的设计需遵循“配套性”原则,不同化学性质的涂料之间可能存在相容性问题,导致层间附着力下降。例如,某些丙烯酸面漆与环氧底漆在快速固化过程中可能出现溶剂滞留,引发针孔或起泡。实际应用中,双组分聚氨酯面漆因其出色的耐磨性和光泽保持率,常被应用于高频接触部位。涂层厚度的控制需符合ISO 4624等标准规范,过厚的涂层易产生内应力开裂,过薄则无法提供严密的屏蔽保护,通常干膜厚度控制在60-120微米区间较为适宜。
涂装施工环境与固化机理的控制要点
涂装过程中的环境温湿度对成膜质量具有直接影响,相对湿度超过85%时,钢材表面易凝结水汽,导致涂层附着力严重下降甚至完全剥离。环境温度过低会导致树脂固化反应缓慢,影响最终涂层的交联密度和机械性能。因此,专业喷涂车间通常配备恒温恒湿系统,确保施工环境温度维持在15-30摄氏度,相对湿度控制在40%-70%之间,以保障涂层性能的最优化。
固化过程并非简单的溶剂挥发,而是复杂的化学交联反应,需严格遵循涂料供应商提供的固化时间表。对于热固化型涂料,升温曲线需平缓过渡,避免局部过热导致涂层起泡或变色。自然固化型涂料则需预留足够的养护时间,在完全固化前避免接触腐蚀性介质或承受机械载荷。实际案例显示,未充分固化的涂层在遭遇切削液浸泡时,其耐化学性会呈现断崖式下跌,因此固化时间的监控是确保防腐效能落地的一道防线。