包覆件损伤评估与预处理流程
灯具安装孔位周边的包覆件通常由ABS、PC或经过表面处理的塑料制成,长期承受振动与应力,容易出现裂纹、脱漆或孔位扩孔变形。在进行修复前,必须对损伤区域进行严密的目视检查,确认基材是否存在贯穿性断裂或结构性疲劳。若发现内部支撑结构受损,单纯的表面修补无法恢复装配精度,需先评估是否更换整个灯具支架或安装托架,确保后续安装的稳固性与密封性。
清理作业是修复成功的关键基础,需使用专用塑料清洁剂去除孔位周边的油污、灰尘及老化残留物,避免杂质影响修补材料的附着力。对于已经松动或变形的塑料边缘,建议使用热风枪进行局部加热软化,再通过专用夹具将其复位至原始设计形态。这一过程需要严格把控温度,防止基材因过热而变形或变色,确保孔位几何尺寸符合原厂装配公差要求。
孔位修复材料与工艺选择
针对不同类型的孔位损伤,修复材料的选择直接决定最终效果。对于微小的裂纹或边缘缺损,可使用专用的塑料焊接条配合热风焊枪进行熔融修补,这种方法能最大程度保留原材质特性,恢复结构强度。若孔位出现扩孔或较大缺口,则需引入玻璃纤维增强补丁或高强度塑料填补剂,通过多层涂抹与固化,重建孔位的支撑结构,确保灯具安装螺丝能够获得足够的咬合力。
在填补与焊接完成后,需对修复区域进行精细打磨。使用从低目数到高目数的砂纸逐步打磨,去除多余材料并使修复面与周边包覆件表面平滑过渡。打磨过程中需保持均匀力度,避免产生深浅不一的划痕。对于需要喷漆的区域,建议先喷涂一层塑料底漆或附着力促进剂,以增强后续涂层与基材的结合力,防止因车辆行驶中的振动导致漆面剥落。
外观翻新与涂装匹配
涂装是整车外观翻新的核心环节,需严格遵循原厂色号进行调色与喷涂。由于包覆件表面通常经过特殊处理(如磨砂、高光或金属质感),修复时需先确定原车漆面的光泽度与纹理特征。若原车漆面为金属漆或珠光漆,需在底色漆中按比例添加相应色浆,并通过试喷板确认颜色一致性。喷涂时应采用薄喷多层的方式,每层间隔适当时间,确保漆膜均匀且无流挂、橘皮现象。
除了颜色匹配,表面纹理的处理同样重要。对于带有特定纹理的包覆件,可使用纹理喷枪或专用模具在漆面未干时压印出台面纹理,使修复区域与周边原车漆面在视觉和触感上保持一致。喷涂清漆时,需控制喷枪距离与移动速度,确保清漆层厚度适中,既能提供足够的保护性能,又能保持漆面的通透感。修复完成后,需在标准光源下多角度检查,确保无色差、无瑕疵,达到整车外观一致性标准。
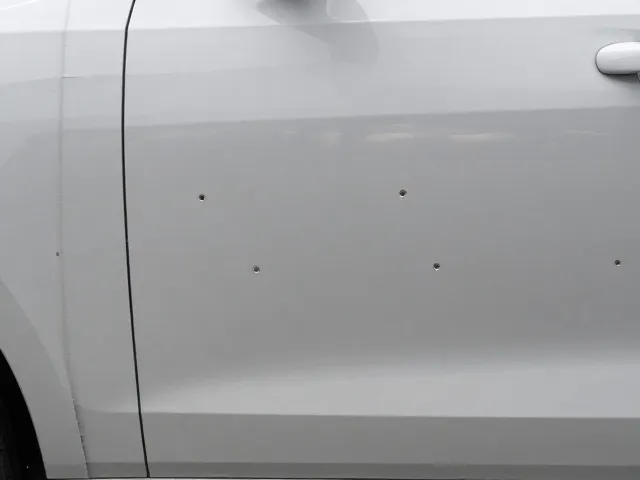
安装验证与最终质检
修复与涂装完成后,需进行实车安装验证。将灯具总成重新安装至修复后的孔位,检查螺丝紧固后的受力情况,确认无松动、异响或应力集中现象。同时,需检查灯具与包覆件之间的间隙是否均匀,密封条是否完好,确保防水防尘性能符合整车技术标准。安装过程中如发现配合不良,需重新检查孔位尺寸及修复面平整度,必要时进行微调处理。
最终质检环节需涵盖外观与功能两个维度。外观上,检查修复区域与周边漆面的过渡是否自然,有无明显修补痕迹或色差;功能上,测试灯具的点亮效果、散热性能及线束连接状态,确保无短路、接触不良等隐患。此外,还需清洁车身表面,去除施工残留的抛光剂或保护膜,使整车恢复至最佳展示状态。所有修复记录及质检数据需归档保存,以备后续维护参考。