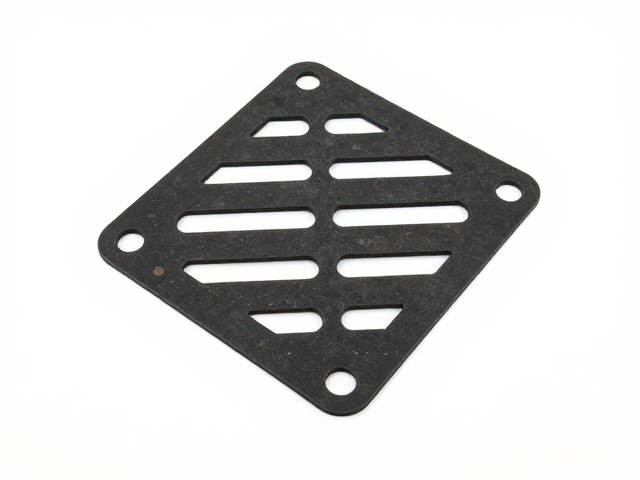
耐高温磁电机盖垫的材质筛选逻辑
磁电机盖垫的核心功能是在高温、高压及振动环境下维持密封完整性,因此材质选择直接决定了发动机的长期运行稳定性。目前工业与汽车维修领域主流的密封材料主要包括丁腈橡胶(NBR)、氟橡胶(FKM/Viton)以及部分高性能硅胶。丁腈橡胶凭借优异的耐油性(如机油、燃油)和相对低廉的成本,广泛应用于普通工况下的发动机密封;然而,其耐热极限通常在120℃至130℃左右,若长期处于超过此温度的环境下,材料易发生硬化、收缩,进而导致漏油或漏气。
对于高性能摩托车、赛车或大排量发动机而言,氟橡胶是更稳妥的选择。氟橡胶不仅耐高温性能突出,长期耐受温度可达200℃以上,同时具备极佳的耐化学腐蚀性和抗老化能力。在选购时,需仔细核对垫片的材质标识,避免将普通橡胶垫误用于高热区。此外,部分厂家推出的复合垫片(如金属骨架+橡胶层)能提供更好的抗压回弹性能,但需确认橡胶层与金属骨架的贴合工艺是否均匀,防止因脱层造成密封失效。
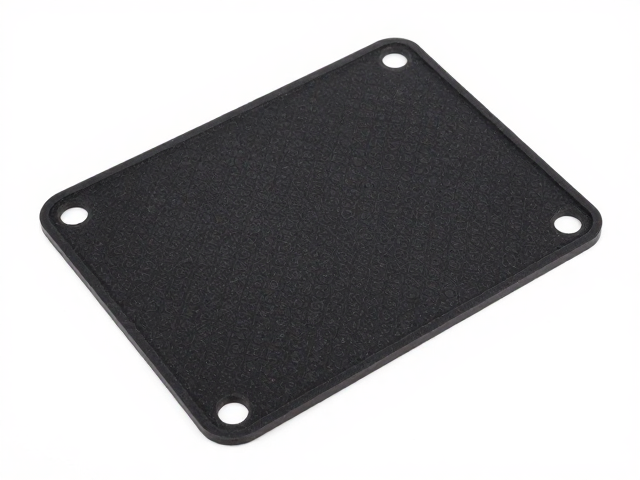
尺寸匹配与公差控制的关键细节
安装前的尺寸核对是防止泄漏的第一道防线,许多漏油案例并非源于垫片质量问题,而是源于尺寸误判或安装面不平整。不同型号的磁电机盖,其螺栓孔距、中心孔直径以及垫片外径存在细微差异,直接套用或凭经验估算极易导致密封不严。建议在使用旧垫片作为参照时,务必测量新垫片的外径和内径,确保其与安装孔完全重合,且无过大间隙。若新垫片过紧,强行安装会导致橡胶变形,失去弹性密封能力;若过松,则无法形成有效的密封压力。
安装面的平整度与清洁度同样至关重要。在拆卸旧垫片后,必须彻底清除磁电机盖结合面上的残留橡胶、油污及氧化层,建议使用专用清洗剂或无水酒精进行擦拭,确保表面无颗粒物残留。检查结合面是否有划痕、凹坑或变形,轻微的划痕可通过细砂纸打磨修复,但严重变形或裂纹则需更换整个磁电机盖壳体。若结合面存在油污堆积,即使更换全新垫片,短期内仍可能因密封面污染导致渗漏,因此清洁步骤不可省略。
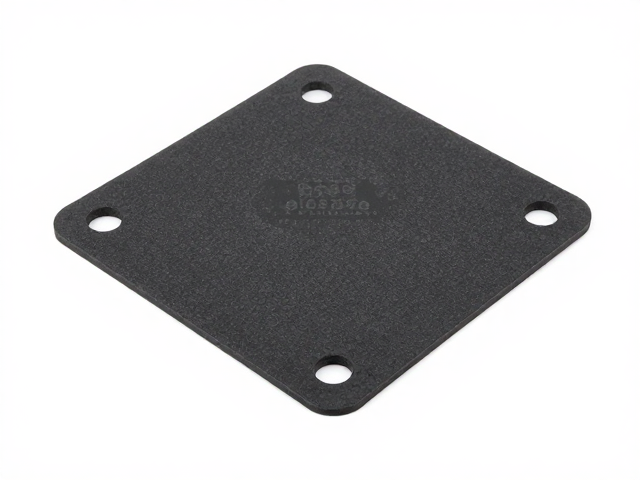
标准化安装扭矩与紧固顺序
正确的紧固方式能够确保垫片均匀受力,形成严密的密封界面。盲目使用扳手大力拧紧螺栓是导致垫片破裂或永久变形的常见原因。不同材质和厚度的垫片对预紧力的要求不同,过大的扭矩会使橡胶挤出密封槽或导致垫片压溃,过小的扭矩则无法补偿结合面的微观不平。实际操作中,应参考发动机维修手册中的标准扭矩值,若无明确数据,建议使用扭矩扳手分次、对称拧紧,通常分为三次:第一次预紧至50%扭矩,第二次至70%,一次达到100%标准扭矩。
紧固顺序应遵循从中心向四周、对称交叉的原则。这种顺序能确保垫片均匀受压,避免局部应力集中导致密封失效。对于多螺栓结构的磁电机盖,切勿一次性将单个螺栓拧到底,而应像更换轮胎那样,依次对各螺栓进行初步紧固,逐步增加力度,直至所有螺栓达到规定扭矩。此外,需留意螺栓的长度和螺纹状况,确保螺栓能顺利旋入且无滑丝现象,若螺栓过长顶住内部部件,或螺纹受损,即使垫片完好也无法保证密封效果。
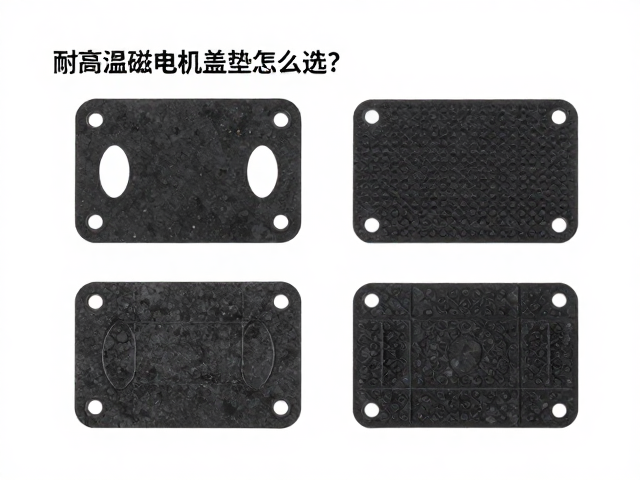
常见泄漏点的排查与预防
磁电机盖泄漏常发生在螺栓周围或垫片边缘,这通常与安装时的异物干扰或垫片自身缺陷有关。在安装过程中,若结合面残留细小的金属屑、砂粒或旧垫片碎片,这些异物会像垫片一样支撑在密封面之间,导致螺栓无法完全贴合,从而形成泄漏通道。因此,每次安装前都应再次确认结合面洁净如镜。同时,需检查新垫片是否有肉眼可见的气孔、裂纹或边缘缺损,劣质垫片在生产过程中可能存在模具瑕疵,这些微小缺陷在高压高温下会迅速扩大导致泄漏。
部分案例中,泄漏发生在磁电机盖与缸体或曲轴箱的结合处,而非垫片本身。这种情况下,需检查缸体螺栓是否松动,或缸体结合面是否有铸造砂眼。若确认为垫片问题,可考虑在垫片表面涂抹少量专用密封脂(需注意密封脂需兼容橡胶材质,避免腐蚀),以填补微观缝隙。但需注意,密封脂不能替代垫片的主要密封功能,也不能用于替代缺失的垫片或修复严重破损的垫片。若经过上述检查和规范安装后仍出现渗漏,应重新检查垫片材质是否耐受当前发动机的工作温度,必要时升级为更高性能的密封材料。