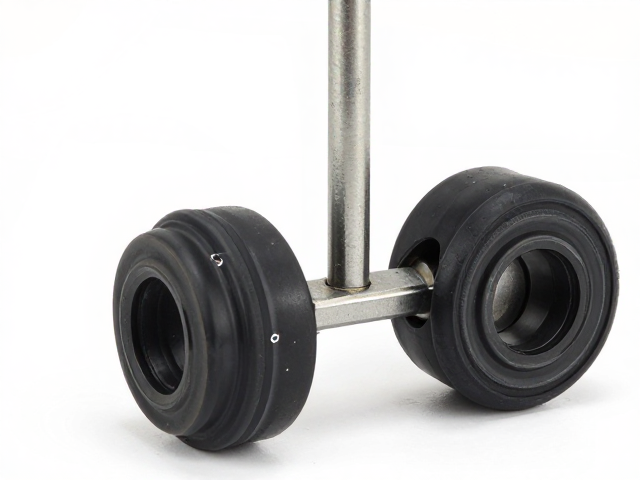
橡胶衬套装配间隙的检测逻辑与关键指标
橡胶衬套作为汽车悬挂系统及动力总成的核心连接部件,其装配间隙直接决定了车辆的NVH(噪声、振动与声振粗糙度)表现及操控稳定性。在精密制造与装配环节,间隙并非单一维度的数值,而是由衬套橡胶硫化后的弹性变形、金属骨架与橡胶的结合状态以及安装孔位精度共同决定的动态参数。检测的核心在于模拟实际工况下的受力状态,通过高精度位移传感器或激光扫描设备,获取衬套内孔相对于外壁在轴向、径向及扭转方向上的位移数据。这一过程需排除温度变化对橡胶弹性模量的影响,通常要求在23±2℃的标准环境室温下进行,以确保材料物理特性处于稳定区间,从而获得可复现的基准数据。
实际生产中的间隙控制需严格遵循设计图纸规定的公差范围,该范围通常以微米(μm)为单位进行界定。对于常见的乘用车悬挂衬套,径向装配间隙的控制阈值多集中在0.05mm至0.3mm之间,具体数值依据车型平台、载荷等级及橡胶配方硬度(如Shore A硬度40-60度)而定。检测过程中,若发现间隙超出上限,可能源于金属压配过程中橡胶挤出或硫化收缩不均;若间隙过小,则可能导致安装困难或长期运行中因摩擦生热引发早期失效。因此,检测标准不仅关注静态尺寸,更强调在施加规定预载荷下,衬套回弹至原始位置后的残余间隙,这一动态指标更能反映衬套在真实行驶环境中的密封性与连接刚度。
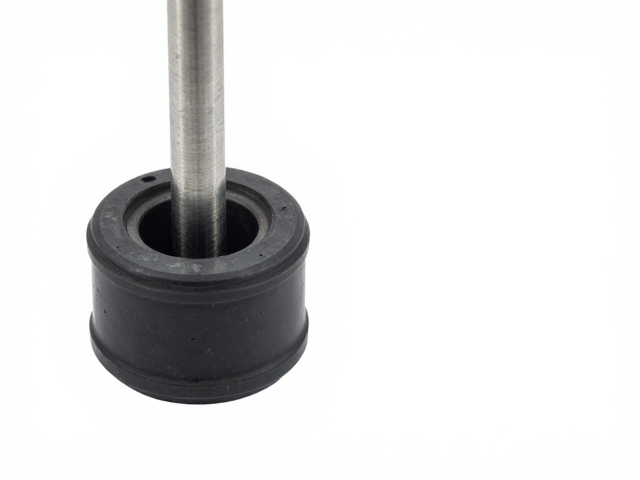
支撑杆安装工艺对间隙分布的影响机制
支撑杆(含防倾杆连杆、减震器连接杆等)的安装过程会直接改变橡胶衬套的初始受力状态,进而影响装配间隙的最终分布。安装时的拧紧力矩是关键变量,过大的力矩会导致衬套橡胶产生不可逆的塑性变形,使内孔贴合面积增大,有效支撑间隙减小,长期使用中易出现异响或衬套开裂;力矩不足则可能导致连接松动,初始间隙过大,影响定位精度。因此,安装工艺需明确规定力矩值,并采用扭矩扳手按对角线顺序分步拧紧,确保支撑杆与衬套金属骨架之间的接触面均匀受压,避免偏载导致的间隙不均。
安装过程中的同轴度对齐也是决定间隙一致性的重要因素。若支撑杆与衬套安装孔存在角度偏差,橡胶材料会在局部区域承受剪切应力,导致衬套内孔发生椭圆化变形。这种几何形状的改变会使间隙在圆周方向上呈现非均匀分布,高应力区间隙减小,低应力区间隙增大。为了消除安装误差,需在装配工位设置导向工装或定位销,确保支撑杆轴线与衬套中心线重合。此外,安装前的清洁度管理不可忽视,油污或杂质可能改变橡胶与金属骨架间的摩擦系数,导致安装过程中衬套发生微小滑移,进而影响最终间隙的稳定性。
公差解析与标准化检测流程执行
公差解析需结合GD&T(几何尺寸与公差)标准,对衬套及其配合件进行严密的尺寸链分析。衬套内孔直径、外径、长度以及安装孔位的位置度、同心度均需设定明确的公差带。例如,内孔直径公差通常控制在±0.05mm以内,而位置度公差可能要求在Φ0.1mm范围内。检测流程需从原材料入库检验开始,对橡胶混炼胶料的门尼粘度、硫化时间进行管控,随后对硫化后的衬套进行全尺寸测量。在装配线上,采用自动化检测设备对每个衬套进行在线抽检,记录其关键尺寸数据并上传至MES系统,通过SPC(统计过程控制)分析过程能力指数(Cpk),确保生产过程稳定在公差范围内。
当检测到间隙数据异常时,需建立严密的追溯机制,排查从橡胶配方、硫化工艺、机械加工到装配组装的全链路数据。若间隙偏大,需检查衬套内孔加工余量、橡胶收缩率以及安装孔位的加工精度;若间隙偏小,则需关注橡胶配方中的填料比例、硫化程度以及支撑杆外径的加工下限。通过大数据分析,将间隙数据与车辆长期运行后的NVH表现、衬套磨损情况进行关联分析,验证当前公差标准的合理性。这种基于数据驱动的公差优化,能够不断缩小理论设计与实际性能之间的差距,提升产品的一致性与可靠性,确保每一台下线车辆均符合严格的装配质量标准。