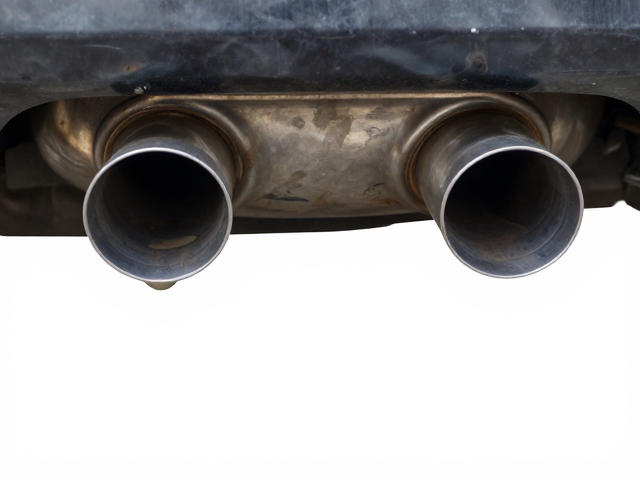
排气高温区作业环境与前置准备
排气系统在高温工况下运行,表面温度常超过300摄氏度,直接在该区域进行施工会引发溶剂快速挥发、涂层起泡或附着力失效等问题。作业前必须确认发动机完全熄火,且排气歧管、涡轮外壳等部件自然冷却至环境温度或至少低于60摄氏度,这是确保后续化学试剂发挥效能的基础条件。若部件温度过高,金属表面的氧化层结构不稳定,任何清洁或钝化处理都难以形成致密的保护膜,极易导致后续维护成本增加。
施工环境的通风与防护同样不可忽视。排气系统周围通常积聚着油污、沥青飞溅物以及道路灰尘,这些杂质在加热后会变得极具粘性,阻碍钝化膏与金属基体的直接接触。操作人员需佩戴耐化学腐蚀的手套及护目镜,避免清洁剂喷雾或钝化膏残留接触皮肤或眼睛。同时,清理作业区域周边的松散杂物,防止施工过程中污染物二次沉积,确保施工面的洁净度达到标准要求,为高效作业创造物理条件。
金属清洁剂的高效去污与表面处理
选用专用的金属清洁剂是去除排气系统顽固油污的关键步骤。将清洁剂均匀喷涂于待处理区域,重点覆盖油污密集区,静置渗透时间建议控制在3至5分钟,使溶剂充分分解碳氢化合物及积碳。对于难以通过喷涂覆盖的缝隙,可使用软毛刷进行辅助刷洗,但需注意避免使用钢丝球等硬质工具,以免划伤金属表面,破坏后续钝化层的附着力基础。
清洁完成后,必须彻底清除残留的清洁剂和剥离出的污垢。使用干净的无绒抹布擦拭表面,或配合压缩空气吹扫缝隙中的积液。若发现表面仍有油性残留,需重复清洁步骤直至金属呈现均匀的哑光色泽。此阶段的核心目标是获得一个无油、无水、无松散颗粒的活性金属表面,任何残留的油脂都会像隔离层一样阻止钝化膏中的化学成分与金属原子发生反应,从而导致钝化失败。
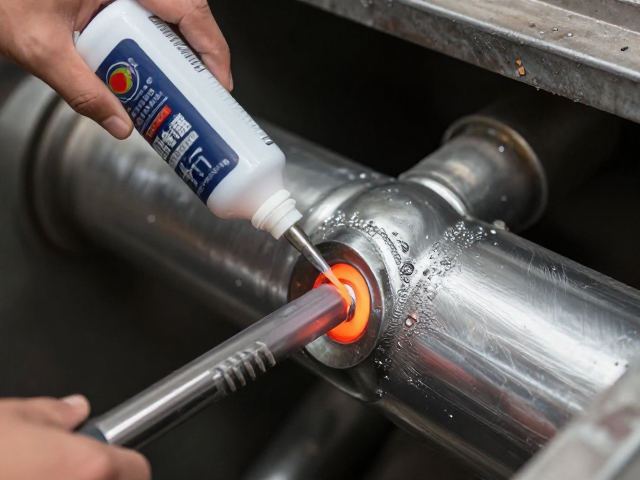
钝化膏的涂覆工艺与反应机制
在确认金属表面干燥且洁净后,方可进行钝化膏的涂覆。使用专用刷子或刮板将钝化膏均匀涂抹于排气部件表面,涂层厚度宜控制在0.1至0.2毫米之间,过厚可能导致干燥缓慢或产生流挂,过薄则无法形成完整的保护膜。涂抹时应注意覆盖所有高温热点区域,特别是焊缝和螺栓连接处,这些部位因应力集中和散热差异,更容易发生高温氧化腐蚀。
钝化膏涂覆后需等待特定的化学反应时间,通常为15至30分钟,具体时长需严格参照所用产品的技术说明书。在此期间,钝化膏中的铬酸盐或磷酸盐成分会与金属表面的铁原子发生化学反应,生成一层致密的、不溶于水的金属磷酸盐或铬酸盐转化膜。这层膜不仅具有优异的耐热性,还能有效隔绝氧气和水分,显著降低高温氧化速率。切勿在反应未完成时擦拭或覆盖其他材料,以免破坏正在形成的分子结构。
冷却后高效作业的最终固化与检查
施工完成后的冷却固化阶段是决定最终防护效果的关键。让涂覆了钝化膏的部件在静止空气中自然冷却并固化,时间建议不少于2小时。在此期间,避免对排气系统进行震动、碰撞或接触液体。随着温度降低,钝化膜逐渐硬化并形成稳定的保护层。若需加速固化过程,可在确保安全的前提下,将车辆静置于通风干燥处,利用环境热量辅助成膜,但严禁立即启动发动机进行高温测试。
固化完成后,需对施工区域进行目视检查。合格的钝化层应呈现均匀的灰白色或淡黄色,表面平整无气泡、无脱落、无流挂现象。若发现局部涂层不均或有瑕疵,需重新进行清洁和涂覆处理。经过规范施工的排气系统,其耐高温氧化性能可显著提升,有效延长排气部件的使用寿命,减少因高温腐蚀导致的松动或断裂风险。通过科学规范的钝化处理,能够在高温恶劣工况下为金属部件提供持久的保护屏障。