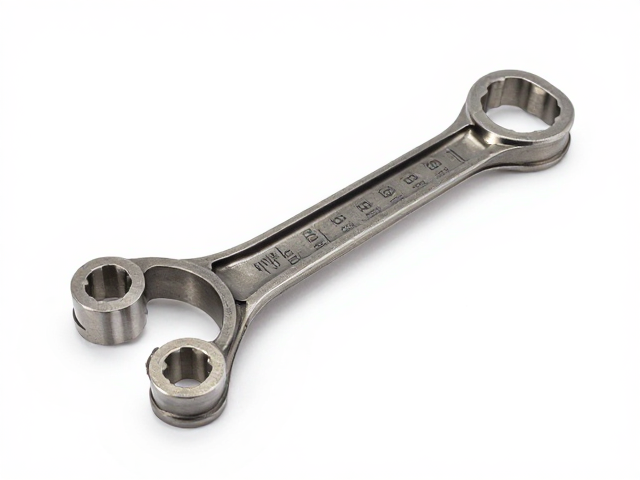
卡簧规格校验与清洁预处理
在四冲程发动机的装配流程中,连杆卡簧的质量与状态直接决定了活塞组件在高速往复运动下的安全性。安装前必须仔细核对卡簧的型号规格,确保其内径、线径及开口间隙严格符合原厂维修手册中的公差范围。任何微小的尺寸偏差或肉眼可见的划痕、锈蚀,都可能导致卡簧在受力后发生断裂或脱落,进而引发拉缸、打瓦甚至更严重的发动机解体事故。清洁工作同样至关重要,连杆轴颈表面及卡簧槽内不得残留任何金属屑、油污或灰尘,建议使用无绒布配合专用清洗剂进行彻底擦拭,确保接触面达到镜面级的洁净度,以避免异物垫高导致卡簧安装不到位或受力不均。
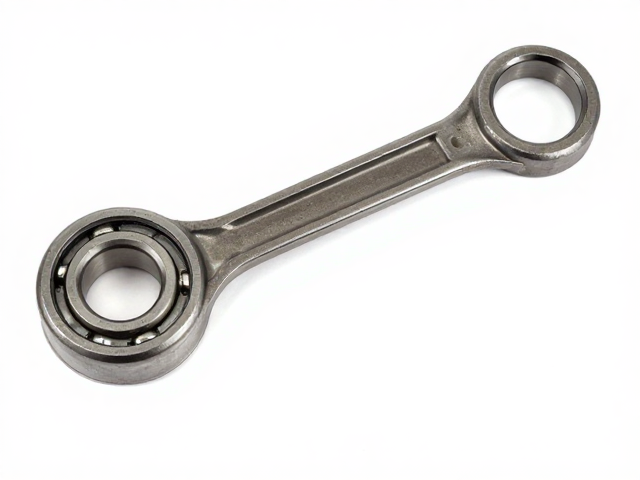
连杆轴承间隙控制与轴颈处理
连杆轴承的安装质量影响着发动机的散热效率与抗磨损能力,装配时需重点关注轴颈与轴瓦的配合间隙。使用塑料间隙规或千分尺精确测量连杆轴颈直径,再结合轴承内径数据计算出实际配合间隙,该数值必须落在厂家规定的标准范围内。过大的间隙会导致机油压力不足及冲击载荷增加,而过小的间隙则可能因热膨胀造成抱瓦。安装轴瓦时,需确保定位凸起完全嵌入连杆及连杆盖的凹槽中,避免轴瓦在运转中发生旋转或轴向移动。涂抹适量的装配机油于轴瓦表面,有助于初始启动阶段的润滑保护,但需严格控制油量,防止过量机油进入燃烧室导致烧机油或积碳。
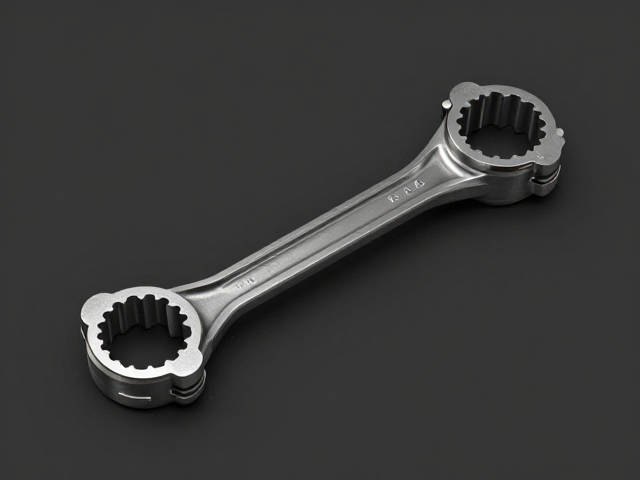
卡簧定向安装与防转固定
卡簧的安装方向具有严格的技术要求,其开口处必须避开活塞销受力最大的方向,通常规定开口应朝向活塞销轴线垂直的方向,且左右两侧卡簧开口需错开一定角度,以分散应力集中。安装过程中,严禁使用螺丝刀等尖锐工具强行撬动卡簧,以免划伤活塞销表面或导致卡簧变形失效。正确的做法是使用专用的卡簧安装钳,均匀施加压力使其平稳嵌入连杆小头的卡槽内。安装完毕后,需用手轻轻拨动卡簧,确认其已完全卡入槽底且无松动迹象,同时检查卡簧两端是否高出连杆小头端面,确保不会与活塞销端面相干涉。
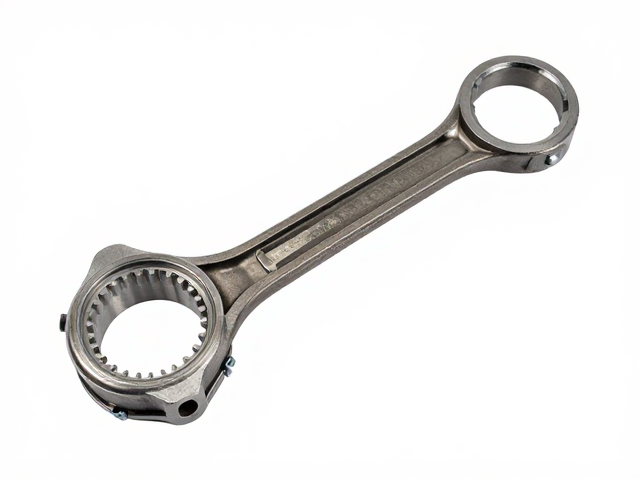
连杆螺栓紧固与预紧力管理
连杆螺栓的紧固是确保发动机结构完整性的核心环节,必须使用经过校准的扭矩扳手,严格遵循原厂规定的扭矩值进行分步紧固。常见的紧固策略为先以50%的扭矩预紧,消除连接件间的间隙,随后按100%的扭矩进行最终紧固,部分高性能发动机可能要求额外的角度紧固法,即在规定扭矩基础上再旋转特定角度。紧固过程中需保持连杆螺栓垂直受力,避免产生侧向剪切力。紧固完成后,需再次检查连杆大头与曲轴连杆轴颈之间的转动灵活性,确保连杆能在轴颈上顺畅摆动而无卡滞,同时确认卡簧无移位或变形现象,保障发动机在高负荷工况下的密封性与结构稳定性。