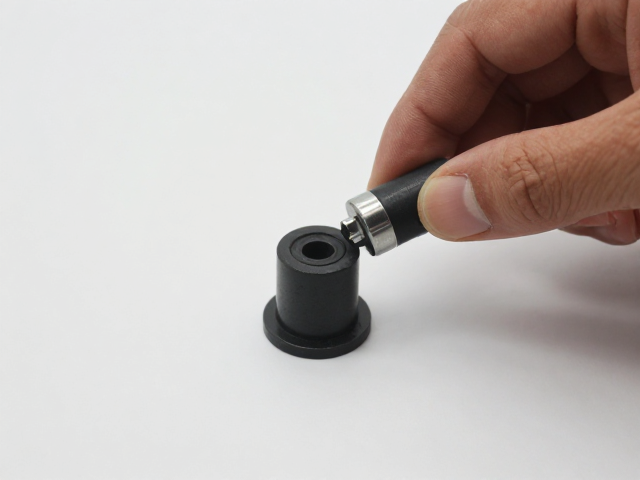
安装前准备与部件清洁
减震套尼龙衬套的安装效果直接取决于安装环境的洁净度与零部件的预处理状态。在动手操作前,必须彻底清理减震器支柱或摆臂上的安装孔位,确保内部无锈迹、油污或旧橡胶碎屑。使用钢丝刷配合工业清洗剂处理金属接触面,再用压缩空气吹净,这是保证尼龙材料能与金属壁面形成紧密贴合的基础。若安装面存在轻微划痕或毛刺,需用细砂纸打磨平滑,避免尖锐边缘在受力时切割或磨损尼龙衬套的内壁,导致后期产生异响或松动。
同时,需核对减震套尼龙衬套的规格型号,确认其外径、内径及长度与原车配件完全一致。部分高性能或改装用的加厚尼龙衬套对公差要求极高,强行安装不匹配的部件会导致衬套无法完全入位,甚至造成卡扣断裂。检查衬套表面的防尘膜是否完好,确认无运输过程中产生的磕碰损伤。准备好专用的压入工具或液压机,以及符合车辆出厂规定的扭矩扳手,避免使用敲击方式直接打入,因为尼龙材料在受到瞬间冲击载荷时容易产生微裂纹,直接影响减震系统的刚性与寿命。
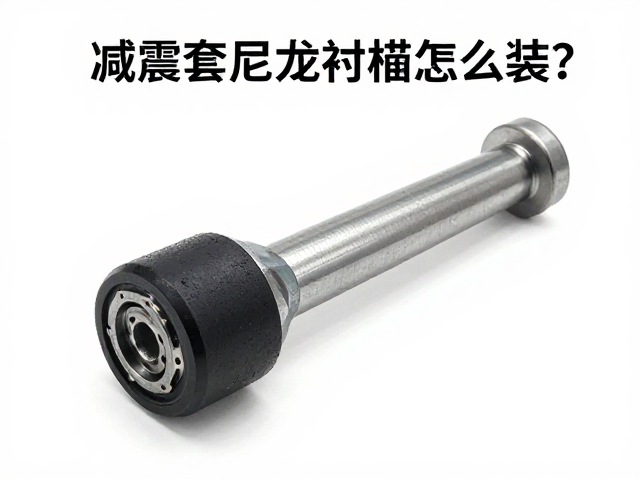
标准压入与定位技巧
将清理干净的尼龙衬套放入安装孔时,应保持衬套端面与安装面平行,避免歪斜导致单边受力过大。推荐使用专用导向工装或大号套筒,配合液压机缓慢施加压力,使衬套均匀进入金属孔位。压入过程中需时刻观察衬套与孔壁的间隙,若感到阻力异常增大或听到细微的摩擦异响,应立即停止加压,检查是否有异物卡滞或部件变形。对于采用过盈配合的尼龙衬套,压力应控制在每秒2-3毫米的速度,确保材料发生可控的弹性形变而非塑性破裂,直至衬套顶端完全贴合安装面或达到定位台阶位置。
定位完成后,需验证衬套的安装同心度。使用塞尺或专用量具检查衬套端面与周围结构的平行度,偏差通常应控制在0.5毫米以内,过大的倾斜会导致减震器在往复运动中与衬套产生偏载,加速磨损并引发底盘松散感。若车辆使用的是带法兰边的衬套,需确保法兰面完全贴合,必要时可涂抹少量二硫化钼润滑脂以辅助定位并减少装配应力,但需注意润滑脂不可过量,以免污染周围橡胶件或影响金属间的摩擦系数。
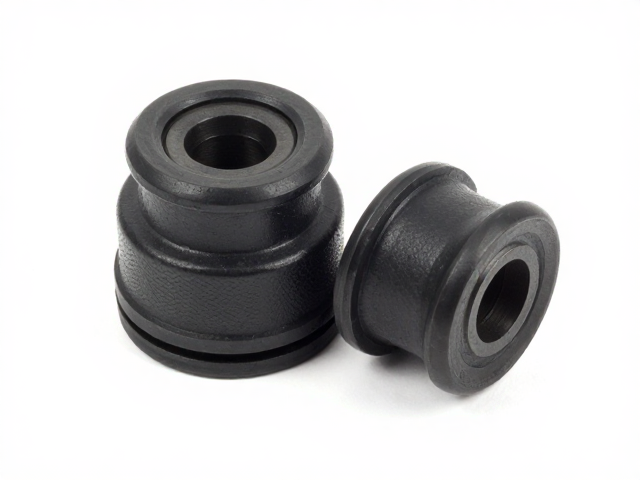
按扭矩锁紧与防松处理
减震系统的核心在于连接件的稳固性,螺栓锁紧必须严格遵循车辆维修手册规定的扭矩值。不同车型的减震塔顶或摆臂螺栓扭矩差异较大,常见家用车前减震塔顶螺栓扭矩通常在80-120 N·m之间,而重型SUV或越野车可能超过150 N·m。使用经过校准的数字扭矩扳手,采用十字交叉法分2-3次逐步拧紧,第一次预紧至50%扭矩,第二次至80%,一次达到100%规定值。这种分段锁紧方式能确保螺栓受力均匀,避免法兰面翘曲或衬套因局部应力集中而变形。
针对尼龙衬套可能存在的自润滑特性导致的动态松动风险,需重点关注锁紧后的防松措施。部分设计允许在螺栓螺纹处涂抹非永久性螺纹锁固剂(如中强度红色或紫色锁固胶),以填补螺纹间隙,防止因高频振动导致螺栓退转。安装完毕后,需再次复查所有连接点的扭矩,确保无遗漏。对于关键受力螺栓,若车辆手册允许,可加装弹簧垫片或使用带齿形锁紧结构的螺栓,进一步增强抗松脱能力。
安装后检查与路试验证
锁紧作业结束后,需进行严密的静态检查。用手用力摇晃减震器支柱或摆臂,感受连接部位是否存在可察觉的旷量或松动感。观察尼龙衬套表面是否有因安装不当产生的压痕、发白或永久性变形,正常安装后的衬套应保持原有的色泽与形态,无明显应力发白现象。同时,检查周围线束、管路或制动软管是否与减震系统发生干涉,确保在车轮跳动过程中无摩擦或拉扯风险。清理现场工具与杂物,恢复车辆底盘护板,确保无遗留异物。
路试环节是检验安装质量的最终标准。在封闭安全路段,以20-40km/h的速度通过减速带或井盖,仔细聆听底盘是否有“咯噔”或“吱吱”的异响。正常安装后的尼龙衬套应能过滤细碎震动,提供比原厂橡胶更干脆的支撑感,同时无松散感。进行轻度急转弯测试,感受转向响应是否更加跟脚,路感反馈是否清晰且无模糊感。若出现持续异响或操控异常,需立即停车复查螺栓扭矩及衬套安装状态,必要时重新拆卸检查配合面间隙,确保万无一失。