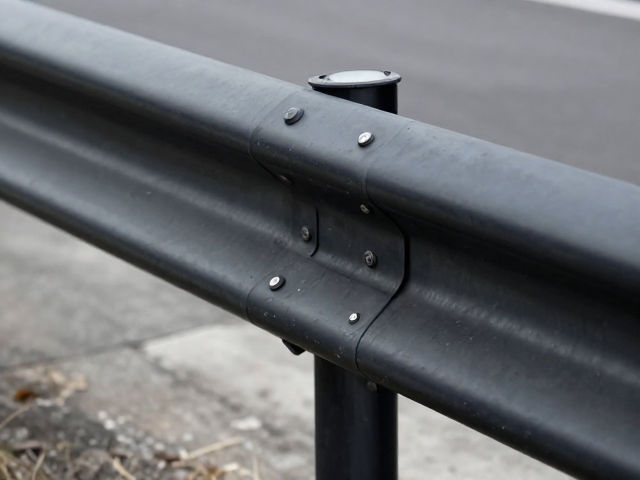
黑色哑光赛道护杠的材质与表面处理工艺解析
黑色哑光赛道护杠在视觉呈现上往往需要兼顾运动感与低调的质感,其核心材质多采用高强度工程塑料或经过特殊处理的金属基材。以市面上常见的ABS改性塑料为例,这种材料具有良好的抗冲击性和可塑性,能够通过注塑成型工艺制造出行走于复杂路况下的结构强度。表面处理通常采用高温烘烤哑光漆或二次电镀工艺,前者能提供更均匀的磨砂触感,后者则在耐磨性上略有优势,但两者均需面对紫外线照射和砂石飞溅的考验。
在实际应用中,护杠的厚度与壁厚分布是决定其防护效能的关键指标。优质产品通常会在受力集中区域设置加强筋,这些内部结构能有效分散碰撞时的冲击力,避免板材因局部应力过大而断裂。哑光黑漆面的厚度也需控制在合理范围,过薄容易在刮擦中露出底色,过厚则可能影响整体轻量化表现。选择时需关注厂家是否提供详细的材质检测报告,确认其抗老化指数和耐温范围是否符合户外高频使用场景。
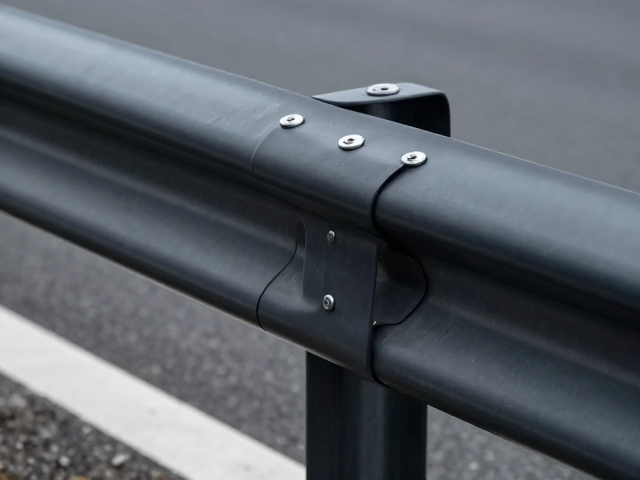
下护板连接位的核心受力分析与加固逻辑
车辆在下护板连接位承受的压力最为直接,尤其是在应对托底或侧向撞击时,传统螺丝固定方式容易因金属疲劳产生松动。加固的核心逻辑在于增加接触面积和分散剪切力。常见的做法是在原厂安装孔位周围增加金属垫片或采用双螺母防松设计,这种物理结构的改进能显著提升连接点的稳固度。部分专业改装方案还会引入碳纤维补强片,将其贴合在护板内侧的受力节点,利用碳纤维的高模量特性提升整体刚性。
螺栓的选型与扭矩控制同样不可忽视。高强度8.8级或12.9级螺栓配合防松胶使用,能有效应对赛道环境下的高频振动。在安装过程中,需确保螺栓与螺孔的配合间隙符合公差标准,过紧可能导致螺纹滑牙,过松则会在行驶中产生异响。对于非原厂预留孔位,需使用专用攻丝工具或自攻螺丝进行二次加工,此过程需严格控制钻孔深度,避免破坏护板内部结构或损伤车辆底盘线路。
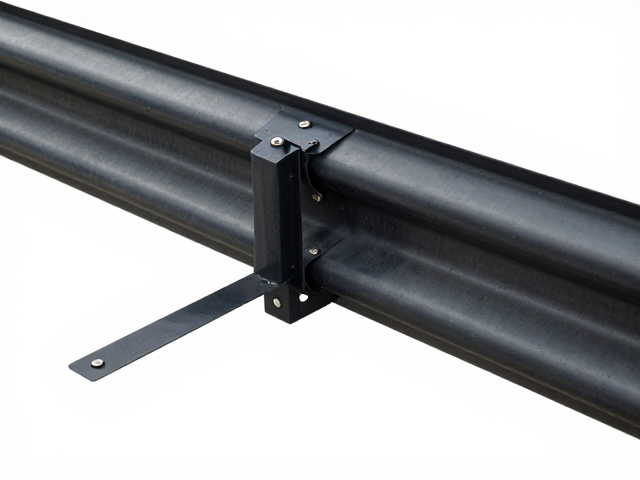
安装过程中的定位精度与应力释放技巧
安装过程中的定位精度直接决定了护杠与车身缝隙的均匀度以及长期使用的稳定性。在预安装阶段,建议使用定位销或夹具临时固定护杠,通过多点比对确认其与车身包围的贴合情况。这一步骤能有效避免因车身装配公差导致的强行拧螺栓现象,防止因应力集中造成塑料件开裂或漆面崩落。特别是在面对带有复杂曲面的车头或车尾时,微调安装角度比单纯依赖螺丝紧固更为重要。
应力释放技巧主要体现在对安装顺序和紧固力度的把控上。建议采用对角线逐步紧固的方式,而非从一端向另一端依次锁紧,这样能确保受力均匀,减少因局部变形引发的长期异响。在紧固过程中,应使用扭矩扳手设定为标准值,避免人为过度用力导致螺栓塑性变形。对于橡胶缓冲垫的安装,需检查其老化程度和弹性,确保其在车辆行驶中能起到有效的减震和隔音作用,同时防止金属部件与车身直接摩擦产生锈蚀或噪音。