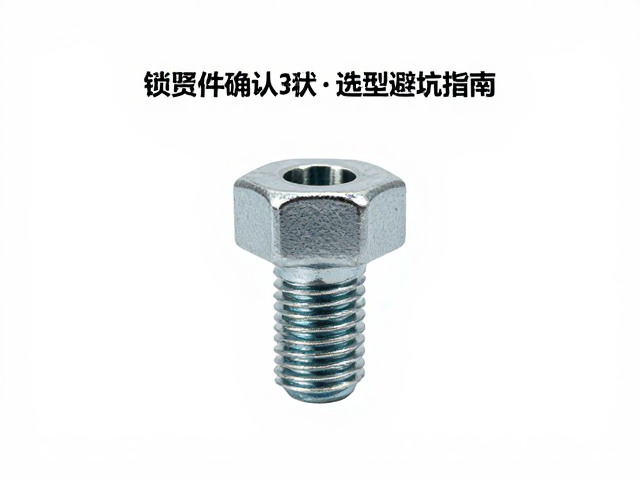
锁紧件头部形状的核心识别逻辑
锁紧件的头部形状直接决定了装配工具的选择与扭矩传递效率,常见的类型涵盖六角、十字槽、内六角及梅花槽等。六角头配合扳手使用,能承受较大的轴向与径向载荷,适用于高扭矩密度的工况;十字槽则多用于低精度、低扭矩的通用场景,其核心优势在于快速对位,但需警惕滑牙风险。内六角圆柱头螺钉利用内六角扳手施力,头部沉头设计可实现表面平整,常见于精密机械与自动化设备中,其受力均匀性优于外六角,能有效减少应力集中。
头部几何参数的偏差往往导致装配失败或连接失效,选型时需严格核对头宽、头高及槽型深度等关键尺寸。以标准六角头为例,对边宽度(S值)与螺纹规格存在严密的对应关系,例如M8螺栓的标准对边宽度约为13mm,若实际测量值偏离此范围超过公差等级允许区间,极易造成扳手卡滞或螺母变形。此外,沉头螺钉的锥角通常为90度,若与安装孔锥角不匹配,会导致接触面积不足,进而引发松动或断裂,因此在设计阶段需通过三维模型或实物比对确认几何兼容性。
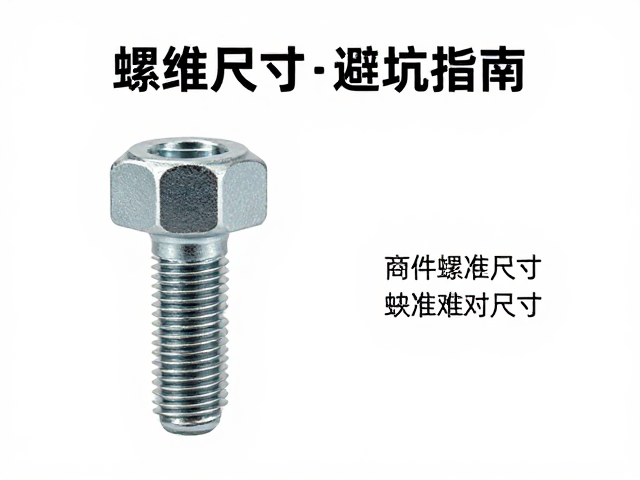
螺纹尺寸与公差的精准核对方法
螺纹尺寸的确认需严格遵循国家标准或国际通用规范,主要参数包括公称直径、螺距及旋向。粗牙螺纹与细牙螺纹在相同公称直径下具有不同的螺距,例如M10粗牙螺距为1.5mm,而M10细牙螺距可能为1.25mm或1.0mm,误用细牙螺纹可能导致预紧力不足或自锁性能下降。在实际操作中,使用螺纹规进行通止检验是验证螺纹合格性的基础手段,通端螺纹塞规应顺利旋入,止端螺纹塞规旋入量不得超过两扣,以此判断螺纹中径及螺距偏差是否在允许范围内。
螺纹配合等级与公差带的选择直接影响连接件的互换性与紧固效果,普通紧固螺纹通常采用6H(内螺纹)与6g(外螺纹)配合,该组合能提供适中的配合间隙,兼顾装配便利性与连接强度。对于高精度定位或防松要求较高的场景,可选配更紧的配合等级如4H6g,但此时对加工精度要求显著提升。值得注意的是,螺纹长度参数需结合有效长度与总长进行区分,有效螺纹长度决定了啮合深度,若有效长度不足,将直接削弱抗剪切能力,因此在图纸标注或实物测量时,必须明确界定螺纹起始位置与终止界限。
选型过程中的常见误区与规避策略
许多选型错误源于对标准体系的混淆,不同国家标准下的锁紧件参数存在显著差异,例如ISO标准与GB标准在头部倒角、槽型比例上可能存在细微差别。若项目涉及跨国供应链或出口产品,需明确指定执行标准,避免因标准混用导致零件无法装配。此外,表面处理工艺对螺纹尺寸的影响不容忽视,镀锌、达克罗或磷化处理会在螺纹表面形成覆层,增加螺纹厚度,因此在镀锌件选型时,通常需预留足够的配合间隙或选择专用配合等级,以防止覆层过厚导致螺纹咬死。
环境因素与工况条件会显著改变锁紧件的性能表现,高温环境下金属蠕变可能导致预紧力松弛,低温环境则可能引发材料脆性断裂。选型时需结合实际工况温度范围,评估材料的力学性能衰减情况,必要时选用经特殊热处理或合金钢制的锁紧件。同时,振动环境下的防松设计至关重要,除常规的双螺母、弹簧垫圈防松外,可考虑使用尼龙嵌件锁紧螺母或楔形制锁紧结构,这些设计通过增加摩擦阻力或机械锁死机制,有效应对动态载荷,确保长期运行的可靠性。