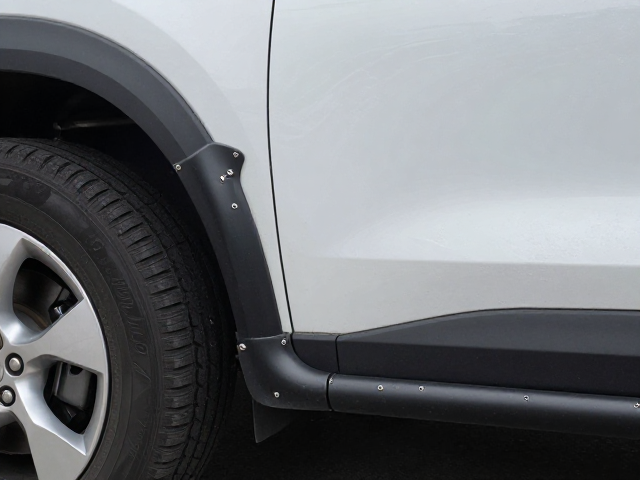
车身侧防护杠加装指南
在赛道驾驶或复杂路况行驶中,车辆侧面常因盲区或狭窄空间极易发生剐蹭,加装侧防护杠能有效降低车身结构损伤风险。常见的侧防护杠材质多选用高强度钢管或铝合金,其中45#钢或Q235钢管因具备优异的抗冲击性能与焊接成型稳定性,成为大多数改装爱好者的首选材料。安装前需精确测量车门下沿至门槛梁的距离,确保防护杠与车身线条平行,避免因尺寸偏差导致安装后产生应力集中或影响车门正常开合。
施工前务必对车身安装点位进行彻底清洁与除锈处理,使用砂纸打磨金属表面直至露出均匀光泽,去除油污和氧化层能显著提升焊接熔深与结合强度。若原车底盘存在锈蚀或漆面破损,需先进行防锈底漆喷涂,防止日后因潮湿环境引发二次锈蚀,进而削弱固定点的结构完整性。所有钻孔位置应避开原车线束、油管及悬挂系统关键部件,确保加装过程不干扰车辆原有电子元件与机械结构的正常运行。
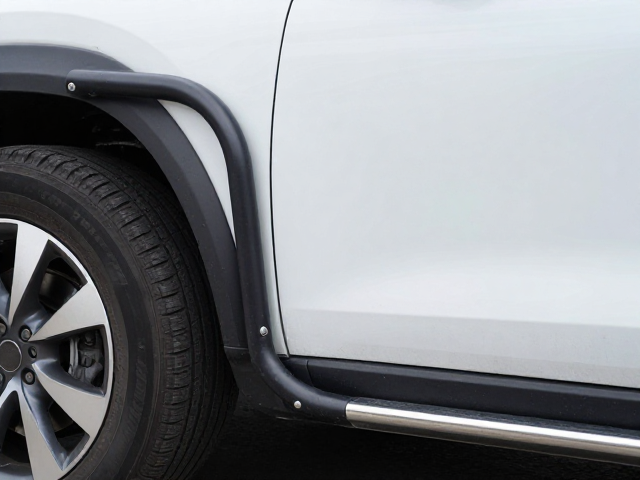
焊接加固工艺详解
焊接是决定防护杠使用寿命与安全性的核心环节,推荐采用CO2气体保护焊进行施工作业,该工艺熔深大、飞溅少且易于控制焊缝成型。焊接过程中需保持焊枪角度在15至30度之间,以直线或微锯齿形运枪方式匀速移动,确保焊缝饱满且无气孔、夹渣或咬边等缺陷。对于承重关键部位,建议采用断续焊与满焊相结合的方式,既保证连接强度又减少因高温导致的车身钣金变形。
加固完成后需对焊缝进行精细打磨与防腐处理,使用角磨机去除焊瘤与飞溅,使表面平滑过渡,随后涂刷环氧富锌底漆与面漆,防止焊接部位因电化学腐蚀提前失效。安装螺栓及支架时,应选用高强度8.8级或12.9级紧固件,并配合弹簧垫圈与螺母锁紧,必要时涂抹螺纹锁固剂,以应对赛道高频振动环境下的松动风险。
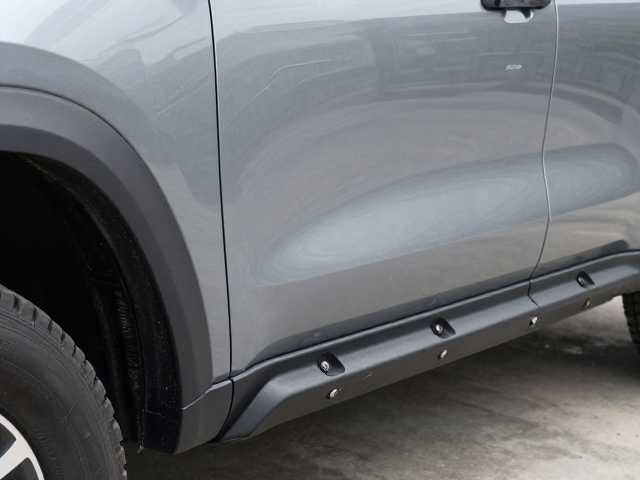
打造硬核赛道护杠
赛道环境对防护杠的几何结构提出了更高要求,设计时需考虑低重心与空气动力学特性,避免加装后过高的离地间隙引发托底或增加风阻。防护杠主体通常采用矩形或圆形管材搭建框架,通过加强筋连接车身固定点,形成三角支撑结构以分散侧向冲击力。管材壁厚建议不低于2.0mm,关键受力节点可增加套管或钢板加固,提升整体刚性。
安装定位需严格遵循原车底盘孔位,若原车无预留安装点,需在门槛梁内侧或纵梁上进行精准打孔与内衬加固,确保外力能直接传递至车身大梁而非覆盖件。最终调试阶段需检查防护杠与车轮、刹车卡钳、排气系统及车身饰板的间隙,确保在转向、压缩及负载状态下无任何干涉现象,保障行车安全与机械部件的正常散热与运作。